Una aleta que pasa una inspección visual en el muelle de carga aún puede fallarle a un cliente en la tercera semana. La raíz de la hoja desarrolla una grieta fina después de una temporada de sol.. La correa se rompe en el segundo día festivo que se usa.. El calzante que parecía estar en la sala de exposición se ha aflojado. Ninguno de estos fallos es visible en el momento de la aceptación: son defectos latentes con una cuenta atrás adjunta., y la única forma de detectarlos antes de que se imprima su marca en el empaque es realizar pruebas de calidad de las aletas de snorkel diseñadas en torno a la forma en que realmente mueren las aletas..
Para gerentes de control de calidad y propietarios de marcas que auditan a los proveedores, la categoría de aletas es incómoda: Parece simple: una pieza moldeada de polímero con una correa, lo que invita a protocolos de inspección delgados., y falla en el campo debido a la fatiga del material en lugar de a un error de ensamblaje., lo que invita a las pruebas equivocadas. Mientras tanto, las quejas de los compradores se centran exactamente en los tres mecanismos que una puerta visual nunca capta.: fatiga por flexión de la hoja, durabilidad de la correa, y degradación UV.
Esta guía establece un protocolo de prueba práctico para esos tres modos de falla., los asigna al sistema de calidad de un proveedor para que pueda auditar lo que ya ejecutan, y muestra qué documentación debería poder entregarle una fábrica de aletas competente sin que se la pidan dos veces.
Control de llave
- Las aletas fallan por fatiga y fotodegradación., No es un error de ensamblaje: un protocolo de calidad copiado de productos electrónicos o textiles no detectará los tres modos de falla que generan la mayoría de las quejas sobre las aletas..
- La prueba de flexión de la hoja debe ser cíclica, no estático: Doblar repetidamente la raíz hasta que aparezcan grietas te indica la vida.; Una sola comprobación de doblar y sentir no le dice nada que un competidor no pueda fingir..
- Los sistemas de correas merecen pruebas de tracción destructivas tanto en el cuerpo de la correa como en el punto de fijación., porque el archivo adjunto es donde se agrupan las fallas.
- La resistencia a los rayos UV es una decisión de formulación compuesta que surge meses después de que los productos pasan la inspección; insista en compuestos estabilizados a los rayos UV por escrito y verifique con envejecimiento acelerado en las muestras retenidas..
- El sistema de calidad de un proveedor de aletas competente ejecuta el mismo arco de cinco etapas (inspección del material entrante a través de pruebas de laboratorio de rendimiento antes del empaque) y puede mostrar registros de laboratorio., no solo certificados.
Por qué las aletas fallan de manera diferente que la mayoría de los equipos para deportes acuáticos
Comience desde el libro mayor de fallas. Las máscaras se empañan y gotean; Los snorkels ingieren agua.; las aletas se agrietan, estirar, y chasquear. La diferencia es que una aleta es un resorte.: Cada patada carga la hoja a través de su raíz., lo descarga, y lo carga de nuevo: miles de ciclos por día festivo, impulsado a través de un polímero que la luz del sol, sal, y el calor se están degradando silenciosamente. La vida útil de una aleta es la vida a fatiga., y la fatiga vive por debajo del umbral de cualquier cosa que se pueda ver en una tabla de productos terminados..
Eso tiene una consecuencia directa en la forma de comprar.. Comprobaciones estáticas: dimensión, peso, apariencia, una sola curva: son necesarios pero casi inútiles como evidencia de calidad, porque cada aleta los pasa el primer día. Lo que predice el fracaso del campo es el comportamiento bajo repetición y envejecimiento., por eso las tres pruebas que importan (flexión cíclica, correa tirada hasta fallar, envejecimiento ultravioleta) todos toman días en lugar de segundos y deben ejecutarse en muestras, no en el envío.
Prueba de flexión de la hoja: Ciclos, No se dobla
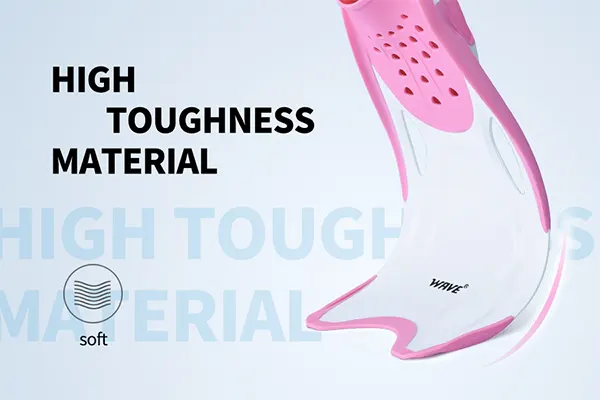
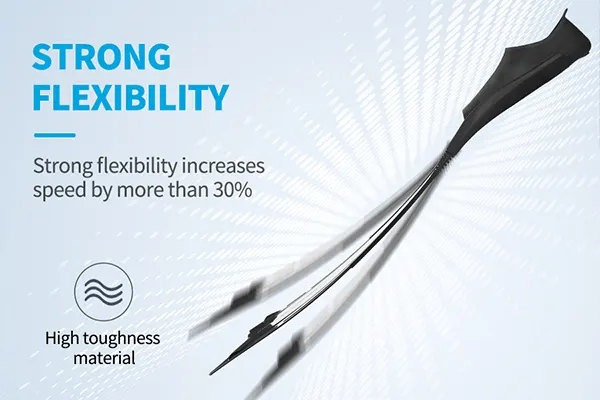
El trabajo de la hoja es almacenar y devolver energía mientras se patea., lo que hace que la transición de la hoja a la raíz, donde la bolsa rígida se encuentra con la hoja flexible, sea el punto de mayor tensión en el producto.. Una buena prueba de flexión interroga tres cosas:
- Patrón de flexión bajo carga. La hoja debe doblarse a lo largo de la línea de bisagra diseñada., no doblarse en un punto arbitrario. Una torcedura concentra la tensión y compromete previamente la ubicación de la grieta..
- Resistencia cíclica. Flexión repetida: mediante dispositivo de máquina para programas reales, mediante disciplinadas bicicletas manuales para la selección de muestras, hasta el primer daño visible. El agrietamiento o el blanqueamiento en la raíz después de un ciclo modesto es un problema compuesto o de geometría., y no mejorará con el aprendizaje de producción..
- Recuperación. Una pala fatigada que no recupera su forma ha perdido la elasticidad que la convertía en aleta. El fraguado permanente después del ciclo es medible y debe especificarse.
Lo que puede exigir un comprador razonable sin un laboratorio propio: un resultado documentado del ciclo flexible para el compuesto exacto y la geometría de la hoja que se solicita, ejecutar con muestras de producción en lugar de un prototipo dorado. El compuesto detrás del comportamiento de flexión: dureza Shore, familia de elastómeros, carga de relleno: se trata en nuestro artículo complementario sobre materiales de aletas de snorkel: goma, TPR, silicona, y compuestos, y los dos documentos se leen mejor juntos: Los materiales explican por qué una pala se comporta como lo hace.; Las pruebas demuestran que el lote realmente se comporta de esa manera..
Durabilidad de la correa: El punto de conexión dice la verdad
Las correas fallan de dos maneras distintas con dos causas fundamentales distintas. El cuerpo de la correa se degrada: el elástico pierde recuperación., la silicona se rasga en los orificios de ajuste, mientras que el hardware de fijación se sale de la hoja o se corta en su pasador. Los patrones de quejas de campo pesan consistentemente hacia el apego, que es un problema de diseño de moldes e inserciones, no textil.
Un plan de prueba de correa defendible se ve así:
| Prueba | Método | lo que atrapa | Lógica de aceptación |
|---|---|---|---|
| Llegar al fracaso | Tensión destructiva en la correa y fijación al punto de rotura. | Hardware por debajo de las especificaciones, correa fina, moldura de inserción débil | La carga de falla debe superar un múltiplo definido de fuerzas de expulsión realistas |
| Carga de correa cíclica | Ciclos repetidos de encendido y apagado y liberación de tensión. | Pérdida de recuperación elástica., deslizamiento de ajuste | Retención y ajuste dentro de la tolerancia después del recuento de ciclos definido |
| Exposición a la sal y al sol en repuestos. | Comparación de muestras envejecidas con controles no envejecidos | marcar con tiza, endurecimiento, chasquido frágil de elastómero degradado | Sin grietas en la superficie; retención de elongación por encima del piso acordado |
Las pruebas de tracción son equipo estándar en una fábrica de deportes acuáticos seria: plataformas de tracción que producen números, no opiniones. Si el laboratorio de un proveedor no puede mostrar registros de pruebas de extracción vinculados a los lotes de producción, La correa de tu aleta nunca ha sido medida..
Resistencia a los rayos UV: El modo de falla con retraso
Nada destruye una aleta contractualmente más rápido que una temporada. La luz ultravioleta escinde cadenas de polímeros en la superficie; la hoja que se flexionaba maravillosamente en las tizas de la sala de muestras, locuras, y luego se agrieta a lo largo de la línea de la raíz ocho semanas después de la temporada turística. Porque el daño es de liberación prolongada., un envío puede pasar todas las puertas que usted ejecuta y aun así fallarle a su cliente.
El punto de control está completamente aguas arriba de las pruebas.: formulación compuesta. Compuestos estabilizados a los rayos UV y carga de negro de humo. (donde el color lo permite) son las defensas probadas, y son especificables: escriba el grado de estabilización UV en el acuerdo de material en la etapa de PO, de la misma manera que escribiría un grado de retardante de llama en una especificación de productos textiles. Luego verifica, en lugar de confiar: Envejecimiento acelerado en muestras retenidas de cada ejecución de producción., comparado con controles no envejecidos para el cambio de color, superficie agrietada, y, lo que es más informativo, retuvo el alargamiento antes de la rotura.. Una pala que ha perdido elasticidad antes de perder apariencia es la pala que está a punto de fallar en el campo..
La misma lógica de especificar la resistencia a la degradación a nivel de compuesto., y verificar a nivel de lote, regula los recubrimientos antivaho en máscaras y la resistencia al cloro en la ropa; si audita un programa mixto de deportes acuáticos, nuestro protocolo del lado de la máscara en Pruebas de calidad de la máscara de buceo. comparte el marco.
Mapeo de pruebas en el sistema de calidad del proveedor
No debería ser necesario inventar un régimen de control de calidad paralelo dentro de su propia empresa.; debe verificar que el sistema de fábrica detecte cada modo de falla en la etapa correcta. Un programa de aletas que se ejecuta a través de una operación interna completa toca los mismos cinco puntos de control, y cada uno es donde pertenece una prueba específica:
- Inspección de material entrante. Certificados de compuesto según el grado especificado, incluido el paquete UV, además de verificación a nivel de lote de la dureza Shore y el comportamiento a la tracción en una muestra de cada lote entrante.. Aquí es donde un compuesto sustituido queda atrapado antes de ser moldeado..
- Comprobaciones de moldeo en proceso. Primeras comprobaciones dimensionales y visuales según la configuración de la máquina., con atención a las líneas de tejido y al relleno en la raíz de la hoja: defectos de geometría que generan grietas por fatiga.
- Verificación de montaje. Controles de torsión y tracción de fijación de la correa en la línea de montaje, Dado que la moldura de inserción y el ensamblaje de herrajes varían tanto según el turno como según el proveedor..
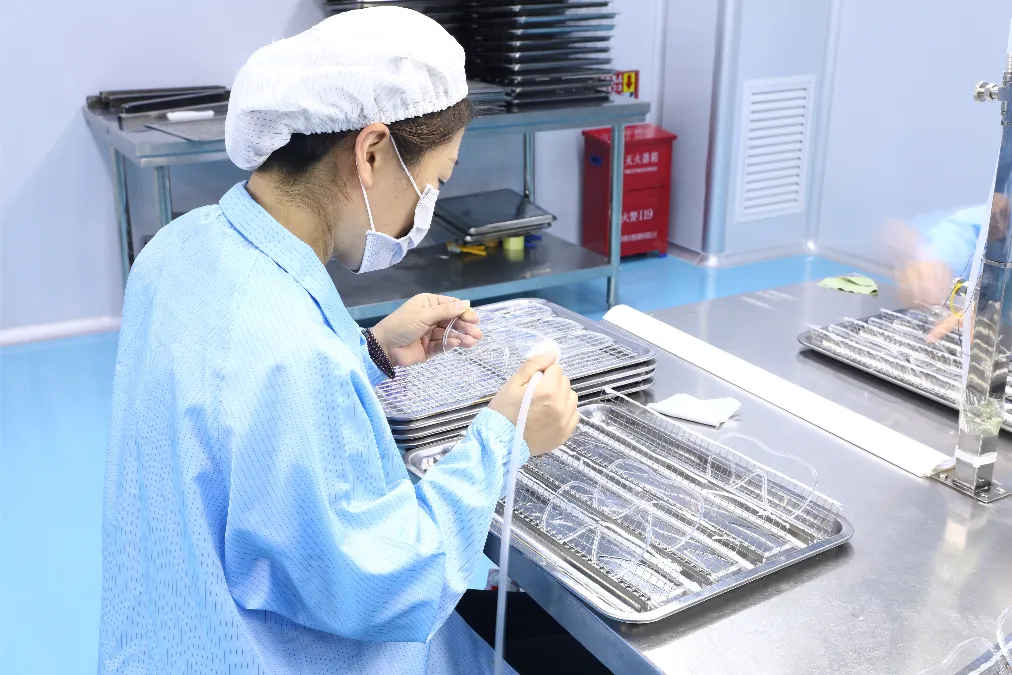
- Pruebas de laboratorio de rendimiento antes de empacar. Las tres pruebas principales: ciclismo flexible, tirar de la correa, comparación de envejecimiento: ejecute muestras de producción con una frecuencia definida, con registros adjuntos al lote.
- Inspección previa al envío de salida. Muestreo AQL en productos empacados terminados para determinar la mano de obra y la función.; tenga en cuenta lo que AQL no cubre: la resistencia y el envejecimiento viven en los registros de laboratorio, no en la auditoría de cartón.
Ese arco: inspección de materias primas mediante moldeo de precisión, montaje estandarizado, pruebas de laboratorio de rendimiento, y embalaje: ¿la arquitectura de calidad es una norma ISO? 9001:2015 Se supone que el sistema debe garantizar, y la cobertura de auditoría social de la BSCI no contribuye en nada a la durabilidad del producto; necesita ambos sistemas y los registros de laboratorio que los respaldan. La capa de certificación está mapeada en nuestro descripción general de las certificaciones de calidad, y las consecuencias de la falta de un laboratorio en la selección de proveedores se tratan en Cómo elegir un fabricante de aletas de snorkel.
Qué documentación exigir antes de realizar el envío
Un proveedor que confía en su programa de aletas entrega pruebas sin fricciones. Incorpore estos cinco elementos en la documentación de la orden de compra y exija la aceptación de ellos.:
- Hoja de especificaciones de materiales por componente. - cuchilla, bolsillo, correa, Hardware: con grado compuesto que incluye nivel de estabilización UV..
- Registros de inspección entrantes vinculado a los lotes compuestos realmente consumidos por su lote.
- Informe de prueba de laboratorio cubierta flexible, valores de tracción de la correa, y comparación de envejecimiento con la frecuencia de muestreo acordada: FAI en los primeros artículos, OQC en lotes salientes.
- plan de muestreo AQL con clasificaciones de defectos y niveles de calidad acordados, ejecutado contra su orden de compra, no es el valor predeterminado de fábrica.
- Compromiso de muestra retenida — muestras físicas conservadas por lote, para que una queja de campo se pueda rastrear hasta evidencia probada en lugar de argumento.
Las dos primeras series de producción merecen una adición: su propia verificación por parte de terceros de las mismas pruebas, en tus propias muestras, entonces los números de la fábrica y sus expectativas describen la misma realidad física. Después de dos ejecuciones alineadas, audita los registros; antes de eso, estas confiando en ellos.
Preguntas frecuentes
¿Qué pruebas de calidad debe exigir un comprador de aletas de snorkel a una fábrica??
tres familias, mínimo: Prueba cíclica de flexión de la hoja con un criterio de aprobación definido para grietas y fraguado permanente., Prueba de tracción destructiva de correas en el cuerpo y fijación., y comparación del envejecimiento UV en muestras retenidas frente a controles no envejecidos. Capa de verificación del material entrante y un plan de muestreo de productos terminados AQL debajo de ellos., y exigir que los resultados de laboratorio se relacionen con los lotes de producción en lugar de citarse a partir de una prueba de tipo genérica.
¿Cómo se prueba la resistencia a los rayos UV en aletas sin un laboratorio de materiales??
Dos rutas prácticas. Primero, sacarlo del proveedor: Insistir en informes de envejecimiento acelerado para el grado exacto del compuesto., con figuras de elongación retenida, no solo cartas de colores. Segundo, ejecute usted mismo un protocolo de vigilancia de baja tecnología: conserve muestras de cada lote y exponga los especímenes emparejados a su peor entorno real. (cubierta del techo, exposición sur, aire salado), comparando el comportamiento flexible con los controles sellados mensualmente. Es más lento que un meteorómetro., pero está anclado en el clima real en el que se vende su producto..
¿El muestreo AQL es suficiente para garantizar la calidad de las aletas??
No, y tratarlo como suficiente es el error de protocolo más común en la categoría. El muestreo AQL está diseñado para defectos detectables: apariencia, dimensiones, mano de obra: a un nivel de confianza establecido. La vida a fatiga y la degradación por rayos UV son propiedades que dependen del tiempo y que ninguna auditoría del cartón puede observar.. AQL protege el envío; el programa de laboratorio protege la temporada. Necesitas ambos, con los registros de laboratorio adjuntos a los mismos lotes que la inspección AQL tomó como muestra.
¿Qué defectos debería detectar la inspección del primer artículo en un nuevo modelo de aleta??
Los primeros artículos de New Tooling son donde se anuncian los problemas de geometría.: tiros cortos y líneas de tejido en la raíz de la pala, Líneas de flujo que marcan la zona flexible., dimensiones del bolsillo contra el último, Colocación de insertos para anclajes de correa., y comportamiento compuesto en la primera flexión cíclica de la nueva cavidad. Ejecute la batería de prueba completa en muestras FAI - flex, jalar, envejecimiento, porque la posproducción de esta herramienta hereda lo que ocultan las primeras tomas. Firme el informe FAI antes de lanzar la producción en masa., no cuando las mercancías están empaquetadas.