Libro blanco técnico · Vanguard nadando · Este . 1993
La mayoría de las fugas en las gafas se remontan a un componente: la línea de pegamento. Nuestro proceso de coinyección patentado lo elimina uniendo caucho de silicona líquida de grado médico. (LSR) a la lente de policarbonato a nivel molecular, en un solo ciclo de moldeo. Esta página explica la ingeniería., la ciencia del fracaso que reemplaza, y el control del proceso detrás de los sellos de lotes idénticos.
Moldeo por coinyección (También llamado moldeado de dos materiales o 2K en la industria del plástico en general.) combina dos materiales diferentes en una sola pieza terminada dentro de un ciclo de máquina. En la producción de gafas de natación, el sello de silicona y la lente rígida no se ensamblan después del hecho. se forman juntos.
el proceso: Se inyecta caucho de silicona líquida de grado médico directamente sobre una lente de policarbonato preposicionada. (o inserto de marco) dentro de un molde de precisión, donde fluye, moja el sustrato, y se cura formando un enlace permanente a nivel molecular: un subconjunto sellado en un ciclo, sin capa adhesiva en ninguna parte de la junta.
Esto cambia la arquitectura del producto.. Una gafa tradicional es un conjunto de lentes + empaquetadora + adhesivo, y cada interfaz es una ruta potencial de fuga. Una gafa de coinyección es de una sola pieza: La silicona y el policarbonato se encuentran en un límite donde las fuerzas intermoleculares (atracción de van der Waals y, en superficies activadas, enlace covalente) Mantenga los materiales juntos en toda el área de contacto..
¿Por qué “coinyección” y no “sobremoldear”? La inyección de LSR y el sustrato de la lente están integrados en una única celda de producción con herramientas compartidas.. La unión se forma mientras ambos materiales están a la temperatura del proceso., no mediante un adhesivo a temperatura ambiente aplicado entre las piezas terminadas con días de diferencia. Todos los parámetros se controlan internamente.
La lente de policarbonato (o vidrio templado) esta moldeado, inspeccionado, y colocado en la cavidad del molde de coinyección. La activación de la superficie garantiza que la silicona la humedezca adecuadamente..
Se dosifica caucho de silicona líquida de dos componentes, mezclado, e inyectado, fluyendo alrededor del sustrato de la lente y llenando la geometría del sello definida por la cavidad mecanizada por CNC.
Bajo temperatura y presión controladas., El LSR se cura mediante una reacción de adición catalizada por platino mientras está en contacto íntimo con el sustrato., Unión en toda la interfaz., no en puntos de pegamento discretos.
La unidad de lente y sello terminada se expulsa como una sola pieza.. Sin rejillas de curado, sin tiempo de secado del adhesivo, sin operación de unión secundaria.
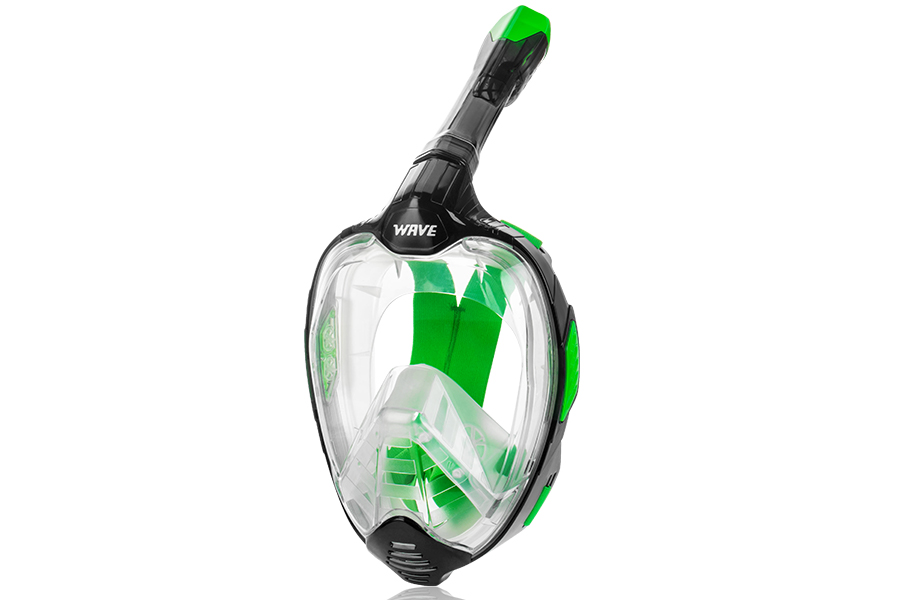
Gafas antivaho de visión amplia integradas en la plataforma de sellado de coinyección
Sello de coinyección terminado: No hay línea de pegamento visible entre la junta y la lente.
Las gafas adhesivas no fallan al azar. Fallan a través de cuatro mecanismos predecibles, todo basado en el hecho de que el adhesivo es un tercer material intercalado entre otros dos, con su propia química de degradación.
Modo de falla 1
El agua de la piscina contiene cloro libre. (ácido hipocloroso); El agua salada es un electrolito.. Ambos atacan las cadenas poliméricas adhesivas típicas.: El cloro oxida la superficie de unión., romper enlaces cruzados y convertir una junta flexible en una quebradiza, capa calcárea. Esta es la razón por la que las gafas pegadas a menudo sobreviven a la primera temporada y fallan en la segunda.: La degradación es acumulativa e invisible hasta que se abre el sello..
Modo de falla 2
La natación al aire libre expone la línea de pegamento a la radiación UVA/UVB. La mayoría de los adhesivos estructurales absorben los rayos UV y sufren escisión en cadena., perdiendo elasticidad. La junta de silicona en sí es estable a los rayos UV., pero el adhesivo que lo sujeta no es. El resultado es un anillo rígido que ya no puede adaptarse a las microirregularidades de la superficie de la lente., creando canales de entrada de agua incluso sin grietas visibles.
Modo de falla 3
La silicona y el policarbonato se expanden y contraen a diferentes ritmos. Cada cambio de temperatura, Del maletero de un coche caliente a una piscina fría., corta la capa adhesiva entre ellos. Durante cientos de ciclos, esta fatiga propaga microfisuras a lo largo de la línea de unión, y cada grieta se convierte en un canal capilar que absorbe el agua hacia el interior mediante la tensión superficial..
Modo de falla 4
Una vez que se abre una microbrecha, el fracaso se acelera. El aire cargado de humedad ingresa a la cavidad de la lente durante el uso.; cuando la superficie de la lente está más fría que el aire atrapado (que siempre está en el agua de la piscina), se forma condensación en el interior. Por lo tanto, el empañamiento es un síntoma de falla del sello., no falla del recubrimiento. Los aerosoles antivaho no pueden reparar el camino de una fuga; sólo enmascaran sus consecuencias.
La coinyección no utiliza un pegamento mejor. Elimina el pegamento de la arquitectura.. La interfaz LSR-policarbonato se forma a la temperatura del proceso a través de 100% del área de contacto, sin capa adhesiva discreta para oxidarse, frágil, o fatiga. Ningún tercer material con propiedades no coincidentes, sin línea de unión para propagar grietas, sin camino capilar para la humedad. Los modos de falla anteriores no pueden ocurrir porque el componente que falla simplemente no existe..
Comparación lado a lado
Diferencias de ingeniería y comerciales entre los dos métodos de construcción., basado en nuestros datos de producción y seguimiento posventa en ambos tipos de productos.
| Dimensión | Coinyección (enlace molecular) | Montaje pegado (junta adhesiva) |
|---|---|---|
| Arquitectura del sello | Pieza única; LSR unido en toda la interfaz de la lente | Pila de tres materiales: lente + adhesivo + empaquetadora |
| Resistencia a las fugas con el tiempo | Sin línea de pegamento que se degrade con cloro, Uva, o ciclo térmico | El adhesivo se oxida y se vuelve quebradizo.; Se abren microbrechas en el interior. 1-2 estaciones |
| Durabilidad antivaho | La cavidad sellada bloquea la entrada de humedad.; tratamiento moldeado en la lente | La niebla sigue los caminos de las fugas; los aerosoles posteriores al montaje se lavan |
| Consistencia del lote | Ciclo controlado por computadora, ±0.05 precisión en mm, idéntico cada disparo | La aplicación manual del adhesivo varía de una unidad a otra. |
| Durabilidad a largo plazo | La fuerza de unión coincide con el sustrato.; sin interfaz antigua | El adhesivo es el eslabón más débil y se degrada primero |
| Estructura de costos | Herramientas superiores; menor mano de obra, Reelaboración sin defectos de sello | Herramientas inferiores; Mayor chatarra relacionada con mano de obra y sellos. |
| Exposición posventa | Quejas de fugas eliminadas a nivel de diseño | Las quejas por fugas y niebla lideran los retornos de la categoría |
Nota sobre el costo: La coinyección requiere más herramientas iniciales., reflejado en nuestro MOQ de 1000 piezas por color (versus 300 para montaje estándar). Para marcas establecidas, La eliminación de devoluciones relacionadas con sellos y reclamos de garantía generalmente compensa las herramientas dentro del primer ciclo de pedido..
Un enlace de coinyección es tan confiable como el proceso que lo forma.. La coherencia a escala de producción proviene de tres pilares: maquinaria controlada, materiales calificados, y salida verificada.

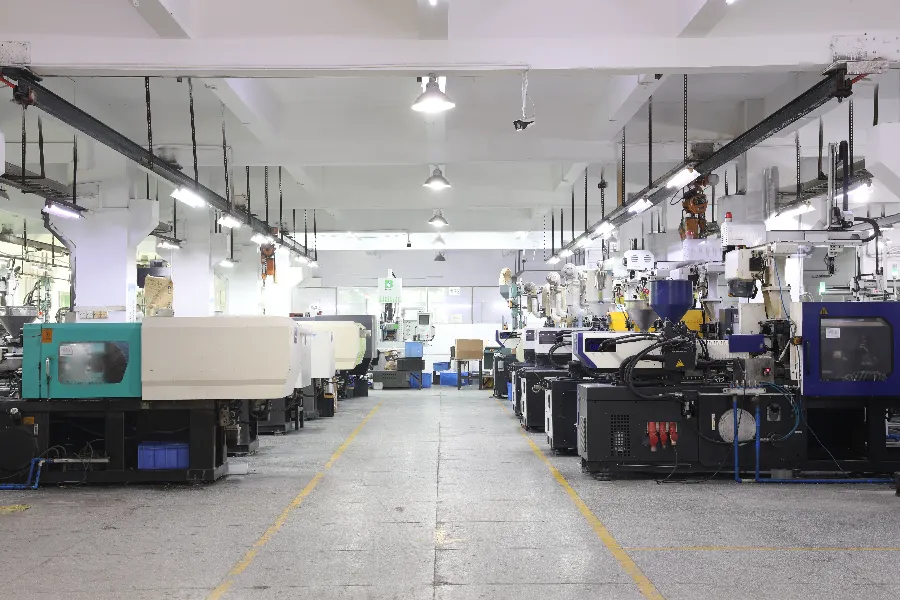
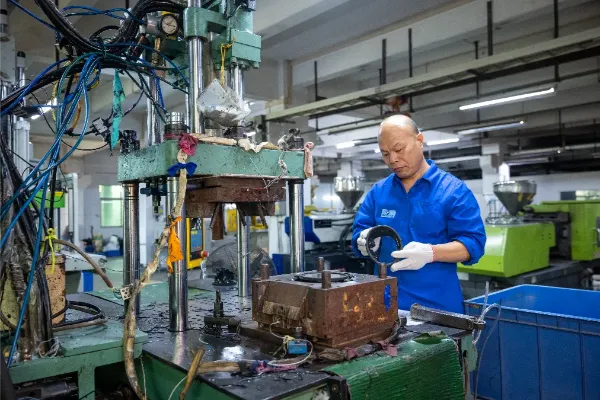
65 máquinas de moldeo por inyección en todo 4 líneas de producción dedicadas en nuestro 27,824 metro² instalaciones de cantón. Temperatura, presión, y el tiempo de curación están establecidos, monitoreado, y registrado por control por computadora para cada ciclo, eliminar la variación dependiente del operador del proceso de unión.

Los sellos utilizan caucho de silicona líquida curado con platino calificado según estándares de grado médico.: hipoalergénico para contacto prolongado con la piel., estable en un amplio rango de temperaturas, y resistente al cloro, de agua salada, y ultravioleta. Cada lote de material entrante se inspecciona según ISO 9001 criterios de recepción antes del lanzamiento a producción.

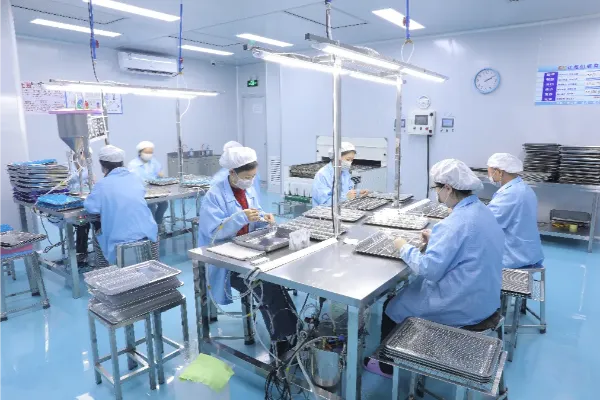
Cada lote de producción pasa pruebas internas de hermeticidad antes del embalaje., no solo controles del primer artículo, con rendimiento antivaho verificado sobre la misma base. Los registros están vinculados a códigos de lote y son totalmente rastreables.; Los informes están disponibles para los compradores., e inspección previa al envío por parte de terceros (SGS, Intertek) se puede arreglar a pedido.
El LSR se inyecta como un sistema de dos componentes de baja viscosidad que cura mediante hidrosililación catalizada por platino., una reacción de adición limpia sin subproductos. Fluye mejor en geometrías de sellado finas que la silicona sólida curada con calor. (HCR) y curas en un perfil más consistente, dando dureza uniforme, elasticidad, y fuerza de unión en cada unidad.
Todo el proceso corre bajo nuestra ISO. 9001:2015 sistema: Instrucciones de trabajo documentadas en cada estación., equipo calibrado, inspección de material entrante, controles de calidad en proceso, y verificación de productos terminados. BSCI, CE, FDA, y estándar OEKO-TEX 100 La documentación cubre el cumplimiento material y social para la entrada al mercado de EE. UU. y la UE..
Nuestro proceso de coinyección y estructuras de máscaras panorámicas están protegidos por múltiples patentes nacionales e internacionales que cubren mecanismos funcionales y diseño industrial.. Esta cartera de propiedad intelectual es la razón por la que los competidores no pueden simplemente copiar el proceso., y por qué los productos creados en nuestra plataforma conllevan una diferenciación defendible.
Un R dedicado para 15 personas&El equipo D se encarga del diseño del producto., ingeniería de moldes, y desarrollo de procesos internos. Desde el boceto inicial hasta las herramientas listas para producción, toda la cadena de desarrollo permanece en una instalación bajo NDA: sin talleres de moldes subcontratados, no hay dibujos compartidos.
Todos los moldes están diseñados en CAD/CAM y mecanizados en equipos CNC internos.. Esta integración vertical es lo que hace ±0.05 control dimensional mm posible: Las herramientas que definen la geometría del sello son construidas y mantenidas por el mismo equipo que ejecuta el proceso de moldeo..
Nuestra máscara panorámica de rostro completo M-1502 aplica la misma coinyección y tecnología de sellado patentada a un perímetro de sellado mucho más grande que unas gafas.. En 2019, un solo pedido de 50.000 unidades de esta máscara se ejecutó bajo el mismo protocolo de prueba a nivel de lote, evidencia de que el proceso se mantiene en volumen, no sólo en el muestreo.
Nuestra R&Los ingenieros de D se unen periódicamente a llamadas con equipos de desarrollo de marca. Envíe su hoja de especificaciones o análisis de fallas y le responderemos con una evaluación de ingeniería dentro de un día hábil..
Habla con un ingenieroEnvíenos su especificación objetivo: tipo de lente, geometría del sello, volumen, y línea de tiempo. Nuestro equipo de ingeniería responde dentro de un día hábil con el costo de las herramientas., Cantidad mínima de pedido, y tiempo de entrega. NDA antes de los dibujos; Tarifas de muestra acreditadas al primer pedido..