Eine Flosse, die eine Sichtprüfung an der Laderampe besteht, kann bei einem Kunden bis zur dritten Woche noch ausfallen. Die Blattwurzel bekommt nach einer Saison in der Sonne einen Haarriss. Der Riemen schnappt beim zweiten Gebrauch ein. Die Fußtasche, die sich im Ausstellungsraum so anfühlte, hat sich gelöst. Keiner dieser Mängel ist zum Zeitpunkt der Abnahme sichtbar – es handelt sich um latente Mängel mit einem Countdown, Und die einzige Möglichkeit, sie zu fangen, bevor Ihr Markenname auf die Verpackung gedruckt wird, ist eine Qualitätsprüfung der Schnorchelflossen, bei der es darum geht, wie Flossen tatsächlich absterben.
Für QS-Manager und Markeninhaber, die Lieferanten auditieren, Die Flossenkategorie ist umständlich: Es sieht einfach aus – ein geformtes Stück Polymer mit einem Riemen – das zu dünnen Inspektionsprotokollen einlädt, und es versagt in der Praxis eher aufgrund von Materialermüdung als aufgrund von Montagefehlern, was zu falschen Tests führt. Mittlerweile konzentrieren sich die Käuferbeschwerden auf genau die drei Mechanismen, die ein Sichttor nie erfasst: Blattbiegeermüdung, Strapazierfähigkeit des Riemens, und UV-Abbau.
In diesem Leitfaden wird ein praktisches Testprotokoll für diese drei Fehlermodi beschrieben, ordnet sie dem Qualitätssystem eines Lieferanten zu, sodass Sie überprüfen können, was dieser bereits betreibt, und zeigt, welche Dokumentation Ihnen ein kompetenter Flossenhersteller unaufgefordert aushändigen kann.
Key Takeaways
- Flossen versagen durch Ermüdung und Photodegradation, kein Montagefehler – ein von Elektronik oder Softgoods kopiertes Qualitätsprotokoll wird die drei Fehlermodi übersehen, die die meisten Flossenbeschwerden hervorrufen.
- Die Prüfung der Klingenflexibilität sollte zyklisch erfolgen, nicht statisch: Wiederholtes Biegen an der Wurzel, bis Risse auftreten, verrät Ihnen das Leben; Eine einzige Biege- und Gefühlsprüfung sagt Ihnen nichts, was ein Wettbewerber nicht vortäuschen könnte.
- Gurtsysteme erfordern eine zerstörende Zugprüfung sowohl am Gurtkörper als auch am Befestigungspunkt, weil der Anhang der Ort ist, an dem sich Fehler häufen.
- Bei der UV-Beständigkeit handelt es sich um eine Entscheidung über die Formulierung der Mischung, die erst Monate nach der Wareneingangsprüfung ansteht. Bestehen Sie schriftlich auf UV-stabilisierten Mischungen und bestätigen Sie dies anhand einer beschleunigten Alterung anhand von Rückstellmustern.
- Das Qualitätssystem eines kompetenten Flossenlieferanten durchläuft denselben fünfstufigen Bogen – Eingangsprüfung des Materials durch Leistungstests im Labor vor dem Verpacken – und kann Laboraufzeichnungen vorlegen, nicht nur Zertifikate.
Warum Flossen anders versagen als die meisten Wassersportgeräte
Beginnen Sie mit dem Fehlerbuch. Masken beschlagen und lecken; Schnorchel nehmen Wasser auf; Flossen knacken, strecken, und schnappen. Der Unterschied besteht darin, dass eine Flosse eine Feder ist: Jeder Tritt belastet die Klinge durch ihre Wurzel, entlädt es, und lädt es erneut – Tausende Zyklen pro Urlaub, durch ein Polymer angetrieben, das Sonnenlicht, Salz, und Hitze verschlechtern sich leise. Die Lebensdauer einer Flosse ist die Ermüdungslebensdauer, und Müdigkeit lebt unterhalb der Schwelle von allem, was man auf einem Fertigwarentisch sehen kann.
Das hat direkte Auswirkungen darauf, wie Sie kaufen. Statische Kontrollen – Dimension, Gewicht, Aussehen, eine einzige Biegung – sind notwendig, aber als Qualitätsbeweis nahezu wertlos, weil jede Flosse am ersten Tag an ihnen vorbeizieht. Was ein Feldversagen vorhersagt, ist das Verhalten bei Wiederholung und Alterung, Deshalb sind die drei Tests wichtig (zyklischer Flex, Riemenzug bis zum Versagen, UV-Alterung) Alle dauern Tage statt Sekunden und müssen an Proben durchgeführt werden, nicht auf der Sendung.
Blade-Flex-Test: Zyklen, Keine Kurven
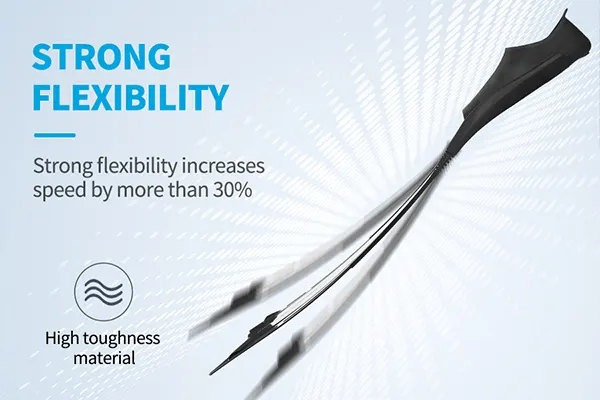
Die Aufgabe der Klinge besteht darin, beim Treten Energie zu speichern und zurückzugeben, Dadurch ist der Übergang vom Blatt zur Wurzel – wo die steife Tasche auf das flexible Blatt trifft – der Punkt mit der höchsten Belastung im Produkt. Gute Flex-Tests hinterfragen drei Dinge:
- Flexmuster unter Last. Die Klinge sollte sich entlang der vorgesehenen Scharnierlinie biegen, nicht an einer beliebigen Stelle knicken. Ein Knick konzentriert die Spannung und legt die Rissstelle vorab fest.
- Zyklische Ausdauer. Wiederholtes Biegen – durch Maschinenvorrichtung für echte Programme, durch disziplinierte Handzyklen zur Probensiebung – bis zum ersten sichtbaren Schaden. Rissbildung oder Weißfärbung an der Wurzel nach mäßiger Beanspruchung ist ein zusammengesetztes oder geometrisches Problem, und es wird sich durch Produktionslernen nicht verbessern.
- Erholung. Eine ermüdete Klinge, die nicht wieder in ihre Form zurückkehrt, hat die Elastizität verloren, die sie zu einer Flosse gemacht hat. Die bleibende Verformung nach dem Radfahren ist messbar und sollte angegeben werden.
Was ein vernünftiger Käufer ohne eigenes Labor verlangen kann: ein dokumentiertes Flex-Zyklus-Ergebnis für die exakt bestellte Mischung und Schaufelgeometrie, auf Produktionsmustern und nicht auf einem goldenen Prototyp laufen. Die Verbindung hinter dem Biegeverhalten – Shore-Härte, Elastomerfamilie, Füllerbeladung – wird in unserem Begleitartikel behandelt Materialien für Schnorchelflossen: Gummi, TPR, Silikon, und Verbindungen, und die beiden Dokumente lesen sich am besten zusammen: Materialien erklären, warum sich eine Klinge so verhält; Tests beweisen, dass sich die Charge tatsächlich so verhält.
Haltbarkeit des Riemens: Der Befestigungspunkt sagt die Wahrheit
Riemen versagen auf zwei unterschiedliche Arten mit zwei unterschiedlichen Grundursachen. Der Riemenkörper verschlechtert sich – die Elastizität verliert an Erholung, Silikon reißt an den Einstelllöchern – während sich die Befestigungsteile aus der Klinge ziehen oder an ihrem Stift abscheren. Die Muster von Feldbeschwerden richten sich immer nach dem Anhang, Dabei handelt es sich um ein Problem beim Form- und Einsatzdesign, kein textiles.
Ein vertretbarer Riementestplan sieht so aus:
| Prüfen | Verfahren | Was es fängt | Akzeptanzlogik |
|---|---|---|---|
| Pull-to-Failure | Zerstörerische Spannung am Riemen und Befestigung an der Sollbruchstelle | Hardware, die nicht den Spezifikationen entspricht, dünner Riemenschaft, Schwaches Einsatzformteil | Die Bruchlast muss ein definiertes Vielfaches der realistischen Kick-out-Kräfte überwinden |
| Zyklische Bandbeladung | Wiederholte Ein-Aus-Zyklen und Entspannung der Spannung | Verlust der elastischen Erholung, Anpassungsschlupf | Beibehaltung und Passung innerhalb der Toleranz nach definierter Zyklenzahl |
| Salz- und Sonneneinstrahlung auf Ersatzteilen | Vergleich gealterter Proben mit nicht gealterten Kontrollen | Kreiden, Versteifung, Sprödigkeit des zersetzten Elastomers | Keine Oberflächenrisse; Dehnungserhaltung über dem vereinbarten Boden |
Zugtests gehören in einer seriösen Wassersportfabrik zur Standardausrüstung – Zugprüfstände, die Zahlen produzieren, keine Meinungen. Wenn das Labor eines Lieferanten keine auf Produktionschargen abgestimmten Pull-Test-Aufzeichnungen vorweisen kann, Der Riemen an Ihrer Flosse wurde nie wirklich gemessen.
UV-Beständigkeit: Der Fehlermodus mit Verzögerung
Nichts zerstört eine Flosse vertraglich schneller als eine Saison. Ultraviolettes Licht spaltet Polymerketten an der Oberfläche; Die Klinge, die sich in den Kreiden des Probenraums wunderbar beugte, verrückt, und bricht dann acht Wochen nach Beginn der Resortsaison entlang der Wurzellinie auf. Weil der Schaden zeitlich begrenzt ist, Eine Sendung kann jedes Tor passieren, das Sie passieren, und trotzdem Ihren Kunden im Stich lassen.
Der Kontrollpunkt liegt vollständig vor dem Test: zusammengesetzte Formulierung. UV-stabilisierte Verbindungen und Rußbeladung (wo es die Farbe zulässt) sind die bewährten Abwehrmechanismen, und sie sind spezifizierbar – schreiben Sie den UV-Stabilisierungsgrad in der Materialvereinbarung auf der PO-Stufe ein, Auf die gleiche Weise würden Sie eine flammhemmende Qualität in eine Softgoods-Spezifikation schreiben. Dann überprüfen, statt Vertrauen: beschleunigte Alterung der Rückstellproben aus jedem Produktionslauf, verglichen mit ungealterten Kontrollen hinsichtlich Farbverschiebung, Haarrisse auf der Oberfläche, und – am informativsten – beibehaltene Dehnung vor dem Bruch. Eine Klinge, die ihre Dehnung verloren hat, bevor sie ihr Aussehen verloren hat, ist die Klinge, die im Feld kurz vor dem Versagen steht.
Dieselbe Logik zur Angabe der Degradationsbeständigkeit auf Verbindungsebene, und Verifizierung auf Chargenebene, regelt Antibeschlagbeschichtungen auf Masken und Chlorbeständigkeit in Bekleidung; wenn Sie an einem gemischten Wassersportprogramm teilnehmen, unser maskenseitiges Protokoll auf Qualitätsprüfung von Tauchmasken teilt das Framework.
Zuordnung von Tests zum Qualitätssystem des Lieferanten
Es sollte nicht nötig sein, in Ihrem eigenen Unternehmen ein paralleles QC-System zu erfinden; Sie müssen sicherstellen, dass das System der Fabrik jeden Fehlermodus im richtigen Stadium erkennt. Ein Fin-Programm, das einen vollständigen Inhouse-Betrieb durchläuft, berührt dieselben fünf Kontrollpunkte, und zu jedem gehört ein bestimmter Test:
- Wareneingangskontrolle. Verbundzertifikate für die angegebene Sorte – einschließlich UV-Paket – plus Überprüfung der Shore-Härte und des Zugverhaltens auf Chargenebene anhand einer Probe aus jeder eingehenden Charge. Hier bleibt eine substituierte Verbindung hängen, bevor sie geformt wird.
- Formprüfungen während des Prozesses. Erste Maß- und Sichtprüfungen pro Maschineneinrichtung, mit besonderem Augenmerk auf Verbindungslinien und Füllungen an der Schaufelwurzel – Geometriedefekte, die zu Ermüdungsrissen führen.
- Überprüfung der Montage. Drehmoment- und Zugprüfungen der Riemenbefestigung am Montageband, da Einsatzformung und Hardware-Montage sowohl je nach Schicht als auch je nach Lieferant unterschiedlich sind.
- Leistungstests im Labor vor dem Verpacken. Die drei Haupttests – Flex-Cycling, Riemenzug, Alterungsvergleich – Durchführung an Produktionsproben mit definierter Häufigkeit, mit der Charge beigefügten Aufzeichnungen.
- Ausgangskontrolle vor dem Versand. AQL-Probenahme an fertig verpackten Waren auf Verarbeitung und Funktion; Beachten Sie, was AQL nicht abdeckt – Ausdauer und Alterung live in den Laboraufzeichnungen, nicht im Kartonaudit.
Dieser Bogen – Rohmaterialprüfung durch Präzisionsformen, standardisierte Montage, Leistungstests im Labor, und Verpackung – ist die Qualitätsarchitektur eine ISO 9001:2015 System soll garantieren, und die BSCI-Social-Audit-Abdeckung trägt nicht zur Produkthaltbarkeit bei; Sie benötigen beide Systeme und die dahinter stehenden Laborunterlagen. Die Zertifizierungsschicht ist in unserem abgebildet Übersicht über Qualitätszertifizierungen, und die Folgen eines fehlenden Labors für die Lieferantenauswahl werden behandelt Wie wählt man einen Schnorchelflossenhersteller aus?.
Welche Dokumentation Sie vor dem Versand benötigen
Ein Lieferant, der von seinem Fin-Programm überzeugt ist, übergibt Beweise ohne Reibungsverluste. Bauen Sie diese fünf Punkte in die PO-Unterlagen ein und halten Sie ihnen die Akzeptanz entgegen:
- Materialspezifikationsblatt pro Komponente - Klinge, Tasche, Gurt, Hardware – mit Compound-Qualität inklusive UV-Stabilisierungsgrad.
- Eingangskontrollprotokolle ist an die von Ihrer Charge tatsächlich verbrauchten Verbundchargen gebunden.
- Labortestbericht Abdeckungsflex, Riemenzugwerte, und Alterungsvergleich bei der vereinbarten Probenahmehäufigkeit – FAI für Erstartikel, OQC für ausgehende Chargen.
- AQL-Probenahmeplan mit vereinbarten Fehlerklassifizierungen und Qualitätsstufen, gegen Ihren PO ausgeführt, nicht die Werkseinstellung.
- Zurückbehaltungsmusterverpflichtung — physische Proben pro Los, So kann eine Feldbeschwerde auf geprüfte Beweise statt auf Argumente zurückgeführt werden.
Die ersten beiden Produktionsläufe verdienen eine Ergänzung: Ihre eigene Überprüfung derselben Tests durch Dritte, an Ihren eigenen Proben, Die Zahlen der Fabrik und Ihre Erwartungen beschreiben also dieselbe physische Realität. Nach zwei ausgerichteten Läufen prüfen Sie die Datensätze; davor, Du vertraust ihnen.
Häufig gestellte Fragen
Welche Qualitätsprüfungen sollte ein Schnorchelflossenkäufer von einer Fabrik verlangen??
Drei Familien, Minimum: Zyklische Blattbiegeprüfung mit einem definierten Erfolgskriterium für Rissbildung und bleibende Verformung, zerstörende Zugprüfung von Gurten am Körper und an der Befestigung, und Vergleich der UV-Alterung von zurückbehaltenen Proben mit nicht gealterten Kontrollen. Legen Sie eine Überprüfung des eingehenden Materials und einen AQL-Stichprobenplan für Fertigwaren darunter, und erfordern, dass die Laborergebnisse auf Produktionschargen bezogen werden und nicht aus einer generischen Typprüfung abgeleitet werden.
Wie testet man die UV-Beständigkeit von Flossen ohne Materiallabor??
Zwei praktische Routen. Erste, Ziehen Sie es vom Lieferanten ab: Bestehen Sie auf beschleunigten Alterungsberichten für den genauen Mischungsgrad, mit Figuren mit beibehaltener Dehnung, nicht nur Farbkarten. Zweite, Führen Sie selbst ein Low-Tech-Überwachungsprotokoll durch – bewahren Sie Proben jeder Charge auf und setzen Sie gepaarte Proben der schlimmsten realen Umgebung aus (Dachterrasse, Südausrichtung, salzige Luft), Monatlicher Vergleich des flexiblen Verhaltens mit versiegelten Kontrollen. Es ist langsamer als ein Wettermesser, Aber es hängt vom tatsächlichen Klima ab, in dem Ihr Produkt verkauft wird.
Reicht die AQL-Probenahme aus, um die Flossenqualität zu gewährleisten??
NEIN, und es als ausreichend zu betrachten, ist der häufigste Protokollfehler in dieser Kategorie. Die AQL-Probenahme ist auf erkennbare Mängel – das Erscheinungsbild – ausgelegt, Abmessungen, Verarbeitung – auf einem angegebenen Vertrauensniveau. Ermüdungslebensdauer und UV-Abbau sind zeitabhängige Eigenschaften, die bei keinem Kartonaudit beobachtet werden können. AQL schützt die Sendung; Das Laborprogramm schützt die Saison. Sie brauchen beides, mit den Laborunterlagen, die denselben Chargen beigefügt sind, die bei der AQL-Inspektion beprobt wurden.
Welche Mängel sollten bei der Erstmusterprüfung an einem neuen Flossenmodell festgestellt werden??
In den ersten Artikeln zu neuen Werkzeugen kündigen sich Geometrieprobleme an: kurze Schüsse und Stricklinien an der Klingenwurzel, Fließlinien, die die Flexzone markieren, Taschenmaße gegenüber dem Leisten, Einsatzplatzierung für Gurtanker, und zusammengesetztes Verhalten bei der ersten zyklischen Biegung der neuen Kavität. Führen Sie die gesamte Testbatterie mit FAI-Proben durch – Flex, ziehen, Alterung – weil die Nachproduktion auf diesem Werkzeug alles erbt, was die ersten Aufnahmen verbergen. Unterzeichnen Sie den FAI-Bericht, bevor Sie die Massenproduktion freigeben, nicht, wenn die Ware verpackt ist.