Todos los proveedores de máscaras de buceo afirman que son de calidad. La diferencia entre las reclamaciones aparece sólo cuando un comprador puede nombrar las pruebas., los umbrales, y el papeleo, porque eso es lo que resulta «buena calidad» de un adjetivo de folleto a una cláusula de orden de compra ejecutable. Para gerentes de control de calidad que auditan a los proveedores antes de un pedido masivo, y para propietarios de marcas cuyos términos de garantía dependen de lo que captura la fábrica., el programa de prueba es el producto real.
Esta guía establece los estándares de prueba de calidad de las máscaras de buceo que son importantes en el programa del comprador: resistencia antivaho., fuerza de sellado y tracción, Impacto de lentes y comportamiento de fractura, y cómo convertirlos en acuerdos de inspección entrante que una fábrica china pueda cumplir..
Control de llave
- Un programa de control de calidad de mascarillas defendible realiza pruebas en cuatro puntos: material entrante, ensamblaje en proceso, rendimiento de la unidad terminada, y muestreo previo al envío, no solo al final.
- Las afirmaciones antivaho necesitan una prueba de duración con un método definido y un número de aprobación.; «recubrimiento anti-fog» sin una resistencia medida es una obligación de garantía llevar una insignia de característica.
- La integridad del sello se puede comprobar en dos minutos en una línea de producción: La retención de presión negativa y las comprobaciones de fugas en la línea de agua detectan el modo de falla que genera la mayoría de las devoluciones..
- Las pruebas de lentes son donde los estándares de terceros hacen el trabajo pesado: Los patrones de fractura del vidrio templado y las clasificaciones de impacto se alinean con EN 166 y protocolos de la familia ANSI Z87.1 a los que se hace referencia en el cumplimiento de exportaciones.
- El entregable a la demanda con cada envío es el informe FAI/OQC vinculado a la muestra dorada: dimensiones del primer artículo más datos de prueba salientes., escrito, lote por lote.
¿Dónde se realizan realmente las pruebas en una fábrica de mascarillas??
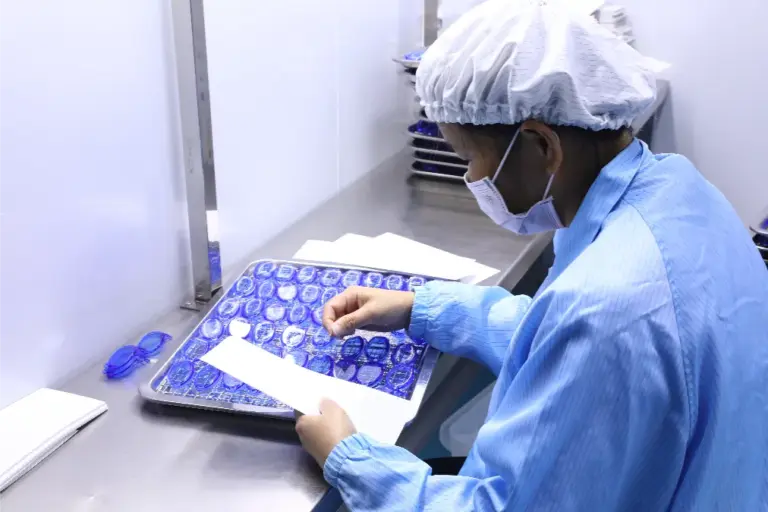
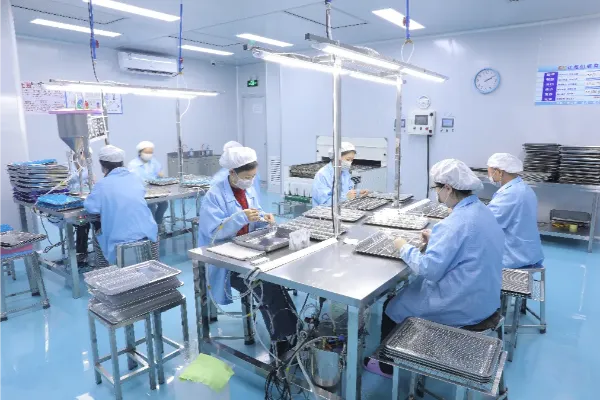
Una fábrica que ejecuta un sistema de calidad real no comienza la inspección cuando las cajas están apiladas.. El proceso que ejecuta Vanguard, y el patrón que debes buscar en cualquier auditoría de proveedores, se mueve a través de cinco etapas cerradas: Inspección de materia prima en compuesto entrante y vidrio., Moldeo de precisión con parámetros controlados., montaje estandarizado, Pruebas de laboratorio de rendimiento en unidades terminadas., y embalaje con controles logísticos de salida.
Cada puerta existe para detectar una familia de fallas específica antes de que se multiplique.. El compuesto que no cumple con las especificaciones en el momento de la recepción se convierte en fallas en el sello el próximo trimestre. Una deriva de los parámetros de moldeo se convierte en una línea de unión que se separa en el cloro.. Detectar problemas en las etapas de materia prima y en proceso es la razón por la cual una ISO 9001:2015-La tasa de escape de defectos de un proveedor certificado es estructuralmente más baja que la de uno no certificado que cobra el mismo precio unitario: el certificado es evidencia de disciplina del proceso., no es una insignia de marketing.
¿Cómo se debe probar y especificar el rendimiento antivaho??
El empañamiento es la queja que más probablemente define la opinión de un cliente sobre su mascarilla, y el más difícil de ver en el momento de la inspección: una lente puede verse perfecta y fallar en agua húmeda. Precisamente por eso pertenece a un protocolo de laboratorio y no a una comprobación visual..
Una especificación de orden de compra viable define tres cosas: el método de prueba, la exposición, y el umbral de paso. En la práctica, eso significa una cámara de vapor de agua caliente o de humedad controlada., una observación cronometrada del área despejada versus el área empañada en una muestra condicionada, y una duración mínima establecida de visión clara extraída de la muestra dorada que el comprador aprobó. Los tratamientos antivaho vienen en dos clases de durabilidad: revestimientos de superficie que se agotan con la manipulación y la limpieza., y enfoques moldeados o tratados en material que duran mucho más tiempo, y la distinción cambia lo que puede prometer en la caja.. El mecanismo, los datos de durabilidad, y las compensaciones de cara al comprador se desglosan en nuestro explicador de tecnología antivaho y el Comparación recubierta versus moldeada.
Dos preguntas de auditoría separan los programas serios del teatro: si la fábrica mantiene la prueba de la cámara de vapor en el cronograma de línea terminada en lugar de solo en la aprobación de la muestra, y si el número de resistencia antivaho de la muestra está escrito en el acuerdo AQL como criterio de aceptación a nivel de lote.

¿Qué pruebas detectan las fugas que impulsan los retornos??
La falla del sello tiene dos causas distintas, y un programa de línea necesita una prueba para cada.
Sello de falda a cara. La prueba del nivel de la mascarilla es una prueba de presión negativa.: la máscara ensamblada se sella contra un bloque o dispositivo de prueba, se crea un pequeño vacío, y se mide el tiempo de retención a presión. Las unidades que purgan el diferencial en segundos tendrán fugas en una cara en minutos. Esto es lo suficientemente rápido como para ejecutarse como una verificación en línea de los intervalos de muestreo y lo suficientemente estricto como para rechazar lotes enteros cuando la geometría del enlace o del faldón se desvía..
Unión de falda a lente. Este es el punto de falla mecánica de las mascarillas tradicionales, y aquel en el que el método de construcción decide su tasa de defectos. Una prueba de tracción en unidades muestreadas mide la fuerza con la que la silicona suelta la lente. En conjuntos pegados, el número se degrada con el calor y el tiempo, incluso cuando pasa fresco.; En la construcción coinyectada, la interfaz es una unión de material curado en lugar de una película adhesiva., es por eso que el tema del vínculo pertenece a la conversación sobre materiales; consulte el guía de materiales de máscara de buceo cómo funciona el proceso, y el página de tecnología de coinyección para la implementación de Vanguard.

Los conjuntos de hebilla y correa merecen el mismo tratamiento en miniatura.: los anclajes de las correas y los pivotes de las hebillas se someten a pruebas de tracción con una carga definida porque su modo de falla (un chasquido al estirarse) es una opción que elimina las reseñas de cinco estrellas y una conversación de responsabilidad si se trata de una máscara para niños..
¿Qué normas rigen el impacto y la fractura de las lentes??
La prueba de lentes es donde un programa de máscaras toma prestada la credibilidad de los estándares publicados en lugar de inventar los suyos propios.. Protocolos de protección ocular en la EN 166 familia (europeo) y ANSI Z87.1 (Estados Unidos) definir las energías de impacto, métodos de caída y proyectil, y el comportamiento de fractura esperado del material óptico templado: granulación roma en lugar de fragmentos afilados. Una máscara de buceo vendida en esos mercados debe probarse y documentarse según la norma correspondiente., y la ruta de certificación difiere según el mercado de manera que cambia directamente su lista de pruebas: los requisitos de cada mercado., incluida la prueba de tolerancia al CO₂ que se aplica a los diseños de cara cerrada, están detallados en nuestro guía de cumplimiento de exportación de máscaras de buceo.
para un comprador, la versión práctica de esto es simple: Pregunte a la fábrica a qué estándar hace referencia cada prueba de lente., solicitar el informe con el lote, y hacer que la comparación de informes versus especificaciones forme parte de la inspección entrante. Una afirmación sobre el vidrio templado sin un informe de impacto detrás es un argumento sobre el precio, no es una característica verificada.
¿Qué pruebas de envejecimiento predicen fallas en el campo real??
Las pruebas de banco anteriores protegen el envío que sale de la fábrica.. Lo que la mayoría de los programas de inspección pasan por alto es el envío que falla en el octavo mes, porque los defectos de las mascarillas dependen principalmente del tiempo., impulsado por rayos ultravioleta, calor, y química en lugar de un solo evento de impacto. Por lo tanto, un comprador con visión de futuro añade una cláusula de antigüedad al acuerdo de muestra dorada.: una exposición definida a los rayos UV o un ciclo de almacenamiento en caliente, una figura de horas de inmersión en cloro para la falda, y una nueva prueba de retención del sello y fuerza de tracción de la unión después del acondicionamiento en lugar de antes..
Aquí es donde las dos filosofías de la construcción se separan considerablemente. Una unión pegada entre el faldón y la lente generalmente pasa fresca y se desplaza después del ciclo del cloro.; una interfaz coinyectada mantiene su valor de atracción porque la unión es el material mismo. Incluir el número de envejecimiento posterior, no el número de producción, en los criterios de aceptación es la cláusula de mayor influencia que un propietario de marca puede agregar a una orden de compra., y se convierte «durable» de un adjetivo de etiqueta colgante a una especificación de envío rechazable. También alinea la conversación sobre garantía.: cuando los datos de devoluciones llegan del comercio minorista, puede mostrar si el lote cumplió con las especificaciones antiguas o la fábrica debe explicar por qué no lo hizo.
¿Cómo debe un comprador verificar el programa de prueba del proveedor??
El laboratorio interno del proveedor es necesario pero no suficiente. El programa del lado del comprador que hace que todo esto sea ejecutable tiene cuatro partes móviles:
- Una muestra de oro con números.. La muestra física aprobada es sólo la mitad del acuerdo.; la hoja de dimensiones y los resultados de las pruebas registrados en ella: duración del antivaho, extraer valores, Tiempo de retención del sello: son la base de aceptación con la que se juzga cada lote..
- Un acuerdo AQL. Niveles de muestreo y clasificaciones de defectos. (crítico, importante, menor) escrito antes de la producción, con las pruebas de rendimiento mencionadas anteriormente como criterios a nivel de lote, no quejas a posteriori.
- Trámites FAI/OQC con cada envío. Inspección del primer artículo más datos de control de calidad salientes, referenciado por lotes. La entrega estándar de Vanguard incluye exactamente este conjunto de informes: resistencia antivaho, hermeticidad, y datos de prueba de extracción, porque los documentos que llegan con el contenedor son los únicos que resuelven disputas.
- Una auditoría que pide ver el cronograma. No sólo el equipo: si las pruebas de laboratorio se ejecutan en un calendario de producción con registros, o sólo cuando un cliente visita.
Aquí el cumplimiento social va de la mano con el cumplimiento del producto: una instalación auditada por BSCI con ISO 9001:2015 El control del proceso es una clase de riesgo diferente que cualquiera de los certificados por separado., y el marco de cualificación para recorrerlo es el Lista de verificación del fabricante de siete puntos.
Preguntas frecuentes
¿Qué documentos de calidad deben llegar con cada envío de mascarillas??
tres juegos, referenciado por lotes: el informe FAI/OQC con los datos de la prueba de rendimiento (resistencia antivaho, retención del sello, pruebas de extracción), La documentación de cumplimiento para el mercado objetivo. (Informes de ruta CE o FDA, Certificados ISO y BSCI para la instalación.), y los registros de embalaje que vinculan los números de lote a las cajas. Si un proveedor no puede producir los tres a pedido, el programa de prueba existe sólo cuando alguien está mirando.
¿Se puede inspeccionar el rendimiento antivaho sin un laboratorio??
No creíble. Una prueba de aliento o de taza caliente en una feria comercial le indica que la muestra funciona hoy; no dice nada sobre la resistencia después del agotamiento del recubrimiento, almacenamiento, o la primera exposición al cloro. El enfoque viable del comprador es exigir una prueba de cámara cronometrada con un mínimo establecido en la muestra dorada., luego verifique con ese número mediante comprobaciones AQL a nivel de lote en lugar de lentes oculares.
¿Las máscaras de snorkel de cara completa necesitan pruebas diferentes a las de buceo??
Sí, materialmente. El volumen de aire cerrado añade resistencia a la respiración y verificación de reconstrucción de CO₂ que una mascarilla tradicional nunca necesita., El canal de aire integrado tiene sus propios puntos de prueba de drenaje y cubierta seca., y el área de la lente es mayor, lo que eleva los requisitos de impacto y fractura.. Si diriges ambas familias, Su acuerdo de inspección debe incluir dos anexos de prueba., ni uno.
¿Qué niveles AQL son realistas para un programa de mascarillas??
La práctica estándar para esta categoría es la Inspección General Nivel II con estanqueidad determinada por la clase de defecto.: defectos críticos (fractura de lente, falla de anclaje de correa en producto para niños) en aceptación cero, defectos mayores (fuga en el sello, distorsión óptica visible) normalmente en 1.5, y menores cosméticos entre 2,5 y 4,0. Negociarlos antes de la primera producción., porque reescribir los criterios de aceptación a mitad de temporada es lo malo que son los lotes que se envían silenciosamente.