Chaque fournisseur de masques de plongée revendique la qualité. La différence entre les réclamations n'apparaît que lorsqu'un acheteur peut nommer les tests, les seuils, et la paperasse - parce que c'est ce qui tourne « bonne qualité » d'un adjectif de brochure à une clause de bon de commande exécutoire. Pour les responsables QA auditant les fournisseurs avant une commande de masse, et pour les propriétaires de marques dont les conditions de garantie dépendent de ce que l'usine récupère, le programme de test est le produit réel.
Ce guide présente les normes de test de qualité des masques de plongée qui comptent pour un acheteur.’Programme s — endurance anti-buée, étanchéité et résistance à la traction, impact des lentilles et comportement à la rupture – et comment les convertir en accords d'inspection à la réception auxquels une usine chinoise peut être tenue.
Points clés à retenir
- Un programme de contrôle qualité des masques défendable teste en quatre points — matériel entrant, assemblage en cours, performance de l'unité finie, et échantillonnage avant expédition – pas seulement à la fin.
- Les allégations antibuée nécessitent un test de durée avec une méthode définie et un numéro de réussite.; « revêtement anti-buas » sans endurance mesurée, le port d'un badge de fonctionnalité constitue une obligation de garantie.
- L’intégrité du joint est testable en deux minutes sur une ligne de production: le maintien de la pression négative et les contrôles de fuite des conduites d'eau détectent le mode de défaillance qui génère la plupart des retours.
- Les tests de lentilles sont l'endroit où les normes tierces font le gros du travail: les modèles de fracture du verre trempé et les indices d'impact sont conformes à la norme EN 166 et les protocoles de la famille ANSI Z87.1 référencés en matière de conformité à l'exportation.
- Le livrable à la demande avec chaque expédition est le rapport FAI/OQC lié à l'échantillon en or : dimensions du premier article et données de test sortantes., par écrit, lot par lot.
Où les tests ont-ils réellement lieu dans une usine de masques?
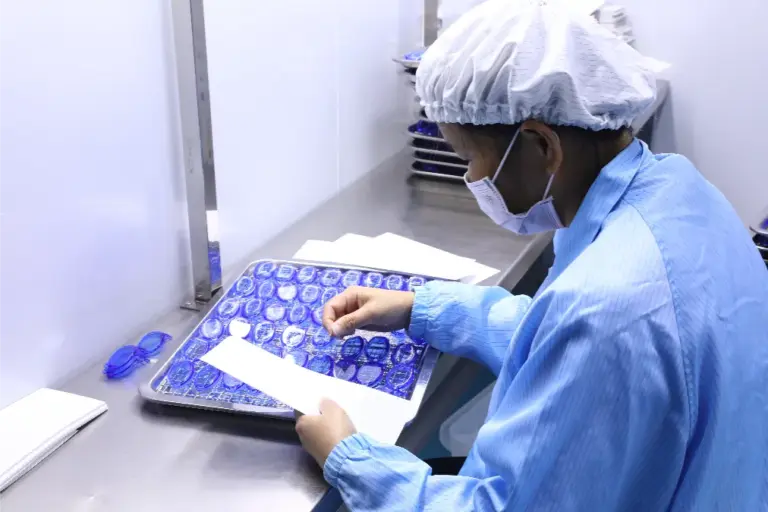
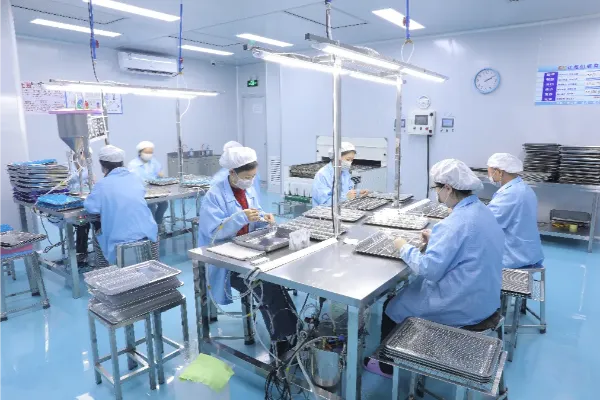
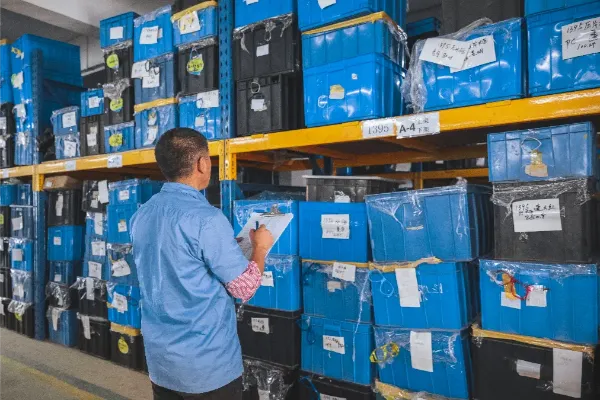
Une usine appliquant un véritable système qualité ne commence pas l'inspection lorsque les cartons sont empilés. Le processus exécuté par Vanguard, et le modèle que vous devriez rechercher dans tout audit de fournisseur, se déplace à travers cinq étapes fermées: inspection des matières premières sur le composé entrant et le verre, moulage de précision avec des paramètres contrôlés, assemblage standardisé, tests de performance en laboratoire sur les unités finies, et emballage avec contrôles logistiques sortants.
Chaque porte existe pour détecter une famille de défaillance spécifique avant qu'elle ne se multiplie. Le composé non conforme aux spécifications à la réception devient une défaillance du joint au prochain trimestre. Une dérive des paramètres de moulage devient une ligne de liaison qui se sépare dans le chlore. Détecter les problèmes au niveau des matières premières et des étapes du processus est la raison pour laquelle une norme ISO 9001:2015-fournisseur certifié’Le taux de fuite des défauts est structurellement inférieur à celui d'un système non certifié facturant le même prix unitaire — le certificat est une preuve de discipline de processus., pas un badge marketing.
Comment tester et spécifier les performances antibuée?
La buée est la plainte la plus susceptible de définir un client’s avis sur votre masque, et le plus difficile à voir au moment de l'inspection : un objectif peut paraître parfait et échouer dans l'eau humide.. C'est exactement pourquoi cela relève d'un protocole de laboratoire plutôt que d'un contrôle visuel..
Une spécification de bon de commande réalisable définit trois choses: la méthode de test, l'exposition, et le seuil de réussite. En pratique, cela signifie une chambre à humidité contrôlée ou à vapeur d'eau chaude., une observation chronométrée de la zone dégagée par rapport à la zone embuée sur un échantillon conditionné, et une durée de vision minimale indiquée tirée de l'échantillon doré approuvé par l'acheteur. Les traitements antibuée se déclinent en deux classes de durabilité : des revêtements de surface qui s'épuisent avec la manipulation et l'essuyage., et des approches moulées ou traitées dans un matériau qui durent beaucoup plus longtemps – et la distinction change ce que vous pouvez promettre sur la boîte. Le mécanisme, les données de durabilité, et les compromis face à l'acheteur sont présentés dans notre explicatif de la technologie anti-buée et le comparaison avec revêtement et moulage.
Deux questions d'audit séparent les programmes sérieux du théâtre: si l'usine maintient l'essai en chambre à vapeur sur le calendrier de la ligne finie plutôt que seulement lors de l'approbation de l'échantillon, et si le numéro d'endurance anti-buée de l'échantillon est inscrit dans l'accord AQL comme critère d'acceptation au niveau du lot.

Quels tests détectent les fuites qui génèrent des retours?
La défaillance du joint a deux causes distinctes, et un programme en ligne nécessite un test pour chacun.
Joint jupe-face. Le test au niveau du masque est un maintien à pression négative: le masque assemblé est scellé contre un bloc ou un accessoire de test, un petit vide est fait, et le temps de maintien sous pression est mesuré. Les unités qui purgent le différentiel en quelques secondes fuiront sur un visage en quelques minutes. Ceci est suffisamment rapide pour effectuer une vérification en ligne des intervalles d'échantillonnage et suffisamment strict pour rejeter des lots entiers lorsque la géométrie du lien ou de la jupe dérive..
Liaison jupe-lentille. C'est le point de défaillance mécanique des masques traditionnels, et celui où la méthode de construction décide de votre taux de défauts. Un test de traction sur des unités échantillonnées mesure la force avec laquelle le silicone lâche la lentille. Sur les assemblages collés le numéro se dégrade avec la chaleur et l'âge même lorsqu'il passe frais; dans le cas d'une construction co-injectée, l'interface est une liaison de matériau durci plutôt qu'un film adhésif, c'est pourquoi le sujet des obligations appartient à la conversation sur les matériaux - voir le guide des matériaux pour les masques de plongée pour savoir comment fonctionne le processus, et le page technologie de co-injection pour l'Avant-garde’mise en œuvre.

Les ensembles boucle et sangle méritent le même traitement en miniature: les ancrages de sangle et les pivots de boucle sont testés en traction sous une charge définie, car leur mode de défaillance - un claquement sur un étirement - est un tueur d'examen cinq étoiles et une conversation de responsabilité si un enfant’Le masque est impliqué.
Quelles normes régissent l’impact et la fracture des lentilles?
Les tests de lentilles permettent à un programme de masques d'emprunter la crédibilité des normes publiées plutôt que d'inventer les siennes.. Protocoles de protection oculaire dans l'EN 166 famille (européen) et ANSI Z87.1 (États-Unis) définir les énergies d'impact, méthodes de largage et de projectile, et le comportement à la rupture attendu d'un matériau optique trempé : granulation émoussée plutôt que fragments pointus. Un masque de plongée vendu sur ces marchés doit être testé et documenté par rapport à la norme correspondante., et le parcours de certification diffère selon le marché d'une manière qui modifie directement votre liste de tests - les exigences marché par marché, y compris les tests de tolérance au CO₂ qui s'appliquent aux conceptions à face fermée, sont détaillés dans notre guide de conformité à l'exportation des masques de plongée.
Pour un acheteur, la version pratique est simple: demander à l'usine à quelle norme chaque objectif fait référence, demander le rapport avec le lot, et intégrer la correspondance entre les rapports et les spécifications dans l'inspection entrante. Une réclamation en verre trempé sans rapport d'impact est un argument de prix, pas une fonctionnalité vérifiée.
Quels tests de vieillissement prédisent les défaillances sur le terrain réel?
Les tests au banc ci-dessus protègent l'expédition qui quitte l'usine. Ce que la plupart des programmes d'inspection oublient, c'est l'expédition qui échoue au huitième mois, car les défauts des masques dépendent principalement du temps., piloté par les UV, chaleur, et la chimie plutôt qu'un seul événement d'impact. Un acheteur prospectif ajoute donc une clause de vieillissement au modèle d'accord de référence: une exposition aux UV ou un cycle de stockage à chaud défini, un chiffre d'heures d'immersion en chlore pour la jupe, et un nouveau test de tenue du joint et de résistance à la traction après le conditionnement plutôt qu'avant..
C’est là que les deux philosophies de construction se séparent sensiblement. Une liaison collée entre la jupe et la lentille passe généralement à l'état frais et dérive après le cycle du chlore.; une interface co-injectée conserve sa valeur d'attraction car la liaison est le matériau lui-même. Inscrire le numéro de post-vieillissement – et non celui de produit – dans les critères d'acceptation est la clause la plus efficace qu'un propriétaire de marque puisse ajouter à un bon de commande., et il convertit « durable » d'un adjectif d'étiquette volante à une spécification d'expédition rejetable. Cela aligne également la conversation sur la garantie: quand les données de retour arrivent du commerce de détail, vous pouvez montrer si le lot répond aux spécifications d'ancienneté ou l'usine doit expliquer pourquoi ce n'est pas le cas.
Comment un acheteur doit-il vérifier le fournisseur’le programme de tests?
Le fournisseur’Le laboratoire interne est nécessaire mais pas suffisant. Le programme côté acheteur qui rend tout cela exécutoire comporte quatre parties mobiles:
- Un échantillon doré avec des chiffres. L'échantillon physique approuvé ne représente que la moitié de l'accord; la feuille de dimensions et les résultats des tests enregistrés par rapport à celle-ci - durée anti-buée, extraire des valeurs, temps de maintien du sceau – est la référence d'acceptation par rapport à laquelle chaque lot est jugé.
- Un accord AQL. Niveaux d'échantillonnage et classifications des défauts (critique, majeur, mineure) écrit avant la production, avec les tests de performance ci-dessus nommés comme critères au niveau du lot, pas de plaintes après coup.
- Documents FAI/OQC avec chaque expédition. Inspection du premier article et données de contrôle qualité sortantes, référencé par lot. Avant-garde’La livraison standard comprend exactement cet ensemble de rapports : endurance anti-buée, étanchéité à l'air, et données de test d'extraction - car les documents qui arrivent avec le conteneur sont les seuls à régler les litiges.
- Un audit qui demande à voir le planning. Pas seulement l'équipement: si les tests de laboratoire s'exécutent sur un calendrier de production avec des enregistrements, ou seulement lorsqu'un client visite.
La conformité sociale côtoie ici la conformité des produits - une installation auditée par la BSCI et l'ISO 9001:2015 le contrôle des processus constitue une classe de risque différente de celle des certificats seuls, et le cadre de qualification pour le parcourir est le liste de contrôle du fabricant en sept points.
Foire aux questions
Quels documents de qualité doivent accompagner chaque expédition de masques?
Trois ensembles, référencé par lot: le rapport FAI/OQC avec les données des tests de performances (endurance anti-buée, maintien du joint, tests de traction), la documentation de conformité pour le marché cible (Rapports de parcours CE ou FDA, Certificats ISO et BSCI pour l'installation), et les dossiers d'emballage liant les numéros de lot aux cartons. Si un fournisseur ne peut pas produire les trois sur demande, le programme de test n'existe que lorsque quelqu'un regarde.
Les performances antibuée peuvent-elles être inspectées sans laboratoire?
Pas crédible. Un test respiratoire ou une tasse chaude lors d'un salon professionnel vous indique que l'échantillon fonctionne aujourd'hui; cela ne dit rien sur l'endurance après épuisement du revêtement, stockage, ou la première exposition au chlore. L'approche réalisable de l'acheteur consiste à exiger un test en chambre chronométré avec un minimum déclaré sur l'échantillon doré., puis vérifiez par rapport à ce nombre grâce à des contrôles NQA au niveau du lot plutôt qu'à des lentilles oculaires.
Les masques de plongée intégraux nécessitent-ils des tests différents de ceux des masques de plongée?
Oui, matériellement. Le volume d'air confiné ajoute une résistance respiratoire et une vérification de reconstruction du CO₂ dont un masque traditionnel n'a jamais besoin., le canal d'air intégré possède ses propres points de test de séchage et de drainage, et la zone de la lentille est plus grande, ce qui augmente les exigences en matière d'impact et de rupture. Si vous dirigez les deux familles, votre accord d'inspection doit comporter deux annexes de test, pas un.
Quels niveaux AQL sont réalistes pour un programme de masques?
La pratique standard pour cette catégorie est l'inspection générale de niveau II avec une étanchéité déterminée par classe de défaut.: défauts critiques (fracture du cristallin, défaillance de la sangle d'ancrage chez les enfants’le produit) à zéro acceptation, défauts majeurs (fuite de joint, distorsion optique visible) généralement à 1.5, et mineurs cosmétiques entre 2,5 et 4,0. Négociez-les avant le premier cycle de production, parce que la réécriture des critères d'acceptation à la mi-saison montre à quel point les lots sont expédiés tranquillement.