Todo fornecedor de máscara de mergulho afirma qualidade. A diferença entre as reivindicações aparece apenas quando um comprador pode nomear os testes, os limites, e a papelada - porque é isso que transforma “boa qualidade” de um adjetivo de folheto a uma cláusula de ordem de compra executória. Para gerentes de controle de qualidade que auditam fornecedores antes de um pedido em massa, e para proprietários de marcas cujos termos de garantia dependem do que a fábrica pega, o programa de teste é o produto real.
Este guia estabelece os padrões de teste de qualidade da máscara de mergulho que são importantes no programa do comprador – resistência antiembaçante, vedação e força de tração, impacto da lente e comportamento de fratura - e como convertê-los em acordos de inspeção de entrada que uma fábrica chinesa pode ser obrigada a cumprir.
Principais conclusões
- Um programa de controle de qualidade de máscara defensável testa em quatro pontos – material recebido, montagem em processo, desempenho da unidade acabada, e amostragem pré-embarque - não apenas no final.
- As reivindicações antiembaçantes precisam de um teste de duração com um método definido e um número de aprovação; “revestimento antiembaçante” sem uma resistência medida é uma responsabilidade de garantia usando um emblema de recurso.
- A integridade da vedação pode ser testada em dois minutos em uma linha de produção: verificações de retenção de pressão negativa e vazamento na linha de água detectam o modo de falha que gera a maioria dos retornos.
- O teste de lentes é onde os padrões de terceiros fazem o trabalho pesado: padrões de fratura de vidro temperado e classificações de impacto alinhados com EN 166 e protocolos da família ANSI Z87.1 referenciados em conformidade de exportação.
- A entrega à demanda com cada remessa é o relatório FAI/OQC vinculado à amostra de ouro – dimensões do primeiro artigo mais dados de teste de saída, por escrito, lote por lote.
Onde os testes realmente acontecem em uma fábrica de máscaras?
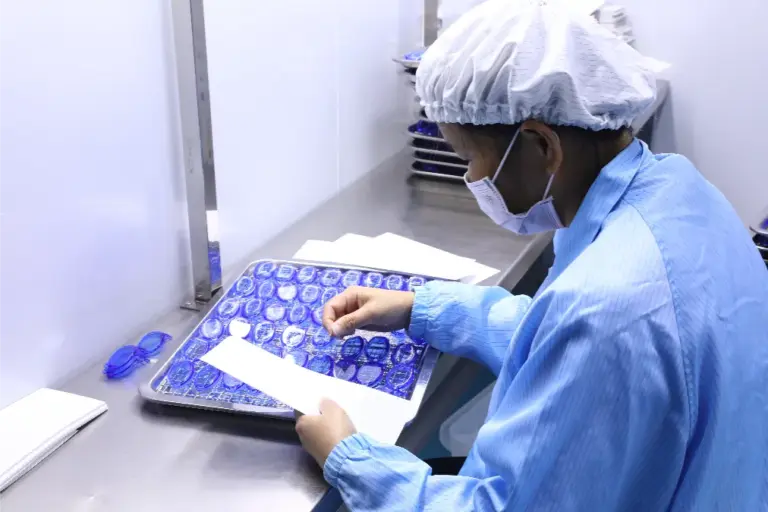
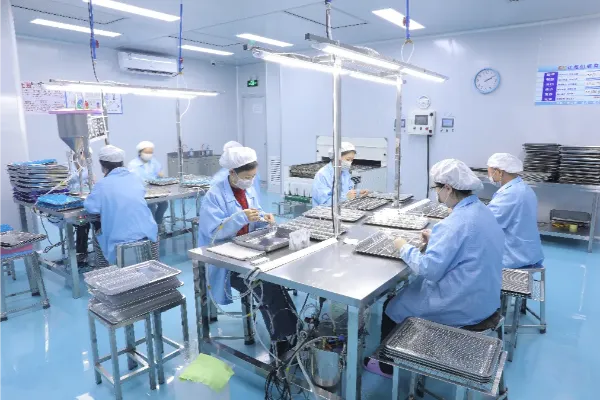
Uma fábrica que executa um sistema de qualidade real não inicia a inspeção quando as caixas estão empilhadas. O processo que o Vanguard executa, e o padrão que você deve procurar em qualquer auditoria de fornecedor, passa por cinco estágios fechados: inspeção de matéria-prima em compostos e vidros recebidos, moldagem de precisão com parâmetros controlados, montagem padronizada, testes de laboratório de desempenho em unidades acabadas, e embalagem com verificações de logística de saída.
Cada porta existe para capturar uma família de falha específica antes que ela se multiplique. Composto fora das especificações no recebimento se torna falha no selo no próximo trimestre. Um desvio de parâmetro de moldagem torna-se uma linha de ligação que se separa em cloro. Detectar problemas nos estágios de matéria-prima e em processo é o motivo pelo qual um ISO 9001:2015-a taxa de fuga de defeitos do fornecedor certificado é estruturalmente mais baixa do que a de um fornecedor não certificado que cobra o mesmo preço unitário – o certificado é uma evidência de disciplina do processo, não é um selo de marketing.
Como o desempenho antiembaçante deve ser testado e especificado?
O embaçamento é a reclamação com maior probabilidade de definir a opinião de um cliente sobre sua máscara, e a mais difícil de ver na hora da inspeção — uma lente pode parecer perfeita e falhar em água úmida. É exatamente por isso que pertence a um protocolo de laboratório, e não a uma verificação visual..
Uma especificação de pedido de compra viável define três coisas: o método de teste, a exposição, e o limite de aprovação. Na prática, isso significa uma câmara de umidade controlada ou vapor de água quente, uma observação cronometrada de área limpa versus área embaçada em uma amostra condicionada, e uma duração mínima de visualização clara extraída da amostra dourada que o comprador aprovou. Os tratamentos antiembaçantes vêm em duas classes de durabilidade – revestimentos de superfície que se esgotam com o manuseio e a limpeza, e abordagens moldadas ou tratadas em material que duram muito mais tempo - e a distinção muda o que você pode prometer na caixa. O mecanismo, os dados de durabilidade, e as compensações voltadas para o comprador são desvendadas em nosso explicador de tecnologia antiembaçante e o comparação revestida versus moldada.
Duas questões de auditoria separam programas sérios de teatro: se a fábrica mantém o teste da câmara de vapor no cronograma da linha acabada, em vez de apenas na aprovação da amostra, e se o número de resistência antiembaçante da amostra está escrito no acordo AQL como um critério de aceitação em nível de lote.

Quais testes detectam os vazamentos que geram retornos?
A falha na vedação tem duas causas distintas, e um programa de linha precisa de um teste para cada.
Vedação saia-face. O teste de nível de máscara é um teste de pressão negativa: a máscara montada é selada contra um bloco de teste ou acessório, um pequeno vácuo é desenhado, e o tempo de espera sob pressão é medido. Unidades que sangram o diferencial em segundos vazarão em um rosto em minutos. Isso é rápido o suficiente para ser executado como uma verificação em linha nos intervalos de amostragem e rigoroso o suficiente para rejeitar lotes inteiros quando a geometria da ligação ou da saia se desvia..
Ligação saia-lente. Este é o ponto de falha mecânica nas máscaras tradicionais, e aquele em que o método de construção decide sua taxa de defeitos. Um teste de tração em unidades amostradas mede a força com que o silicone se solta da lente. Em montagens coladas, o número degrada-se com o calor e o envelhecimento, mesmo quando passa fresco; na construção co-injetada, a interface é uma ligação de material curado em vez de uma película adesiva, é por isso que o tópico sobre títulos pertence à conversa sobre materiais - veja o guia de materiais para máscaras de mergulho para saber como funciona o processo, e o página de tecnologia de co-injeção para a implementação do Vanguard.

Os conjuntos de fivelas e tiras merecem o mesmo tratamento em miniatura: as âncoras da cinta e os pivôs da fivela são testados para uma carga definida porque seu modo de falha – um estalo em um estiramento – é um matador de revisão de cinco estrelas e uma conversa de responsabilidade se a máscara de uma criança estiver envolvida.
Quais padrões regem o impacto e a fratura das lentes?
O teste de lentes é onde um programa de máscara toma emprestada a credibilidade dos padrões publicados, em vez de inventar os seus próprios. Protocolos de proteção ocular na EN 166 família (europeu) e ANSI Z87.1 (Estados Unidos) definir as energias de impacto, métodos de queda e projétil, e o comportamento de fratura esperado do material óptico temperado – granulação romba em vez de fragmentos afiados. Uma máscara de mergulho vendida nesses mercados deve ser testada e documentada de acordo com o padrão correspondente, e o caminho de certificação difere de acordo com o mercado de forma que altera diretamente sua lista de testes – os requisitos de mercado por mercado, incluindo o teste de tolerância ao CO₂ que se aplica a projetos de face fechada, estão detalhados em nosso guia de conformidade para exportação de máscara de mergulho.
Para um comprador, a versão prática disso é simples: pergunte à fábrica qual padrão cada teste de lente faz referência, solicite o relatório com o lote, e tornar a correspondência entre relatório e especificação parte da inspeção de entrada. Uma afirmação de vidro temperado sem nenhum relatório de impacto é um argumento de preço, não é um recurso verificado.
Quais testes de envelhecimento prevêem falhas em campo real?
Os testes de bancada acima protegem a remessa que sai da fábrica. O que a maioria dos programas de inspeção deixa passar é a remessa que falha no oitavo mês – porque os defeitos das máscaras dependem principalmente do tempo, conduzido por UV, aquecer, e química, em vez de um único evento de impacto. Um comprador prospectivo acrescenta, portanto, uma cláusula de envelhecimento ao acordo da amostra dourada: uma exposição UV definida ou ciclo de armazenamento a quente, um número de horas de imersão em cloro para a saia, e um novo teste de retenção de vedação e força de tração após o condicionamento, e não antes dele.
É aqui que as duas filosofias de construção se separam de forma mensurável. Uma ligação colada da saia à lente normalmente passa fresca e flutua após o ciclo do cloro; uma interface co-injetada mantém seu valor de atração porque a ligação é o próprio material. Colocar o número pós-envelhecimento - e não o produzido - nos critérios de aceitação é a cláusula de maior alavancagem que um proprietário de marca pode adicionar a um pedido de compra, e ele converte “durável” de um adjetivo hang-tag para uma especificação rejeitável em remessa. Também alinha a conversa sobre garantia: quando os dados de devolução chegam do varejo, você pode mostrar se o lote atendeu às especificações antigas ou a fábrica deve explicar por que isso não aconteceu.
Como um comprador deve verificar o programa de testes do fornecedor?
O laboratório interno do fornecedor é necessário, mas não suficiente. O programa do lado do comprador que torna tudo isso executável tem quatro partes móveis:
- Uma amostra dourada com números. A amostra física aprovada é apenas metade do acordo; a folha de dimensões e os resultados dos testes registrados nela - duração do antiembaçante, extrair valores, tempo de espera do selo - é a linha de base de aceitação em relação a cada lote.
- Um acordo AQL. Níveis de amostragem e classificações de defeitos (crítico, principal, menor) escrito antes da produção, com os testes de desempenho acima nomeados como critérios de nível de lote, não reclamações posteriores.
- Documentação FAI/OQC em cada remessa. Inspeção do primeiro artigo mais dados de controle de qualidade de saída, referenciado em lote. A entrega padrão do Vanguard inclui exatamente este conjunto de relatórios – resistência antiembaçante, estanqueidade, e dados de pull-test — porque os documentos que chegam com o contêiner são os únicos que resolvem disputas.
- Uma auditoria que pede para ver o cronograma. Não apenas o equipamento: se os testes de laboratório são executados em um calendário de produção com registros, ou apenas quando um cliente visita.
A conformidade social acompanha a conformidade do produto aqui - uma instalação auditada pela BSCI com ISO 9001:2015 o controle de processo é uma classe de risco diferente de qualquer certificado sozinho, e o quadro de qualificação para percorrê-lo é o lista de verificação do fabricante de sete pontos.
Perguntas frequentes
Quais documentos de qualidade devem chegar com cada remessa de máscara?
Três conjuntos, referenciado em lote: o relatório FAI/OQC com os dados do teste de desempenho (resistência antiembaçante, retenção de selo, testes de tração), a documentação de conformidade para o mercado-alvo (Relatórios de via CE ou FDA, Certificados ISO e BSCI para a instalação), e os registros de embalagem vinculando os números dos lotes às caixas. Se um fornecedor não puder produzir todos os três mediante solicitação, o programa de teste existe apenas quando alguém está assistindo.
O desempenho antiembaçante pode ser inspecionado sem laboratório?
Não credível. Um teste de xícara quente ou bafômetro em uma feira indica que a amostra funciona hoje; não diz nada sobre resistência após esgotamento do revestimento, armazenar, ou a primeira exposição ao cloro. A abordagem viável do comprador é exigir um teste de câmara cronometrado com um mínimo declarado na amostra dourada, em seguida, verifique esse número por meio de verificações de AQL em nível de lote, em vez de lentes oculares.
As máscaras de snorkel faciais precisam de testes diferentes das máscaras de mergulho?
Sim, materialmente. O volume de ar fechado adiciona resistência respiratória e verificação de reconstrução de CO₂ que uma máscara tradicional nunca precisa, o canal de ar integrado possui seus próprios pontos de teste de secagem e drenagem, e a área da lente é maior, o que aumenta os requisitos de impacto e fratura. Se você administra ambas as famílias, seu contrato de inspeção deve conter dois anexos de teste, nenhum.
Quais níveis de AQL são realistas para um programa de máscara?
A prática padrão para esta categoria é a Inspeção Geral Nível II com estanqueidade orientada pela classe de defeito: defeitos críticos (fratura da lente, falha na cinta-âncora em produto infantil) com aceitação zero, defeitos principais (vazamento de vedação, distorção óptica visível) normalmente em 1.5, e cosméticos menores em 2,5–4,0. Negocie-os antes da primeira produção, porque reescrever os critérios de aceitação no meio da temporada é como os lotes ruins são enviados silenciosamente.