Livre blanc technique · Vanguard nage · Est. 1993
La plupart des fuites de lunettes remontent à un composant: la ligne de colle. Notre processus breveté de co-injection l'élimine en liant du caoutchouc de silicone liquide de qualité médicale. (LSR) à la lentille en polycarbonate au niveau moléculaire, en un seul cycle de moulage. Cette page explique l'ingénierie, la science de l'échec qu'elle remplace, et le contrôle du processus derrière des scellés identiques aux lots.
Moulage par co-injection (également appelé moulage bimatière ou 2K dans l'industrie du plastique au sens large) combine deux matériaux différents en une seule pièce finie au cours d'un seul cycle de machine. Dans la production de lunettes de natation, le joint silicone et la lentille rigide ne sont pas assemblés a posteriori. Ils sont formés ensemble.
Le processus: Le caoutchouc de silicone liquide de qualité médicale est injecté directement sur une lentille en polycarbonate prépositionnée (ou insert de cadre) à l'intérieur d'un moule de précision, où ça coule, mouille le substrat, et durcit en une liaison permanente au niveau moléculaire: un sous-ensemble étanche en un cycle, sans couche adhésive nulle part dans le joint.
Cela change l’architecture du produit. Un masque traditionnel est un assemblage de lentilles + joint + adhésif, et chaque interface est un chemin de fuite potentiel. Un masque à co-injection est une pièce unique: le silicone et le polycarbonate se rencontrent à une frontière où les forces intermoléculaires (van der Waals et, sur les surfaces activées, liaison covalente) maintenir les matériaux ensemble sur toute la zone de contact.
Pourquoi la « co-injection” et non du "surmoulage"? L'injection LSR et le substrat de lentille sont intégrés dans une seule cellule de production avec un outillage partagé. La liaison se forme lorsque les deux matériaux sont à la température du processus, pas via un adhésif à température ambiante appliqué entre les pièces finies à plusieurs jours d'intervalle. Tous les paramètres sont contrôlés en interne.
La lentille en polycarbonate (ou verre trempé) est moulé, inspecté, et positionné dans la cavité du moule de co-injection. L'activation de la surface garantit que le silicone le mouille correctement.
Le caoutchouc de silicone liquide à deux composants est dosé, mixte, et injecté, s'écoulant autour du substrat de la lentille et remplissant la géométrie du joint définie par la cavité usinée CNC.
Sous température et pression contrôlées, le LSR durcit via une réaction d'addition catalysée par le platine tout en étant en contact intime avec le substrat, bonding across the entire interface, pas à des points de colle discrets.
L'unité de lentille et de joint finie s'éjecte en une seule pièce. Pas de grilles de durcissement, pas de temps de séchage de l'adhésif, no secondary bonding operation.
Lunettes antibuée à vision large construites sur la plateforme d'étanchéité par co-injection
Finished co-injection seal: aucune ligne de colle visible entre le joint et la lentille
Les lunettes collées ne tombent pas en panne au hasard. They fail through four predictable mechanisms, tout cela tient au fait que l’adhésif est un troisième matériau pris en sandwich entre deux autres, avec sa propre chimie de dégradation.
Mode de défaillance 1
L'eau de la piscine contient du chlore libre (acide hypochloreux); l'eau salée est un électrolyte. Les deux attaquent les chaînes polymères adhésives typiques: le chlore oxyde la surface de liaison, briser les liaisons croisées et transformer un joint flexible en un joint fragile, couche crayeuse. C'est pourquoi les lunettes collées survivent souvent à leur première saison et échouent lors de la seconde.: la dégradation est cumulative et invisible jusqu'à l'ouverture du sceau.
Mode de défaillance 2
La natation en plein air expose la ligne de colle aux rayons UVA/UVB. La plupart des adhésifs structurels absorbent les UV et subissent une scission de chaîne, perte d'élasticité. Le joint en silicone lui-même est stable aux UV, mais l'adhésif qui le maintient ne l'est pas. Le résultat est un anneau rigidifié qui ne peut plus s'adapter aux micro-irrégularités de la surface de la lentille., créant des canaux d'infiltration d'eau même sans fissure visible.
Mode de défaillance 3
Le silicone et le polycarbonate se dilatent et se contractent à des rythmes différents. Chaque changement de température, d'un coffre de voiture chaud à une piscine froide, coupe la couche adhésive entre eux. Sur des centaines de cycles, cette fatigue propage des microfissures le long de la ligne de liaison, et chaque fissure devient un canal capillaire qui évacue l'eau vers l'intérieur par tension superficielle.
Mode de défaillance 4
Une fois qu'un micro-espace s'ouvre, l'échec s'accélère. De l'air chargé d'humidité pénètre dans la cavité de la lentille pendant le port; lorsque la surface de la lentille est plus froide que l'air emprisonné (qu'il est toujours dans l'eau de la piscine), de la condensation se forme à l'intérieur. La formation de buée est donc un symptôme de défaillance du joint, pas de défaut de revêtement. Les sprays antibuée ne peuvent pas réparer un chemin de fuite; ils ne font que masquer ses conséquences.
La co-injection n'utilise pas une meilleure colle. Il enlève la colle de l'architecture. L'interface LSR-polycarbonate se forme à la température du processus à travers 100% de la zone de contact, sans couche adhésive discrète à oxyder, fragiliser, ou de la fatigue. Pas de matériau tiers aux propriétés incompatibles, pas de ligne de liaison pour propager les fissures, pas de trajet capillaire pour l'humidité. Les modes de défaillance ci-dessus ne peuvent pas se produire car le composant défaillant n'existe tout simplement pas..
Comparaison côte à côte
Différences techniques et commerciales entre les deux méthodes de construction, basé sur nos données de production et notre suivi après-vente pour les deux types de produits.
| Dimension | Co-injection (liaison moléculaire) | Assemblage collé (joint adhésif) |
|---|---|---|
| Architecture du sceau | Pièce unique; LSR collé sur toute l'interface de l'objectif | Pile tri-matériaux: lentille + adhésif + joint |
| Résistance aux fuites dans le temps | Aucune trace de colle susceptible de se dégrader sous le chlore, UV, ou cyclage thermique | L'adhésif s'oxyde et se fragilise; des micro-interstices ouverts à l'intérieur 1-2 saisons |
| Durabilité anti-buée | La cavité scellée bloque la pénétration de l'humidité; traitement moulé dans la lentille | Le brouillard suit les chemins de fuite; les pulvérisations post-assemblage lavent |
| Cohérence des lots | Cycle contrôlé par ordinateur, ±0.05 précision en mm, identique à chaque coup | L'application manuelle de l'adhésif varie d'une unité à l'autre |
| Durabilité à long terme | La force d’adhérence correspond au substrat; pas d'interface vieillissante | L'adhésif est le maillon le plus faible et se dégrade en premier |
| Structure des coûts | Outillage supérieur; travail réduit, reprise sans défaut d'étanchéité | Outillage inférieur; augmentation de la main d'œuvre et des rebuts liés aux joints |
| Exposition après-vente | Plaintes de fuite éliminées au niveau de la conception | Les plaintes liées aux fuites et au brouillard mènent au retour de la catégorie |
Remarque sur le coût: la co-injection nécessite un outillage initial plus élevé, reflété dans notre MOQ de 1 000 pièces par couleur (contre 300 pour montage standard). Pour les marques établies, l'élimination des retours liés aux joints et des réclamations au titre de la garantie compense généralement l'outillage au cours du premier cycle de commande.
Une liaison par co-injection est aussi fiable que le processus qui la forme. La cohérence à l’échelle de la production repose sur trois piliers: machines contrôlées, matériaux qualifiés, et sortie vérifiée.

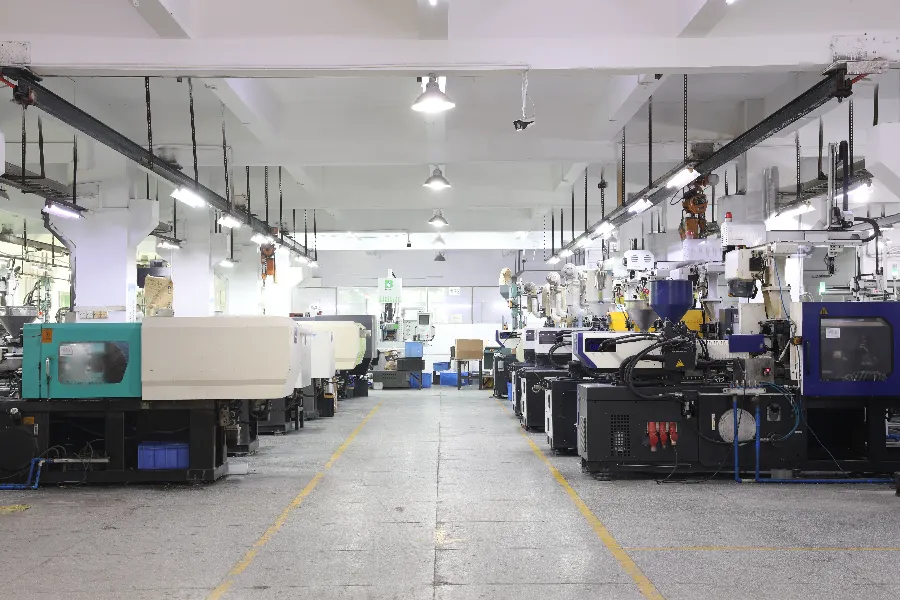
65 machines de moulage par injection à travers 4 lignes de production dédiées dans notre 27,824 m² Usine de Guangzhou. Température, pression, et le calendrier de guérison sont fixés, surveillé, et enregistré par contrôle informatique pour chaque cycle, suppression des variations dépendant de l'opérateur du processus de liaison.

Les joints utilisent du caoutchouc de silicone liquide durci au platine, qualifié selon les normes de qualité médicale.: hypoallergénique pour un contact prolongé avec la peau, stable sur une large plage de températures, et résistant au chlore, eau salée, et UV. Chaque lot de matériaux entrant est inspecté par rapport à la norme ISO 9001 critères de réception avant la mise en production.

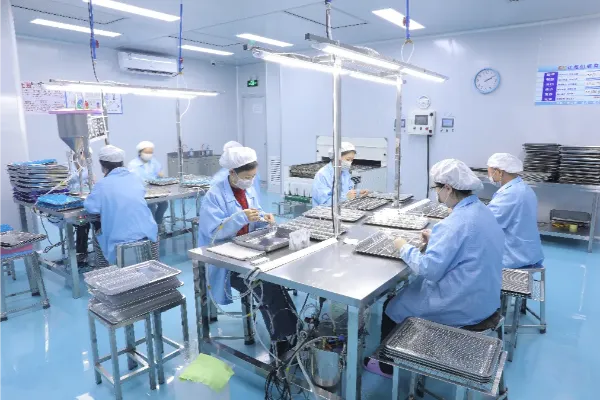
Chaque lot de production passe des tests d'étanchéité à l'air en interne avant d'être emballé., pas seulement les contrôles du premier article, avec des performances antibuée vérifiées sur les mêmes bases. Les enregistrements sont liés aux codes de lot et entièrement traçables; les rapports sont disponibles pour les acheteurs, et inspection avant expédition par un tiers (GV, Intertek) peut être organisé sur demande.
Le LSR est injecté sous la forme d'un système à deux composants à faible viscosité qui durcit par hydrosilylation catalysée par le platine., une réaction d'addition propre sans sous-produits. Il s'écoule mieux dans les géométries de joint fines que le silicone solide durci par la chaleur. (HCR) et guérit sur un profil plus cohérent, donnant une dureté uniforme, élasticité, et la force de liaison dans chaque unité.
L'ensemble du processus se déroule sous notre ISO 9001:2015 système: instructions de travail documentées à chaque poste, équipement calibré, inspection des matières entrantes, contrôles de qualité en cours, et vérification des produits finis. BSCI, CE, FDA, et norme OEKO-TEX 100 la documentation couvre la conformité matérielle et sociale pour l’entrée sur le marché américain et européen.
Notre processus de co-injection et nos structures de masques panoramiques sont protégés par de multiples brevets nationaux et internationaux couvrant les mécanismes fonctionnels et le design industriel.. Ce portefeuille de propriété intellectuelle est la raison pour laquelle les concurrents ne peuvent pas simplement copier le processus, et pourquoi les produits construits sur notre plateforme présentent une différenciation défendable.
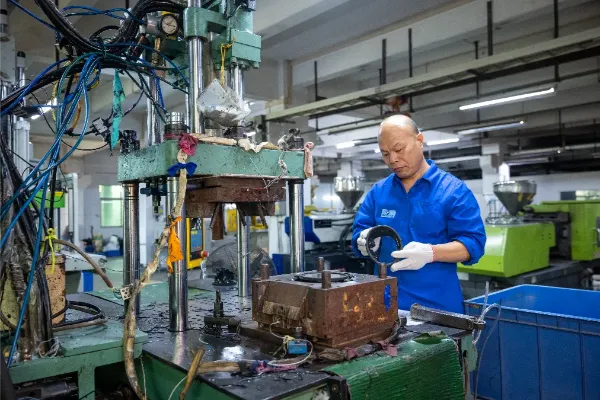
Un R dédié de 15 personnes&L'équipe D gère la conception du produit, ingénierie des moules, et développement de processus en interne. De l'esquisse initiale à l'outillage prêt pour la production, toute la chaîne de développement reste dans une seule installation sous NDA: pas d'ateliers de moulage externalisés, pas de dessins partagés.
Tous les moules sont conçus en CAD/CAM et usinés sur un équipement CNC interne. Cette intégration verticale est ce qui fait ±0.05 mm contrôle dimensionnel possible: l'outillage qui définit la géométrie du joint est construit et entretenu par la même équipe qui gère le processus de moulage.
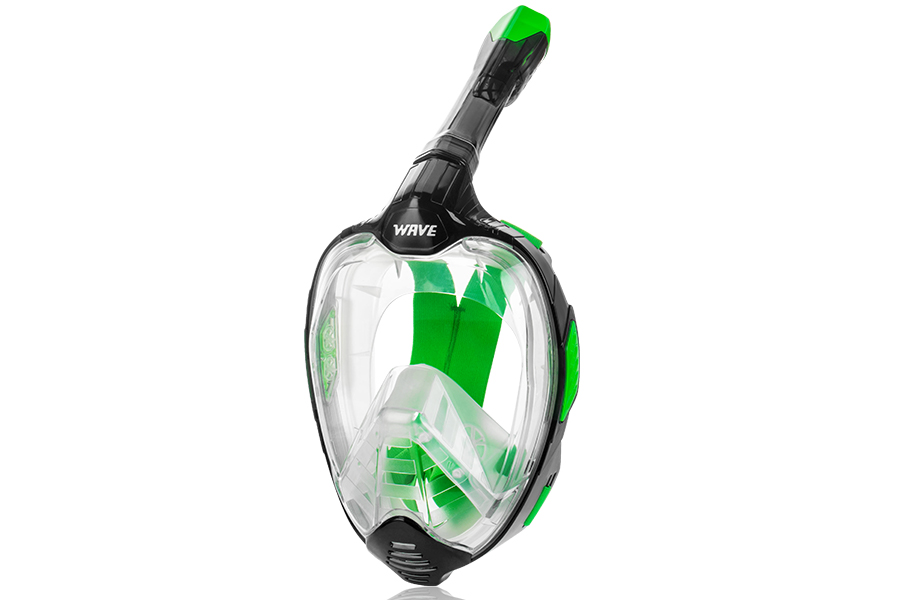
Notre masque panoramique intégral M-1502 applique la même co-injection et la même technologie d'étanchéité brevetée à un périmètre d'étanchéité bien plus grand qu'un masque.. Dans 2019, une seule commande de 50 000 unités de ce masque a été exécutée selon le même protocole de test par lots, preuve que le processus tient au volume, pas seulement dans l'échantillonnage.
Notre R&Les ingénieurs D participent régulièrement aux appels avec les équipes de développement de la marque. Envoyez votre fiche technique ou votre analyse de défaillance et nous vous répondrons avec une évaluation technique dans un délai d'un jour ouvrable..
Parlez à un ingénieurEnvoyez-nous votre spécification cible: type d'objectif, géométrie du joint, volume, et chronologie. Notre équipe d'ingénierie répond dans un délai d'un jour ouvrable avec le coût de l'outillage, MOQ, et délai de livraison. NDA avant les dessins; frais d'échantillonnage crédités sur la première commande.