Si vous achetez des masques de plongée pour votre marque ou votre commerce de détail, vous avez probablement rencontré le terme « co-injection de silicone » — ou sa variante marketing, « joint silicone intégré. » C'est l'un de ces termes de fabrication qui semble impressionnant mais qui est rarement expliqué d'une manière qui aide un acheteur B2B à comprendre pourquoi c'est important.
Cet article est l'explication technique. Nous expliquons ce qu'est réellement la co-injection, en quoi il diffère de l'assemblage collé traditionnel, pourquoi cela crée un sceau fondamentalement plus fort, et ce que cela signifie pour la qualité de vos produits, taux de retour, et positionnement concurrentiel. Notre usine utilise des machines intégrées de co-injection de silicone comme capacité de production principale - nous disposons des données de processus pour étayer chaque réclamation..
Le problème résolu par la co-injection
Un masque de plongée a deux composants principaux: le cadre rigide (polycarbonate ou plastique ABS) et la jupe douce (caoutchouc de silicone) qui scelle contre le plongeur’le visage. Ces deux parties doivent être solidement reliées – le joint entre elles détermine si le masque fuit.
Méthode traditionnelle: collage. La jupe en silicone est moulée séparément, puis collé sur le cadre en plastique à l'aide d'un adhésif à base de silicone. Il s'agit d'une liaison mécanique : l'adhésif se place entre les deux surfaces et les maintient ensemble.
Les faiblesses du collage:
- Dégradation de l'adhésif: Au fil du temps, exposition aux UV, eau salée, et les cycles de température décomposent l'adhésif. Le lien s'affaiblit, et la jupe commence à se séparer du cadre.
- Ligne de liaison incohérente: L'application de l'adhésif est généralement manuelle ou semi-automatique. Variations d'épaisseur d'adhésif, couverture, et le durcissement créent une qualité de liaison incohérente, même au sein du même lot de production.
- Dégazage près de la lentille: L'adhésif près de la zone de la lentille peut libérer des composés volatils lors des premières utilisations, contribuant à la formation de buée.
- Point de défaillance unique: Si l'adhésif échoue à un point quelconque le long de la ligne de liaison, l'eau entre dans le masque.
Comment fonctionne la co-injection
La co-injection de silicone élimine entièrement l'adhésif. Voici le processus:
- Placement du cadre: Le cadre en polycarbonate est chargé dans un moule de précision. Le moule maintient le cadre dans une position exacte avec des tolérances serrées (±0,05 mm).
- Injection de silicone liquide: Caoutchouc de silicone liquide (LSR) est injecté directement dans la cavité du moule entourant le cadre. Le LSR circule dans tous les canaux, rainure, et contre-dépouille du cadre — créant un verrouillage mécanique au niveau micro.
- Durcissement simultané: Le moule est chauffé pour durcir le silicone. Pendant le cycle de durcissement, le silicone réticule avec le traitement de surface sur le cadre en polycarbonate, créant une liaison au niveau moléculaire, pas seulement mécanique.
- Éjection: Le masque fini (cadre + jupe comme une seule unité intégrée) est éjecté du moule. Aucun assemblage secondaire ni durcissement de l'adhésif requis.
La différence clé: en co-injection, le silicone ne tient pas au sommet de le cadre - il coule dans le cadre’structure de surface et liaisons au niveau moléculaire. Le résultat est un seul composant intégré, pas deux parties maintenues ensemble par de la colle.
Co-injection vs. Assemblée traditionnelle: Face-à-face
| Mesure de performances | Traditionnel (Collé) | Co-injection (Intégré) |
|---|---|---|
| Force de liaison (test de pelage) | 2–4N/mm | 8–12N/mm (3x plus fort) |
| Cohérence du lien | Variation de ±15 à 20 % (application manuelle de la colle) | Variation de ±3 à 5 % (injection commandée par machine) |
| Performances anti-buée | Bien (dépend du revêtement; le dégazage de l'adhésif peut accélérer la formation de buée) | Excellent (pas d'adhésif près de la lentille; environnement de joint plus propre) |
| Durée de vie du produit | 1–3 ans (dégradation de l'adhésif) | 5+ années (l'adhérence ne se dégrade pas dans des conditions normales d'utilisation) |
| Résistance à la température | -10°C à 60°C (limites d'adhésif) | -40°C à 200°C (limites de silicone) |
| Taux de retour lié aux fuites | 3–8% (moyenne du secteur) | <1% (basé sur les données de production) |
| Coût de production par unité | Inférieur (équipement plus simple) | Plus haut (investissement dans une machine de co-injection) |
| Coût du moule | Inférieur (moules séparés pour le cadre et la jupe) | Plus haut (moule intégré avec système de placement de cadre) |
Pourquoi c'est important pour les acheteurs B2B
Taux de retour inférieurs
Les fuites de masques sont la #1 raison pour laquelle les clients retournent les masques de snorkeling et de plongée. Si votre taux de retour actuel lié aux fuites est 5%, la co-injection peut la réduire à moins 1%. Pour un détaillant qui déménage 10,000 masques par an, c'est 500 moins de retours — chacun vous coûte une logistique inverse, réapprovisionnement, et la bonne volonté des clients.
Positionnement haut de gamme
La co-injection est un véritable différenciateur technologique et non un gadget marketing. Vous pouvez communiquer en toute confiance « joint silicone intégré » ou « collé par co-injection » sur vos packagings et pages produits. Les consommateurs qui recherchent des masques de plongée reconnaîtront le terme et comprendront sa valeur..
Garantie produit plus longue
L'adhérence plus forte et la durée de vie plus longue du matériau permettent une période de garantie plus longue.. Une garantie de 2 ans sur un masque co-injecté présente un faible risque pour le fabricant; la même garantie sur un masque collé est un handicap.
Protection des brevets
Les fabricants dotés d'une capacité de co-injection détiennent généralement des brevets sur la conception du moule., paramètres de processus, ou géométries de cadre spécifiques optimisées pour la co-injection. Notre portefeuille comprend 50+ brevets couvrant les processus de conception et de fabrication des masques. Lorsque vous vous approvisionnez auprès d’un fabricant détenteur d’un brevet, vous réduisez le risque que vos produits soient contestés pour violation de la propriété intellectuelle.
Comment identifier un véritable fabricant de co-injection
Toutes les usines qui prétendent « joint silicone » utilise en fait la co-injection. Certains utilisent le terme de manière vague pour désigner un assemblage collé avec un adhésif silicone.. Voici comment vérifier:
- Demandez une photo en coupe. Un véritable masque co-injecté montre du silicone s'écoulant dans la monture’s canaux internes — visibles dans une coupe transversale. Un masque collé montre une ligne de séparation nette entre le cadre et la jupe.
- Demander un rapport de test de pelage. La force de liaison par co-injection doit être 8+ N/mm. Si le fournisseur ne peut pas fournir de données de test, ils n'ont peut-être pas la capacité de processus.
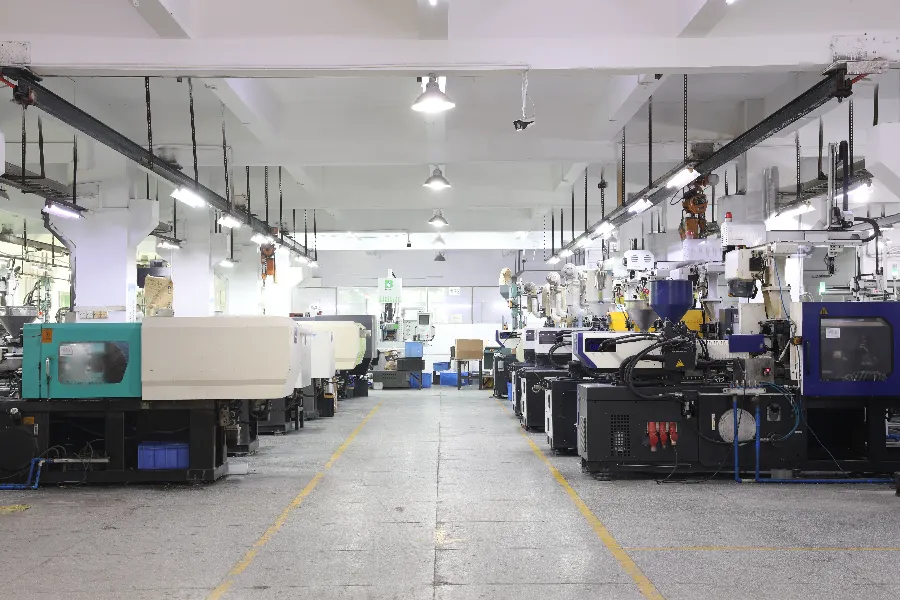
- Visitez l'usine (ou demandez une visite vidéo). La co-injection nécessite des machines d'injection LSR spécialisées avec des systèmes de chargement de châssis. Si l'usine ne présente que des machines de moulage par injection standard et des postes d'assemblage manuel, ils ne font pas de co-injection.
- Vérifier l'investissement du moule. Les moules de co-injection sont plus complexes et plus coûteux que les moules standards. Un fournisseur proposant une qualité de co-injection à un prix de moule standard fait des économies quelque part.
Co-injection et conception personnalisée
La capacité de co-injection affecte votre liberté de conception. Parce que le silicone s'écoule dans le cadre lors du moulage, la conception du cadre doit s'adapter au processus:
- Contre-dépouilles et canaux: Le cadre doit inclure des contre-dépouilles et des micro-canaux conçus pour que le silicone puisse s'écouler dans. Ceci est conçu dans le moule CNC.
- Traitement de surface: Le cadre en polycarbonate peut nécessiter un traitement de surface (plasma ou apprêt) pour favoriser la liaison moléculaire avec le silicone.
- Contrôle de l'épaisseur des parois: Les parois du cadre doivent être suffisamment épaisses pour résister à la pression d'injection sans déformation, mais assez fin pour permettre au silicone de s'écouler.
Ces exigences de conception ne sont pas des limitations : ce sont des paramètres d'ingénierie qu'un fabricant expérimenté de co-injection optimisera pendant le DFM. (Conception pour la fabrication) phase. Notre équipe d'ingénierie fournit des commentaires DFM dans les 24 à 48 heures suivant la réception de vos fichiers de conception..
Foire aux questions
La co-injection fonctionne-t-elle également avec les jupes TPR ??
Non. La co-injection est spécialement conçue pour le caoutchouc de silicone liquide (LSR). Le TPR a des caractéristiques d'écoulement et de durcissement différentes et ne peut pas être co-injecté avec du polycarbonate dans le même processus. Les jupes TPR utilisent plutôt un verrouillage mécanique avec le cadre.
Puis-je voir la différence entre les masques co-injectés et collés?
Visuellement, la différence est subtile. Un masque co-injecté peut avoir une zone de transition légèrement plus large entre le cadre et la jupe (où le silicone s'écoule dans le cadre). Le test le plus fiable est un test de pelage : essayez de séparer la jupe du cadre.. Sur un masque collé, la jupe se décolle proprement. Sur un masque co-injecté, le silicone se déchire avant que la liaison ne se rompe.
Combien coûte en plus la co-injection?
Le coût unitaire est environ 15 à 25 % plus élevé que celui de l'assemblage collé (en raison d'un amortissement plus élevé des coûts de moulage et de temps de cycle plus lents). Cependant, lorsque vous tenez compte de taux de retour réduits, couverture de garantie plus longue, et un potentiel de prix premium, le coût total de possession est inférieur pour la plupart des acheteurs B2B.