Se acquisti maschere subacquee per il tuo marchio o attività di vendita al dettaglio, probabilmente hai incontrato il termine “co-iniezione di silicone” - o la sua variante di marketing, “guarnizione in silicone integrata.” È uno di quei termini di produzione che sembra impressionante ma raramente viene spiegato in modo da aiutare un acquirente B2B a capire perché è importante.
Questo articolo è la spiegazione tecnica. Parliamo di cosa sia effettivamente la co-iniezione, in cosa differisce dal tradizionale assemblaggio incollato, perché crea un sigillo fondamentalmente più forte, e cosa significa per la qualità del tuo prodotto, tassi di restituzione, e posizionamento competitivo. La nostra fabbrica utilizza macchine integrate per la co-iniezione di silicone come capacità produttiva principale: disponiamo dei dati di processo a supporto di ogni richiesta.
Il problema risolto dalla co-iniezione
Una maschera subacquea ha due componenti principali: il telaio rigido (policarbonato o plastica ABS) e la gonna morbida (gomma siliconica) che sigilla contro il viso del subacqueo. Queste due parti devono essere unite in modo sicuro: la guarnizione tra di loro determina se la maschera perde.
Metodo tradizionale: incollaggio adesivo. La gonna in silicone è modellata separatamente, poi incollato al telaio in plastica tramite adesivo a base siliconica. Si tratta di un legame meccanico: l'adesivo si trova tra le due superfici e le tiene insieme.
I punti deboli dell'incollaggio adesivo:
- Degrado dell'adesivo: Col tempo, esposizione ai raggi UV, acqua salata, e il ciclo termico rompe l'adesivo. Il legame si indebolisce, e la gonna comincia a separarsi dalla cornice.
- Linea di legame incoerente: L'applicazione dell'adesivo è generalmente manuale o semiautomatica. Variazioni nello spessore dell'adesivo, copertura, e la polimerizzazione creano una qualità di adesione incoerente, anche all'interno dello stesso lotto di produzione.
- Degassamento vicino all'obiettivo: L'adesivo vicino all'area della lente può rilasciare composti volatili durante i primi utilizzi, contribuendo all'appannamento.
- Singolo punto di guasto: Se l'adesivo cede in qualsiasi punto lungo la linea di unione, l'acqua entra nella maschera.
Come funziona la co-iniezione
La coiniezione del silicone elimina completamente l'adesivo. Ecco il processo:
- Posizionamento del telaio: Il telaio in policarbonato viene caricato in uno stampo di precisione. Lo stampo mantiene il telaio nella posizione esatta con tolleranze strette (±0,05 mm).
- Iniezione di silicone liquido: Gomma siliconica liquida (LSR) viene iniettato direttamente nella cavità dello stampo che circonda il telaio. L'LSR scorre in ogni canale, scanalatura, e sottosquadro del telaio, creando un interblocco meccanico a livello micro.
- Indurimento simultaneo: Lo stampo viene riscaldato per polimerizzare il silicone. Durante il ciclo di stagionatura, il silicone si reticola con il trattamento superficiale del telaio in policarbonato, creando un legame a livello molecolare, non solo meccanico.
- Eiezione: La maschera finita (telaio + gonna come un'unica unità integrata) viene espulso dallo stampo. Non è richiesto alcun assemblaggio secondario o polimerizzazione dell'adesivo.
La differenza fondamentale: in co-iniezione, il silicone non si siede sopra la cornice: scorre in la struttura superficiale del telaio e i legami a livello molecolare. Il risultato è un unico componente integrato, non due parti tenute insieme dalla colla.
Co-iniezione vs. Assemblea tradizionale: Testa a testa
| Metrica delle prestazioni | Tradizionale (Incollato) | Co-iniezione (Integrato) |
|---|---|---|
| Forza del legame (prova di sbucciatura) | 2–4N/mm | 8–12N/mm (3x più forte) |
| Consistenza del legame | Variazione ±15–20%. (applicazione manuale dell'adesivo) | Variazione ±3–5%. (iniezione controllata dalla macchina) |
| Prestazioni antiappannamento | Bene (dipendente dal rivestimento; il degassamento dell'adesivo può accelerare l'appannamento) | Eccellente (nessun adesivo vicino all'area della lente; ambiente di tenuta più pulito) |
| Durata del prodotto | 1–3 anni (degrado dell'adesivo) | 5+ anni (il legame non si degrada durante l'uso normale) |
| Resistenza alla temperatura | -10da °C a 60 °C (limiti adesivi) | -40da °C a 200 °C (limiti del silicone) |
| Tasso di ritorno correlato alle perdite | 3–8% (media del settore) | <1% (sulla base dei dati di produzione) |
| Costo di produzione per unità | Inferiore (attrezzature più semplici) | Più alto (investimento in macchine a co-iniezione) |
| Costo dello stampo | Inferiore (stampi separati per telaio e gonna) | Più alto (stampo integrato con sistema di posizionamento del telaio) |
Perché questo è importante per gli acquirenti B2B
Tassi di rendimento più bassi
Le perdite dalla maschera sono le #1 motivo per cui i clienti restituiscono le maschere per lo snorkeling e le immersioni. Se il tuo attuale tasso di reso relativo alle perdite è 5%, la co-iniezione può ridurlo al di sotto 1%. Per un rivenditore in trasloco 10,000 mascherine all'anno, questo è 500 meno resi, ognuno dei quali comporta un costo per la logistica inversa, riassortimento, e buona volontà del cliente.
Posizionamento premium
La co-iniezione è un vero e proprio elemento di differenziazione tecnologica, non una trovata di marketing. Puoi comunicare con sicurezza “guarnizione in silicone integrata” O “incollato per coiniezione” sulla confezione e sulle pagine dei prodotti. I consumatori che ricercano le maschere subacquee riconosceranno il termine e ne comprenderanno il valore.
Garanzia del prodotto più lunga
Il legame più forte e la maggiore durata del materiale supportano un periodo di garanzia più lungo. Una garanzia di 2 anni su una maschera co-iniettata è a basso rischio per il produttore; la stessa garanzia su una maschera incollata è una responsabilità.
Tutela dei brevetti
I produttori con capacità di co-iniezione in genere detengono brevetti sulla progettazione dello stampo, parametri di processo, o geometrie di telaio specifiche ottimizzate per la co-iniezione. Il nostro portafoglio include 50+ brevetti riguardanti la progettazione e i processi di produzione delle maschere. Quando ti rifornisci da un produttore titolare di brevetto, riduci il rischio che i tuoi prodotti vengano contestati per violazione della proprietà intellettuale.
Come identificare un vero produttore di coiniezione
Non tutte le fabbriche che affermano “sigillatura in silicone” utilizza effettivamente la co-iniezione. Alcuni usano il termine in modo approssimativo per indicare l'assemblaggio incollato con un adesivo siliconico. Ecco come verificare:
- Richiedi una foto in sezione. Una vera maschera co-iniettata mostra il silicone che scorre nei canali interni del telaio, visibile in un taglio in sezione trasversale. Una maschera incollata mostra una linea di separazione netta tra cornice e gonna.
- Richiedi un rapporto sul test di peeling. La forza del legame di co-iniezione dovrebbe essere 8+ N/mm. Se il fornitore non è in grado di fornire i dati di prova, potrebbero non avere la capacità di processo.
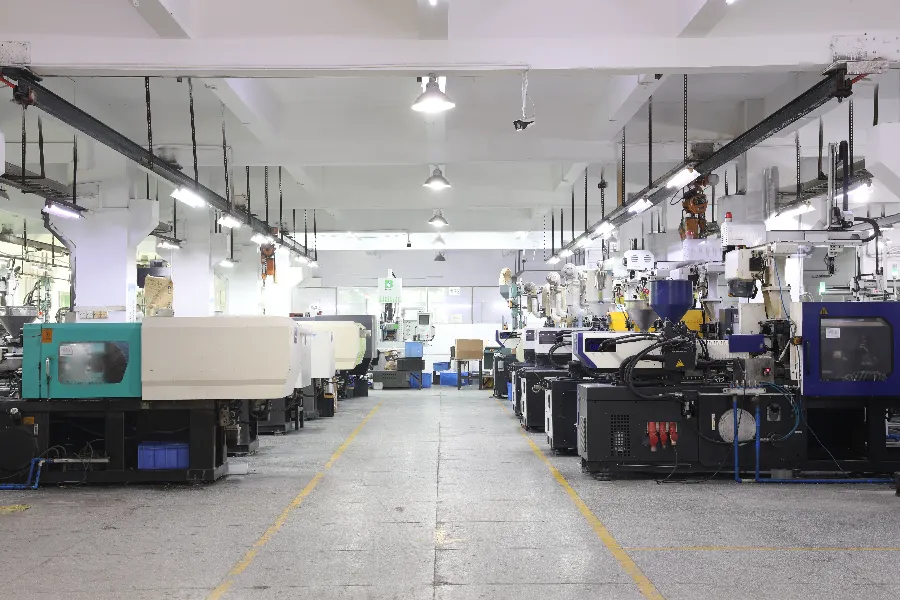
- Visita alla fabbrica (oppure richiedi un video tour). La coiniezione richiede macchine per iniezione LSR specializzate con sistemi di caricamento del telaio. Se lo stabilimento mostra solo macchine per lo stampaggio a iniezione standard e stazioni di assemblaggio manuale, non stanno facendo la co-iniezione.
- Controllare il rivestimento dello stampo. Gli stampi per co-iniezione sono più complessi e costosi degli stampi standard. Un fornitore che offre qualità di co-iniezione a prezzi di stampo standard sta prendendo scorciatoie da qualche parte.
Co-iniezione e progettazione personalizzata
La capacità di co-iniezione influisce sulla libertà di progettazione. Perché il silicone scorre nel telaio durante lo stampaggio, il design del telaio deve adattarsi al processo:
- Sottosquadri e canali: Il telaio deve prevedere sottosquadri progettati e microcanali in cui defluire il silicone. Questo è progettato nello stampo CNC.
- Trattamento superficiale: La struttura in policarbonato potrebbe richiedere un trattamento superficiale (plasma o primer) per promuovere il legame molecolare con il silicone.
- Controllo dello spessore delle pareti: Le pareti del telaio devono essere sufficientemente spesse per resistere alla pressione di iniezione senza deformarsi, ma abbastanza sottile da consentire il flusso del silicone.
Questi requisiti di progettazione non sono limitazioni: sono parametri ingegneristici che un produttore esperto di coiniezione ottimizzerà durante il DFM (Progettazione per la produzione) fase. Il nostro team di ingegneri fornisce feedback DFM entro 24-48 ore dalla ricezione dei file di progettazione.
Domande frequenti
La co-iniezione funziona anche con le gonne in TPR?
NO. La coiniezione è specificatamente progettata per la gomma siliconica liquida (LSR). Il TPR ha caratteristiche di flusso e polimerizzazione diverse e non può essere co-iniettato con il policarbonato nello stesso processo. Le gonne in TPR utilizzano invece l'incastro meccanico con il telaio.
Posso vedere la differenza tra maschere co-iniettate e incollate?
Visivamente, la differenza è sottile. Una maschera co-iniettata può avere una zona di transizione tra montatura e facciale leggermente più ampia (dove il silicone scorre nel telaio). Il test più affidabile è il test di distacco: prova a separare la gonna dal telaio. Su una maschera incollata, la gonna si stacca di netto. Su una maschera co-iniettata, il silicone si strappa prima che il legame fallisca.
Quanto costa di più la coiniezione??
Il costo unitario è superiore di circa il 15-25% rispetto all'assemblaggio incollato (a causa del maggiore ammortamento dei costi dello stampo e dei tempi di ciclo più lenti). Tuttavia, quando si tiene conto di tassi di rendimento ridotti, copertura della garanzia più lunga, e potenziale di prezzo premium, il costo totale di proprietà è inferiore per la maggior parte degli acquirenti B2B.