Se você adquirir máscaras de mergulho para sua marca ou operação de varejo, você provavelmente já encontrou o termo “co-injeção de silicone” - ou sua variante de marketing, “vedação de silicone integrada.” É um daqueles termos de fabricação que parece impressionante, mas raramente é explicado de uma forma que ajude um comprador B2B a entender por que isso importa.
Este artigo é a explicação técnica. Cobrimos o que realmente é a co-injeção, como isso difere da montagem colada tradicional, por que cria um selo fundamentalmente mais forte, e o que isso significa para a qualidade do seu produto, taxas de retorno, e posicionamento competitivo. Nossa fábrica opera máquinas integradas de co-injeção de silicone como principal capacidade de produção - temos os dados do processo para respaldar cada reclamação.
O problema que a co-injeção resolve
Uma máscara de mergulho tem dois componentes principais: a estrutura rígida (policarbonato ou plástico ABS) e a saia macia (borracha de silicone) que sela o rosto do mergulhador. Estas duas partes devem ser unidas de forma segura – a vedação entre elas determina se a máscara vaza.
Método tradicional: colagem adesiva. A saia de silicone é moldada separadamente, em seguida, colado à moldura de plástico usando um adesivo à base de silicone. Esta é uma ligação mecânica – o adesivo fica entre as duas superfícies e as mantém unidas.
Os pontos fracos da ligação adesiva:
- Degradação adesiva: Ao longo do tempo, exposição aos raios ultravioleta, Água salgada, e o ciclo de temperatura decompõe o adesivo. O vínculo enfraquece, e a saia começa a se separar da moldura.
- Linha de títulos inconsistente: A aplicação do adesivo é normalmente manual ou semiautomática. Variações na espessura do adesivo, cobertura, e a cura criam uma qualidade de ligação inconsistente — mesmo dentro do mesmo lote de produção.
- Liberação de gases perto da lente: O adesivo próximo à área da lente pode liberar compostos voláteis durante os primeiros usos, contribuindo para o embaçamento.
- Ponto único de falha: Se o adesivo falhar em qualquer ponto ao longo da linha de colagem, água entra na máscara.
Como funciona a co-injeção
A co-injeção de silicone elimina totalmente o adesivo. Aqui está o processo:
- Colocação do quadro: A estrutura de policarbonato é carregada em um molde de precisão. O molde mantém a estrutura na posição exata com tolerâncias restritas (±0,05mm).
- Injeção de silicone líquido: Borracha de silicone líquida (LSR) é injetado diretamente na cavidade do molde ao redor da estrutura. O LSR flui para todos os canais, sulco, e corte inferior da estrutura - criando um intertravamento mecânico no nível micro.
- Cura simultânea: O molde é aquecido para curar o silicone. Durante o ciclo de cura, as ligações cruzadas de silicone com o tratamento de superfície na estrutura de policarbonato – criando uma ligação em nível molecular, não apenas mecânico.
- Ejeção: A máscara acabada (quadro + saia como uma única unidade integrada) é ejetado do molde. Não é necessária montagem secundária ou cura adesiva.
A principal diferença: em co-injeção, o silicone não assenta em cima de o quadro - ele flui em a estrutura da superfície da estrutura e as ligações no nível molecular. O resultado é um único componente integrado, não duas partes unidas por cola.
Co-injeção vs.. Montagem Tradicional: Frente a frente
| Métrica de desempenho | Tradicional (Colado) | Co-injeção (Integrado) |
|---|---|---|
| Força de ligação (teste de casca) | 2–4 N/mm | 8–12 N/mm (3x mais forte) |
| Consistência de ligação | Variação de ±15–20% (aplicação adesiva manual) | Variação de ±3–5% (injeção controlada por máquina) |
| Desempenho antiembaçante | Bom (depende do revestimento; a liberação de gases do adesivo pode acelerar o embaçamento) | Excelente (sem adesivo perto da área da lente; ambiente de vedação mais limpo) |
| Vida útil do produto | 1–3 anos (degradação adesiva) | 5+ anos (a ligação não se degrada sob uso normal) |
| Resistência à temperatura | -10°C a 60 °C (limites adesivos) | -40°C a 200 °C (limites de silicone) |
| Taxa de retorno relacionada ao vazamento | 3–8% (média da indústria) | <1% (com base em dados de produção) |
| Custo de produção por unidade | Mais baixo (equipamento mais simples) | Mais alto (investimento em máquina de co-injeção) |
| Custo do molde | Mais baixo (moldes separados para moldura e saia) | Mais alto (molde integrado com sistema de colocação de moldura) |
Por que isso é importante para compradores B2B
Taxas de retorno mais baixas
Vazamentos de máscara são os #1 razão pela qual os clientes devolvem máscaras de mergulho e snorkeling. Se a sua atual taxa de retorno relacionada ao vazamento for 5%, a co-injeção pode reduzi-la para menos 1%. Para um varejista em mudança 10,000 máscaras por ano, aquilo é 500 menos devoluções – cada uma custando logística reversa, reabastecer, e boa vontade do cliente.
Posicionamento Premium
A co-injeção é um diferencial tecnológico genuíno – não um truque de marketing. Você pode se comunicar com confiança “vedação de silicone integrada” ou “co-injeção ligada” em suas embalagens e páginas de produtos. Os consumidores que pesquisam máscaras de mergulho reconhecerão o termo e compreenderão o seu valor.
Garantia mais longa do produto
A ligação mais forte e a vida útil mais longa do material suportam um período de garantia mais longo. Uma garantia de 2 anos para uma máscara co-injetada é de baixo risco para o fabricante; a mesma garantia em uma máscara colada é uma responsabilidade.
Proteção de Patentes
Os fabricantes com capacidade de co-injeção normalmente detêm patentes no design do molde, parâmetros de processo, ou geometrias de estrutura específicas otimizadas para co-injeção. Nosso portfólio inclui 50+ patentes cobrindo design de máscaras e processos de fabricação. Quando você compra de um fabricante detentor de patente, você reduz o risco de seus produtos serem contestados por violação de propriedade intelectual.
Como identificar um verdadeiro fabricante de co-injeção
Nem toda fábrica que afirma “vedação de silicone” na verdade usa co-injeção. Alguns usam o termo vagamente para montagem colada com adesivo de silicone. Aqui está como verificar:
- Peça uma foto de seção transversal. Uma verdadeira máscara co-injetada mostra silicone fluindo nos canais internos da armação – visível em um corte transversal. Uma máscara colada mostra uma linha de separação nítida entre a moldura e a saia.
- Solicite um relatório de teste de peeling. A resistência da união por co-injeção deve ser 8+ N/mm. Se o fornecedor não puder fornecer dados de teste, eles podem não ter a capacidade de processo.
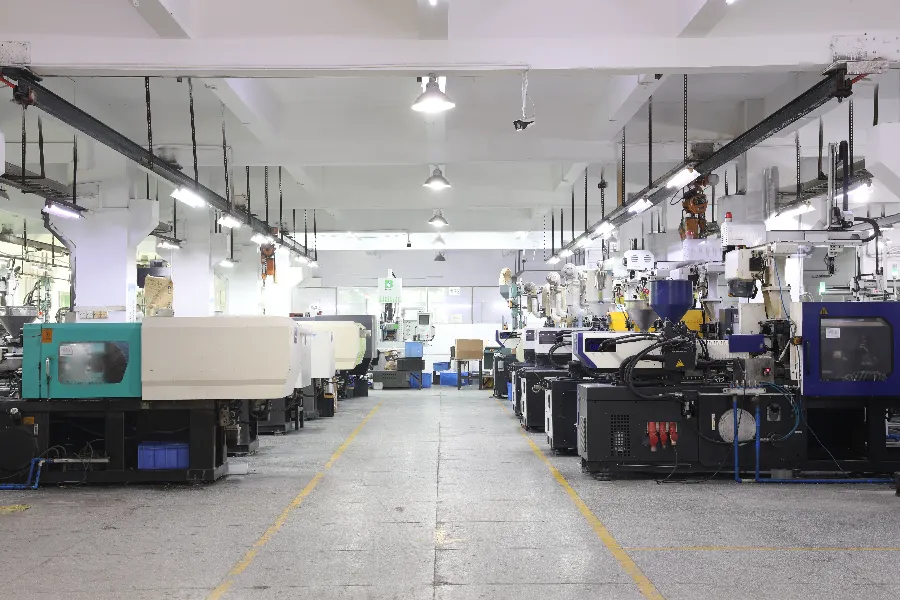
- Visite a fábrica (ou solicite um vídeo tour). A co-injeção requer máquinas de injeção LSR especializadas com sistemas de carregamento de quadros. Se o chão de fábrica mostrar apenas máquinas de moldagem por injeção padrão e estações de montagem manual, eles não estão fazendo co-injeção.
- Verifique o investimento do molde. Os moldes de co-injeção são mais complexos e caros que os moldes padrão. Um fornecedor que oferece qualidade de co-injeção a preços de molde padrão está economizando em algum lugar.
Co-injeção e Design Personalizado
A capacidade de co-injeção afeta sua liberdade de design. Porque o silicone flui para dentro da moldura durante a moldagem, o design da estrutura deve acomodar o processo:
- Cortes inferiores e canais: A estrutura deve incluir recortes e microcanais projetados para que o silicone flua. Isso é projetado no molde CNC.
- Tratamento de superfície: A estrutura de policarbonato pode exigir um tratamento de superfície (plasma ou primer) para promover a ligação molecular com o silicone.
- Controle de espessura de parede: As paredes da estrutura devem ser suficientemente espessas para suportar a pressão de injeção sem deformação, mas fino o suficiente para permitir o fluxo de silicone.
Esses requisitos de projeto não são limitações – são parâmetros de engenharia que um fabricante experiente de co-injeção otimizará durante o DFM (Design para Fabricação) fase. Nossa equipe de engenharia fornece feedback do DFM dentro de 24 a 48 horas após o recebimento dos arquivos de projeto.
Perguntas frequentes
A co-injeção também funciona com saias TPR?
Não. A co-injeção é projetada especificamente para borracha de silicone líquida (LSR). O TPR possui características de fluxo e cura diferentes e não pode ser co-injetado com policarbonato no mesmo processo. As saias TPR usam intertravamento mecânico com a estrutura.
Posso ver a diferença entre máscaras co-injetadas e coladas?
Visualmente, a diferença é sutil. Uma máscara co-injetada pode ter uma zona de transição ligeiramente mais larga entre a armação e a saia (onde o silicone flui para a moldura). O teste mais confiável é o teste de descascamento – tente separar a saia da moldura. Em uma máscara colada, a saia descasca de forma limpa. Em uma máscara co-injetada, o silicone rasga antes que a ligação falhe.
Quanto custa mais a co-injeção?
O custo unitário é aproximadamente 15–25% maior do que a montagem colada (devido à maior amortização do custo do molde e tempos de ciclo mais lentos). No entanto, quando você leva em consideração taxas de retorno reduzidas, cobertura de garantia mais longa, e potencial de preços premium, o custo total de propriedade é menor para a maioria dos compradores B2B.