Libro bianco tecnico · Nuoto d'avanguardia · Est . 1993
La maggior parte delle perdite dagli occhiali risalgono a un componente: la linea di colla. Il nostro processo brevettato di coiniezione lo elimina legando gomma siliconica liquida per uso medico (LSR) alla lente in policarbonato a livello molecolare, in un unico ciclo di stampaggio. Questa pagina spiega la progettazione, la scienza del fallimento che sostituisce, e il controllo del processo dietro sigilli identici al lotto.
Stampaggio a co-iniezione (chiamato anche stampaggio bimateriale o 2K nel più ampio settore della plastica) combina due materiali diversi in un unico pezzo finito all'interno di un ciclo macchina. Nella produzione di occhialini da nuoto, la guarnizione in silicone e la lente rigida non vengono assemblate a posteriori. Si formano insieme.
Il processo: la gomma siliconica liquida per uso medico viene iniettata direttamente su una lente in policarbonato preposizionata (o inserto telaio) all'interno di uno stampo di precisione, dove scorre, bagna il substrato, e polimerizza formando un legame permanente a livello molecolare: un sottogruppo sigillato in un ciclo, senza strato adesivo in nessun punto del giunto.
Ciò modifica l’architettura del prodotto. Una maschera tradizionale è un assemblaggio di lenti + guarnizione + adesivo, e ogni interfaccia è un potenziale percorso di perdita. Un occhiale a co-iniezione è una parte singola: silicone e policarbonato si incontrano al confine dove le forze intermolecolari (attrazione di van der Waals e, sulle superfici attivate, legame covalente) tenere insieme i materiali su tutta l'area di contatto.
Perché “co-iniezione” e non “sovrastampaggio”? L'iniezione di LSR e il substrato della lente sono integrati in un'unica cella di produzione con attrezzature condivise. Il legame si forma mentre entrambi i materiali sono alla temperatura di processo, non tramite un adesivo a temperatura ambiente applicato tra le parti finite a distanza di giorni. Tutti i parametri sono controllati internamente.
La lente in policarbonato (o vetro temperato) è modellato, ispezionato, e posizionato nella cavità dello stampo di co-iniezione. L'attivazione della superficie garantisce che il silicone lo bagni correttamente.
La gomma siliconica liquida bicomponente viene dosata, misto, e iniettato, scorrendo attorno al substrato della lente e riempiendo la geometria della guarnizione definita dalla cavità lavorata a CNC.
A temperatura e pressione controllate, l'LSR polimerizza tramite una reazione di addizione catalizzata dal platino mentre è in intimo contatto con il substrato, legame attraverso l’intera interfaccia, non in punti di colla discreti.
L'unità lente e guarnizione finita viene espulsa come un'unica parte. Nessun rack di stagionatura, nessun tempo di asciugatura dell'adesivo, nessuna operazione di incollaggio secondario.
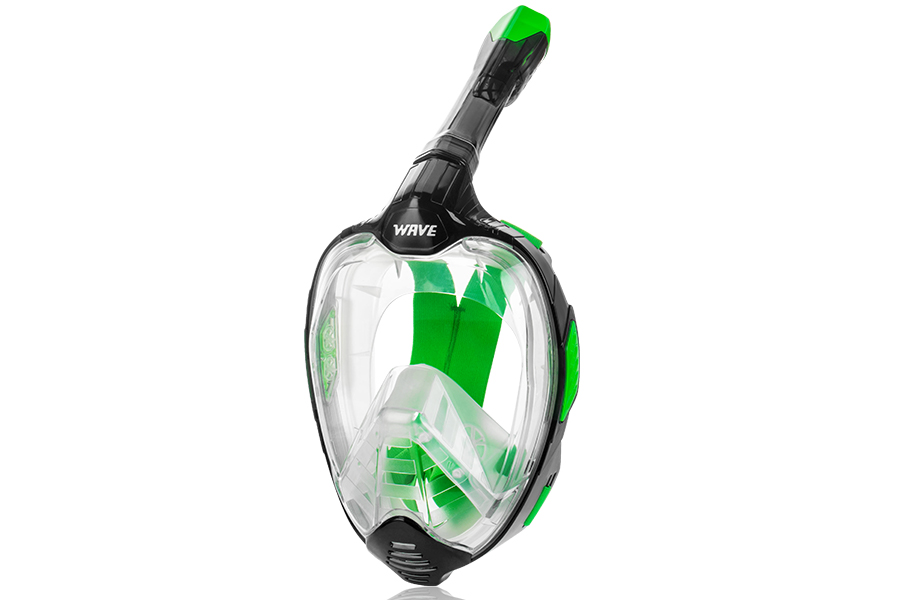
Occhiali antiappannamento ad ampia visione costruiti sulla piattaforma di tenuta a coiniezione
Guarnizione di coiniezione finita: nessuna linea di colla visibile tra guarnizione e lente
Gli occhiali protettivi con adesivo non si guastano in modo casuale. Falliscono attraverso quattro meccanismi prevedibili, tutto radicato nel fatto che l'adesivo è un terzo materiale inserito tra altri due, con la propria chimica di degradazione.
Modalità di fallimento 1
L'acqua della piscina contiene cloro libero (acido ipocloroso); l'acqua salata è un elettrolita. Entrambi attaccano le tipiche catene polimeriche adesive: il cloro ossida la superficie di legame, rompendo i legami incrociati e convertendo un giunto flessibile in un giunto fragile, strato gessoso. Questo è il motivo per cui gli occhiali incollati spesso sopravvivono alla prima stagione e falliscono nella seconda: il degrado è cumulativo e invisibile finché il sigillo non si apre.
Modalità di fallimento 2
Il nuoto all'aperto espone la linea di colla ai raggi UVA/UVB. La maggior parte degli adesivi strutturali assorbono i raggi UV e subiscono la scissione della catena, perdere elasticità. La guarnizione in silicone stessa è stabile ai raggi UV, ma l'adesivo che lo tiene no. Il risultato è un anello irrigidito che non può più adattarsi alle microirregolarità sulla superficie della lente, creazione di canali di ingresso dell'acqua anche senza fessurazioni visibili.
Modalità di fallimento 3
Il silicone e il policarbonato si espandono e si contraggono a velocità diverse. Ogni sbalzo di temperatura, dal bagagliaio di un'auto calda a una piscina fredda, taglia lo strato adesivo tra di loro. Per centinaia di cicli, questa fatica propaga microfessurazioni lungo la linea di legame, e ogni fessura diventa un canale capillare che drena l'acqua verso l'interno mediante la tensione superficiale.
Modalità di fallimento 4
Una volta si apre un micro-gap, il fallimento accelera. L'aria carica di umidità entra nella cavità della lente durante l'uso; quando la superficie della lente è più fredda dell'aria intrappolata (che è sempre nell'acqua della piscina), all'interno si forma condensa. L'appannamento è quindi un sintomo di cedimento della tenuta, non cedimento del rivestimento. Gli spray antiappannamento non possono riparare il percorso di una perdita; ne mascherano soltanto le conseguenze.
La co-iniezione non utilizza una colla migliore. Rimuove la colla dall'architettura. L'interfaccia LSR-policarbonato si forma alla temperatura di processo 100% della zona di contatto, senza strato adesivo discreto da ossidare, fragile, o stanchezza. Nessun terzo materiale con proprietà non corrispondenti, nessuna linea di adesione per propagare le crepe, nessun percorso capillare per l'umidità. Le modalità di guasto di cui sopra non possono verificarsi perché il componente che fallisce semplicemente non esiste.
Confronto fianco a fianco
Differenze ingegneristiche e commerciali tra i due metodi costruttivi, in base ai nostri dati di produzione e al monitoraggio post-vendita per entrambi i tipi di prodotto.
| Dimensione | Co-iniezione (legame molecolare) | Assemblaggio incollato (giunto adesivo) |
|---|---|---|
| Architettura del sigillo | Parte unica; LSR incollato su tutta l'interfaccia dell'obiettivo | Stack di tre materiali: lente + adesivo + guarnizione |
| Resistenza alle perdite nel tempo | Nessuna linea di colla che si degrada sotto il cloro, UV, o ciclo termico | L'adesivo si ossida e si infragilisce; si aprono micro-gap al suo interno 1-2 stagioni |
| Durata antiappannamento | La cavità sigillata blocca l'ingresso di umidità; trattamento modellato nella lente | La nebbia segue i percorsi delle perdite; gli spray post-assemblaggio si lavano via |
| Consistenza del lotto | Ciclo controllato da computer, ±0.05 precisione mm, identico ad ogni scatto | L'applicazione manuale dell'adesivo varia da unità a unità |
| Durabilità a lungo termine | La forza di adesione corrisponde al substrato; nessuna interfaccia obsoleta | L'adesivo è l'anello più debole e si degrada per primo |
| Struttura dei costi | Utensili più alti; manodopera inferiore, zero rilavorazioni con difetti di tenuta | Utensileria inferiore; maggiore manodopera e scarti legati ai sigilli |
| Esposizione post-vendita | Reclami relativi alle perdite eliminati a livello di progettazione | I reclami relativi a perdite e nebbia guidano i ritorni nella categoria |
Nota sui costi: la co-iniezione richiede strumenti iniziali più elevati, riflesso nel nostro MOQ di 1.000 pezzi per colore (contro 300 per assemblaggio standard). Per marchi affermati, l'eliminazione dei resi relativi ai sigilli e delle richieste di garanzia in genere compensa l'attrezzatura entro il ciclo del primo ordine.
Un legame di co-iniezione è affidabile tanto quanto il processo che lo forma. La coerenza su scala di produzione deriva da tre pilastri: macchinari controllati, materiali qualificati, e risultati verificati.

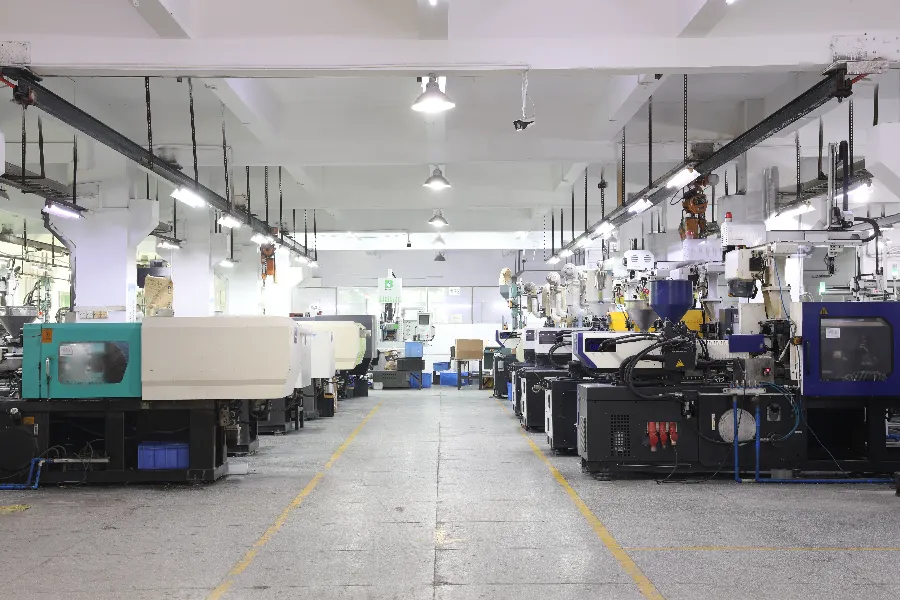
65 macchine per lo stampaggio a iniezione attraverso 4 linee di produzione dedicate nel ns 27,824 M² Impianto di Guangzhou. Temperatura, pressione, e i tempi di polimerizzazione sono impostati, monitorato, e registrato dal controllo del computer per ogni ciclo, rimuovendo la variazione dipendente dall'operatore dal processo di incollaggio.

Le guarnizioni utilizzano gomma siliconica liquida trattata al platino qualificata secondo gli standard di livello medico: ipoallergenico per il contatto prolungato con la pelle, stabile in un ampio intervallo di temperature, e resistente al cloro, acqua salata, e UV. Ogni lotto di materiale in entrata viene ispezionato rispetto all'ISO 9001 criteri di ricezione prima del rilascio in produzione.

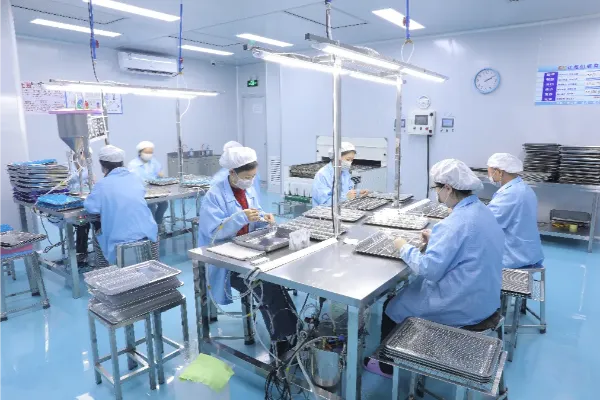
Ogni lotto di produzione supera i test interni di tenuta all'aria prima dell'imballaggio, non solo controlli del primo articolo, con prestazioni antiappannamento verificate sulla stessa base. Le registrazioni sono legate ai codici batch e completamente tracciabili; i report sono a disposizione degli acquirenti, e ispezione pre-imbarco da parte di terzi (SGS, Intertek) possono essere organizzati su richiesta.
L'LSR viene iniettato come sistema bicomponente a bassa viscosità che polimerizza tramite idrosililazione catalizzata dal platino, una reazione di addizione pulita senza sottoprodotti. Scorre nelle geometrie di tenuta fini meglio del silicone solido polimerizzato a caldo (HCR) e cure su un profilo più coerente, conferendo una durezza uniforme, elasticità, e forza di legame in ogni unità.
L'intero processo viene eseguito sotto la nostra ISO 9001:2015 sistema: istruzioni di lavoro documentate in ogni stazione, apparecchiature calibrate, ispezione del materiale in entrata, controlli QC in-process, e verifica dei prodotti finiti. BSCI, CE, FDA, e lo standard OEKO-TEX 100 la documentazione copre la conformità materiale e sociale per l'ingresso nel mercato statunitense e comunitario.
Il nostro processo di co-iniezione e le strutture delle maschere panoramiche sono protetti da numerosi brevetti nazionali e internazionali che coprono i meccanismi funzionali e il design industriale. Questo portafoglio di proprietà intellettuale è il motivo per cui i concorrenti non possono semplicemente copiare il processo, e perché i prodotti realizzati sulla nostra piattaforma comportano una differenziazione difendibile.
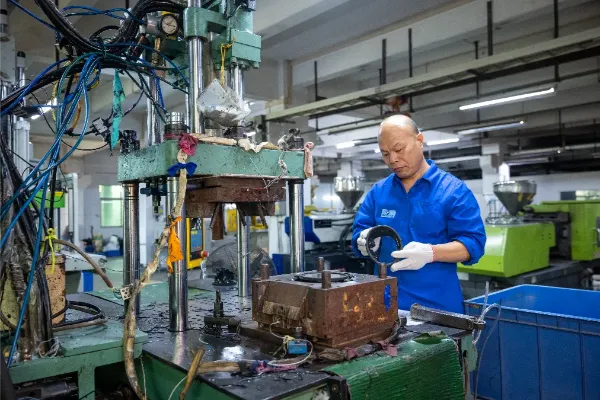
Un R. dedicato da 15 persone&Il team D si occupa della progettazione del prodotto, ingegneria degli stampi, e sviluppo dei processi internamente. Dallo schizzo iniziale agli strumenti pronti per la produzione, l'intera catena di sviluppo rimane in un'unica struttura soggetta a NDA: nessun negozio di stampi in outsourcing, nessun disegno condiviso.
Tutti gli stampi sono progettati in CAD/CAM e lavorati su apparecchiature CNC interne. Questa integrazione verticale è ciò che fa ±0.05 possibile il controllo dimensionale in mm: l'attrezzatura che definisce la geometria della tenuta è costruita e mantenuta dallo stesso team che gestisce il processo di stampaggio.
La nostra maschera panoramica integrale M-1502 applica la stessa co-iniezione e la stessa tecnologia di tenuta brevettata a un perimetro di tenuta molto più ampio rispetto a un occhiale a maschera. In 2019, un singolo ordine di 50.000 unità di questa maschera è stato eseguito secondo lo stesso protocollo di test a livello di lotto, prova che il processo vale a volume, non solo nel campionamento.
Il nostro r&Gli ingegneri D partecipano regolarmente alle chiamate con i team di sviluppo del marchio. Invia la tua scheda tecnica o l'analisi dei guasti e ti risponderemo con una valutazione tecnica entro un giorno lavorativo.
Parla con un ingegnereInviaci le specifiche del tuo obiettivo: tipo di lente, geometria della tenuta, volume, e cronologia. Il nostro team di ingegneri risponde entro un giorno lavorativo indicando i costi degli utensili, MOQ, e tempi di consegna. NDA prima dei disegni; commissioni del campione accreditate sul primo ordine.