...

China Hersteller von Schwimm- und Tauchausrüstung für Marken, Großhändler, und OEM-Projekte seitdem 1993.

Technisches Whitepaper · Vanguard-Schwimmen · Ost . 1993

Co-Spritzguss: Die Technik dahinter Keine Leckage Schwimmbrille

Die meisten Lecks bei Schutzbrillen sind auf eine Komponente zurückzuführen: die Klebefuge. Unser patentiertes Co-Injektionsverfahren eliminiert dies durch die Bindung von flüssigem Silikonkautschuk in medizinischer Qualität (LSR) zur Polycarbonatlinse auf molekularer Ebene, in einem einzigen Formzyklus. Auf dieser Seite wird die Technik erläutert, die Wissenschaft des Scheiterns, die sie ersetzt, und die Prozessführung hinter chargenidentischen Siegeln.

Patentiertes VerfahrenISO 9001:2015BSCICEFDAOEKO-TEX 100
30+
Jahrelange Herstellung seitdem 1993
65
Spritzgießmaschinen unter einem Dach
15
Dedizierter R&D Ingenieure im Personal
Multi
Inländisch & internationale Patente, funktional + Design

Was ist Co-Spritzguss bei Schwimmbrillen??

Co-Spritzgießen (In der Kunststoffindustrie wird es auch Zwei-Material- oder 2K-Spritzguss genannt) kombiniert zwei unterschiedliche Materialien innerhalb eines Maschinenzyklus zu einem einzigen fertigen Teil. In der Herstellung von Schwimmbrillen, Die Silikondichtung und die starre Linse werden nicht nachträglich zusammengebaut. Sie werden gemeinsam gebildet.

Der Prozess: Flüssigsilikonkautschuk in medizinischer Qualität wird direkt auf eine vorpositionierte Polycarbonatlinse gespritzt (oder Rahmeneinlage) in einer Präzisionsform, wo es fließt, benetzt den Untergrund, und härtet zu einer dauerhaften Bindung auf molekularer Ebene aus: eine versiegelte Unterbaugruppe in einem Zyklus, ohne Klebeschicht irgendwo in der Fuge.

Dadurch verändert sich die Architektur des Produkts. Eine herkömmliche Schutzbrille besteht aus einer Linsenanordnung + Dichtung + Klebstoff, und jede Schnittstelle ist ein potenzieller Leckpfad. Eine Co-Injektionsbrille besteht aus einem Einzelteil: Silikon und Polycarbonat treffen an einer Grenze aufeinander, an der intermolekulare Kräfte wirken (van der Waals-Attraktion und, auf aktivierten Oberflächen, kovalente Bindung) halten die Materialien über die gesamte Kontaktfläche zusammen.

Warum „Co-Injektion“.” und nicht „überformen“? LSR-Spritzguss und Linsensubstrat sind in einer einzigen Produktionszelle mit gemeinsam genutzten Werkzeugen integriert. Die Verbindung entsteht, während sich beide Materialien auf Prozesstemperatur befinden, nicht über einen bei Raumtemperatur stehenden Klebstoff, der im Abstand von mehreren Tagen zwischen den fertigen Teilen aufgetragen wird. Alle Parameter werden im eigenen Haus kontrolliert.

01

Untergrundvorbereitung

Die Polycarbonatlinse (oder gehärtetes Glas) geformt ist, inspiziert, und in den Hohlraum der Co-Spritzgussform positioniert. Durch die Oberflächenaktivierung wird sichergestellt, dass das Silikon es richtig benetzt.

02

LSR-Injektion

Zweikomponentiger flüssiger Silikonkautschuk wird dosiert, gemischt, und gespritzt, Es fließt um das Linsensubstrat herum und füllt die durch den CNC-gefrästen Hohlraum definierte Dichtungsgeometrie aus.

03

Bindungsbildung & Heilung

Unter kontrollierter Temperatur und Druck, Das LSR härtet über eine platinkatalysierte Additionsreaktion aus, während es in engem Kontakt mit dem Substrat steht, Verklebung über die gesamte Schnittstelle, nicht an einzelnen Klebepunkten.

04

Einzelzyklus-Auswurf

Die fertige Linsen- und Dichtungseinheit wird als Ganzes ausgeworfen. Keine Aushärtungsständer, Keine Trocknungszeit des Klebers, kein sekundärer Klebevorgang.

Anti-Beschlag-Schwimmbrille mit weitem Sichtfeld, aufgebaut auf der Co-Injection-Dichtungsplattform

Anti-Beschlag-Brille mit weitem Sichtfeld, aufgebaut auf der Co-Injection-Dichtungsplattform

Koinjektions-Schwimmbrille mit nahtloser Silikon-Linsen-Verbindung

Fertige Co-Injektionsdichtung: Keine sichtbare Klebefuge zwischen Dichtung und Linse

Warum Bonded Glued schlägt: Wie Klebedichtungen tatsächlich versagen

Klebebrillen versagen nicht zufällig. Sie scheitern durch vier vorhersehbare Mechanismen, Alles beruht auf der Tatsache, dass der Klebstoff ein drittes Material ist, das zwischen zwei anderen liegt, mit eigener Abbauchemie.

Fehlermodus 1

Chemischer Abbau der Klebeschicht

Poolwasser enthält freies Chlor (hypochlorige Säure); Salzwasser ist ein Elektrolyt. Beide greifen typische anhaftende Polymerketten an: Chlor oxidiert die Klebeoberfläche, Vernetzungen aufbrechen und eine flexible Verbindung in eine spröde umwandeln, kalkhaltige Schicht. Aus diesem Grund überleben geklebte Brillen oft ihre erste Saison und versagen in der zweiten: Der Abbau ist kumulativ und unsichtbar, bis sich das Siegel öffnet.

Fehlermodus 2

UV-Versprödung an der Klebefuge

Beim Schwimmen im Freien wird die Klebefuge UVA-/UVB-Strahlung ausgesetzt. Die meisten Strukturklebstoffe absorbieren UV-Strahlung und unterliegen einer Kettenspaltung, an Elastizität verlieren. Die Silikondichtung selbst ist UV-stabil, aber der Kleber, der es hält, ist es nicht. Das Ergebnis ist ein versteifter Ring, der sich nicht mehr an Mikrounregelmäßigkeiten auf der Linsenoberfläche anpassen kann, Dadurch entstehen Wassereintrittskanäle auch ohne sichtbare Risse.

Fehlermodus 3

Ermüdung durch thermische Zyklen

Silikon und Polycarbonat dehnen sich unterschiedlich schnell aus und ziehen sich zusammen. Jeder Temperaturwechsel, vom heißen Kofferraum bis zum kalten Pool, schert die dazwischenliegende Klebeschicht. Über Hunderte von Zyklen, Durch diese Ermüdung breiten sich Mikrorisse entlang der Verbindungslinie aus, und jeder Riss wird zu einem Kapillarkanal, der durch die Oberflächenspannung Wasser nach innen leitet.

Fehlermodus 4

Leck-zu-Beschlag-Kaskade

Sobald sich ein Mikrospalt öffnet, Das Scheitern beschleunigt sich. Beim Tragen gelangt feuchtigkeitshaltige Luft in den Linsenhohlraum; wenn die Linsenoberfläche kühler ist als die eingeschlossene Luft (was es immer im Poolwasser ist), es bildet sich im Inneren Kondenswasser. Beschlagen ist daher ein Symptom eines Dichtungsversagens, kein Beschichtungsfehler. Antibeschlagsprays können einen Leckpfad nicht reparieren; sie verschleiern nur die Folgen.

Die Co-Injektions-Antwort: Entfernen Sie die Fehlerkomponente vollständig

Bei der Co-Injektion wird kein besserer Kleber verwendet. Es entfernt den Kleber von der Architektur. Die LSR-zu-Polycarbonat-Grenzfläche bildet sich bei Prozesstemperatur 100% des Kontaktbereichs, ohne diskrete Klebeschicht, die oxidieren könnte, spröde, oder Müdigkeit. Kein drittes Material mit nicht übereinstimmenden Eigenschaften, Keine Verbindungslinie zur Rissausbreitung, kein Kapillarweg für Feuchtigkeit. Die oben genannten Fehlermodi können nicht auftreten, da die fehlerhafte Komponente einfach nicht existiert.

Direkter Vergleich

Co-Injektion vs. Traditionelle geklebte Montage

Technische und kommerzielle Unterschiede zwischen den beiden Bauweisen, basierend auf unseren Produktionsdaten und After-Sales-Tracking für beide Produkttypen.

DimensionCo-Injektion (molekulare Bindung)Geklebte Montage (Klebeverbindung)
SiegelarchitekturEinzelteil; Über die gesamte Linsenschnittstelle verklebtes LSRStapel aus drei Materialien: Linse + Klebstoff + Dichtung
Auslaufsicherheit im Laufe der ZeitKeine Klebefuge, die sich unter Chlor zersetzt, UV, oder TemperaturwechselDer Klebstoff oxidiert und versprödet; Mikrospalten öffnen sich im Inneren 1-2 Jahreszeiten
Anti-Beschlag-HaltbarkeitDer versiegelte Hohlraum verhindert das Eindringen von Feuchtigkeit; Behandlung in die Linse eingegossenNebel folgt Leckpfaden; Nachmontagesprays abwaschen
ChargenkonsistenzComputergesteuerter Zyklus, ±0.05 mm-Genauigkeit, bei jedem Schuss identischDer manuelle Klebstoffauftrag variiert von Gerät zu Gerät
Lange HaltbarkeitDie Klebkraft ist auf den Untergrund abgestimmt; keine veraltete SchnittstelleKlebstoff ist das schwächste Glied und zersetzt sich zuerst
KostenstrukturHöhere Werkzeugausstattung; geringere Arbeit, Keine Nacharbeit wegen DichtungsfehlernUnteres Werkzeug; höherer Arbeitsaufwand und dichtungsbedingter Ausschuss
After-Sales-PräsenzLeckbeschwerden werden auf Designebene beseitigtBeschwerden über Lecks und Nebel führen zu Rücksendungen in der Kategorie

Hinweis zu den Kosten: Co-Injektion erfordert höhere Vorabwerkzeuge, spiegelt sich in unserem Mindestbestellwert von 1.000 Stück pro Farbe wider (gegen 300 für Standardmontage). Für etablierte Marken, Durch den Wegfall von dichtungsbezogenen Rücksendungen und Garantieansprüchen wird in der Regel der Werkzeugaufwand im ersten Bestellzyklus ausgeglichen.

Prozesskontrolle: Wie 65 Maschinen produzieren identische Siegel

Eine Koinjektionsbindung ist nur so zuverlässig wie der Prozess, der sie bildet. Konsistenz im Produktionsmaßstab basiert auf drei Säulen: gesteuerte Maschinen, Qualifizierte Materialien, und verifizierte Ausgabe.

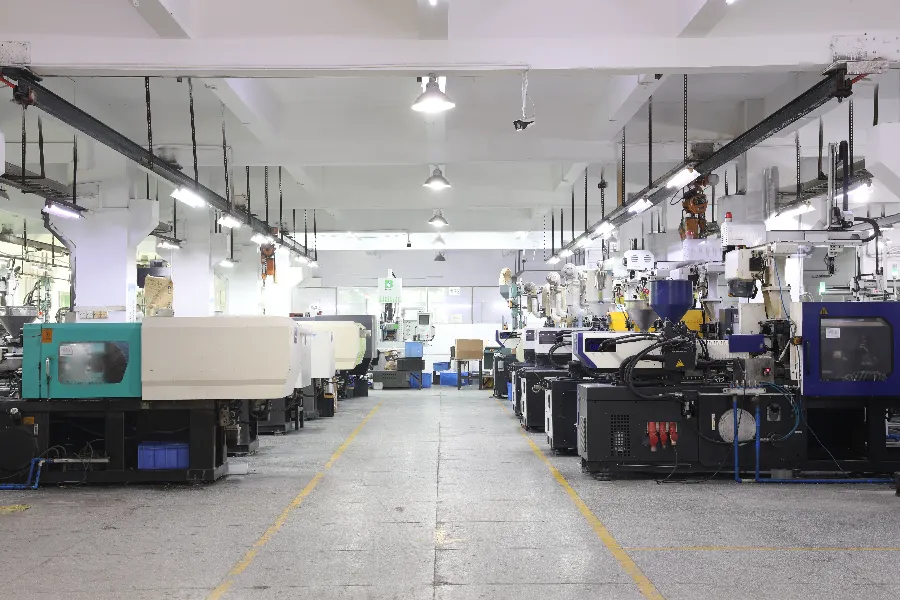
Computergesteuerte Spritzgussmaschinen in der Vanguard-Schwimmbrillenfabrik
Maschinen

Computergesteuertes Formen

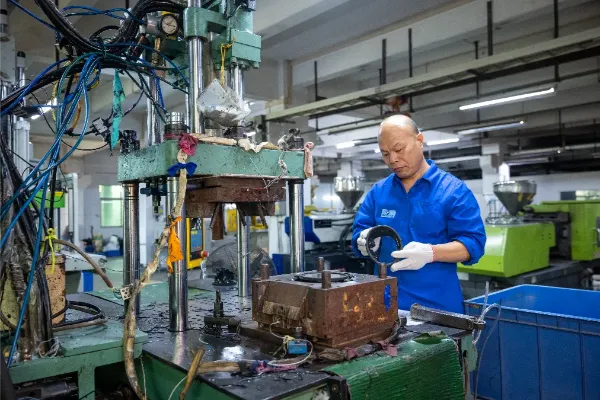
65 Spritzgießmaschinen quer 4 Spezielle Produktionslinien in unserem 27,824 M² Guangzhou-Anlage. Temperatur, Druck, und Aushärtungszeitpunkt festgelegt sind, überwacht, und für jeden Zyklus computergesteuert protokolliert, Entfernen bedienerabhängiger Variationen aus dem Bondprozess.

65 Maschinen4 Linien27,824 M²
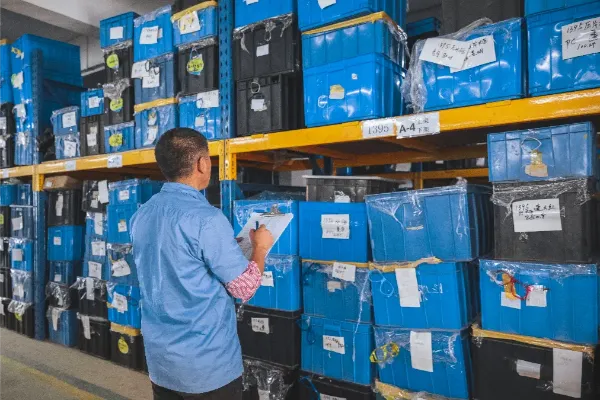
Eingangskontrolle von Rohmaterial für flüssigen Silikonkautschuk in medizinischer Qualität
Material

Medizinische LSR-Qualifikation

Für die Dichtungen wird platinvernetzter, flüssiger Silikonkautschuk verwendet, der den medizinischen Standards entspricht: hypoallergen bei längerem Hautkontakt, stabil über einen weiten Temperaturbereich, und chlorbeständig, Salzwasser, und UV. Jede eingehende Materialcharge wird gemäß ISO geprüft 9001 Empfangskriterien vor der Freigabe zur Produktion.

LSR in medizinischer QualitätHypoallergenChlorbeständig
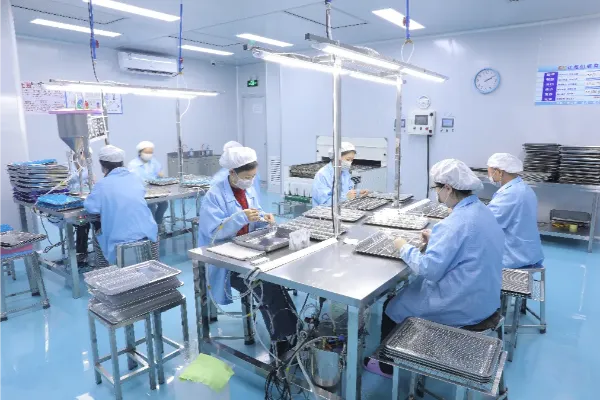
Luftdichtheits- und Antibeschlagprüfung von Schwimmbrillen im Vanguard-Qualitätslabor
Überprüfung

Luftdichtheitsprüfung auf Chargenebene

Jede Produktionscharge durchläuft vor dem Verpacken eine hausinterne Luftdichtheitsprüfung, nicht nur Erstmusterprüfungen, mit auf derselben Grundlage verifizierter Antibeschlagleistung. Aufzeichnungen sind an Chargencodes gebunden und vollständig rückverfolgbar; Berichte stehen Käufern zur Verfügung, und Inspektion durch Dritte vor dem Versand (SGS, Intertek) kann auf Anfrage arrangiert werden.

Jede Charge getestetISO 9001:2015Nachvollziehbare Aufzeichnungen

Warum LSR, kein festes Silikon?

LSR wird als niedrigviskoses Zweikomponentensystem injiziert, das durch platinkatalysierte Hydrosilylierung aushärtet, eine saubere Additionsreaktion ohne Nebenprodukte. Es fließt besser in feine Dichtungsgeometrien als hitzegehärtetes Festsilikon (HCR) und härtet auf einem gleichmäßigeren Profil aus, sorgt für gleichmäßige Härte, Elastizität, und Bindungsstärke in jeder Einheit.

ISO 9001:2015 als Betriebssystem

Der gesamte Prozess läuft unter unserer ISO 9001:2015 System: Dokumentierte Arbeitsanweisungen an jeder Station, kalibrierte Ausrüstung, Wareneingangskontrolle, In-Prozess-QC-Kontrollen, und Überprüfung der Fertigwaren. BSCI, CE, FDA, und OEKO-TEX-Standard 100 Die Dokumentation deckt die materielle und soziale Einhaltung für den Markteintritt in den USA und der EU ab.

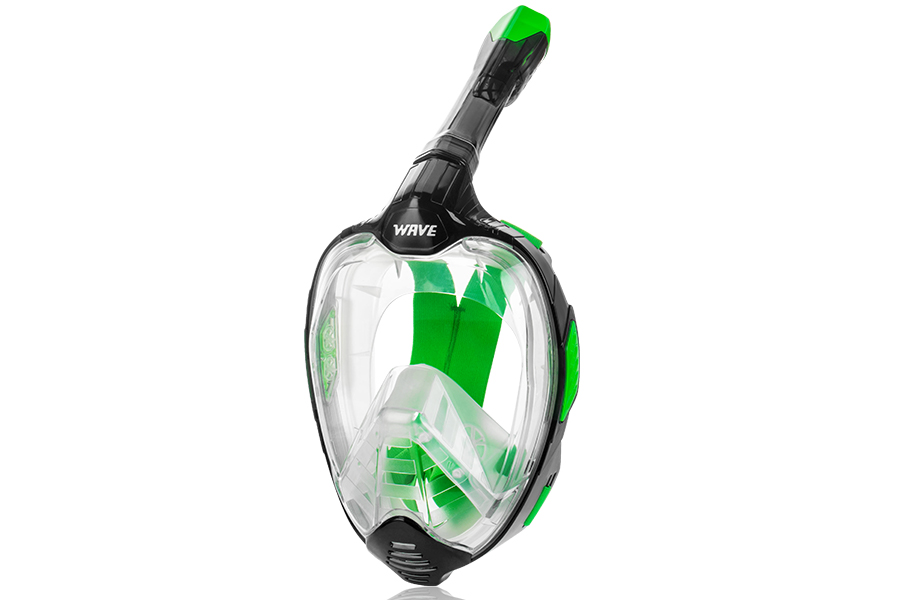
M-1502 Panorama-Vollgesichts-Schnorchelmaske, hergestellt mit Vanguard-Co-Injektion und patentierter Dichtungstechnologie

Patentierte Technologie, Gebaut von einem hauseigenen R&D-Team

01

Mehrere Patente, Funktionalität und Design

Unser Co-Injektionsverfahren und unsere Panoramamaskenstrukturen sind durch mehrere nationale und internationale Patente geschützt, die Funktionsmechanismen und Industriedesign abdecken. Dieses IP-Portfolio ist der Grund, warum Wettbewerber den Prozess nicht einfach kopieren können, und warum Produkte, die auf unserer Plattform basieren, eine vertretbare Differenzierung bieten.

02

15 Ingenieure, Entwicklung im gesamten Zyklus

Ein engagierter R. für 15 Personen&Das D-Team kümmert sich um das Produktdesign, Formenbau, und Prozessentwicklung im eigenen Haus. Von der ersten Skizze bis zum produktionsfertigen Werkzeug, Unter NDA bleibt die gesamte Entwicklungskette in einer Einrichtung: keine ausgelagerten Formenbaubetriebe, keine gemeinsamen Zeichnungen.

03

CAD/CAM-Design und CNC-gefräste Formen

Alle Formen werden in CAD/CAM entworfen und auf hauseigenen CNC-Geräten bearbeitet. Diese vertikale Integration macht ±0.05 mm-Maßkontrolle möglich: Die Werkzeuge, die die Dichtungsgeometrie definieren, werden von demselben Team gebaut und gewartet, das auch den Formprozess durchführt.

04

Im Maßstab bewährt: die Panoramamaske M-1502

Unsere Vollgesichts-Panoramamaske M-1502 nutzt die gleiche Koinjektions- und patentierte Dichtungstechnologie auf einen weitaus größeren Dichtungsumfang als eine Schutzbrille. In 2019, Eine einzelne Bestellung dieser Maske über 50.000 Einheiten lief nach demselben Testprotokoll auf Chargenebene, Beweise, die der Prozess in großer Menge bereithält, nicht nur beim Sampling.

Was uns Käufer und Ingenieure fragen

Benötigen Sie eine tiefergehende technische Diskussion?

Unser R&D-Ingenieure nehmen regelmäßig an Gesprächen mit Markenentwicklungsteams teil. Senden Sie Ihr Datenblatt oder Ihre Fehleranalyse und wir werden innerhalb eines Werktages mit einer technischen Bewertung antworten.

Sprechen Sie mit einem Ingenieur
Was ist der Unterschied zwischen Co-Injektion und geklebten Schwimmbrillen??
Bei geklebten Schutzbrillen wird eine vorgeformte Silikondichtung mit Klebstoff auf der Linse befestigt, eine Verbindung, die unter Chlor zersetzt wird, UV, und Temperaturwechsel. Durch Co-Injektion wird flüssiger Silikonkautschuk in einem Zyklus direkt auf die Linse gegossen, Bildung einer molekularen Bindung ohne Klebefuge. Keine Klebeschicht bedeutet, dass nichts aushärten kann, schälen, oder einen Leckpfad öffnen.
Warum beschlägt eine Antibeschlag-Schwimmbrille nach ein paar Wochen??
Das Beschlagen beginnt normalerweise an der Dichtung, nicht die Linsenbeschichtung. Bei einer Klebenaht entstehen Mikrospalte, Feuchtigkeitshaltige Luft gelangt in den Linsenhohlraum und kondensiert an der Innenfläche. Durch die Co-Injektion wird dieser Eintrittspfad vollständig eliminiert, und die Antibeschlagbehandlung wird beim Formen der Linse aufgetragen und nicht erst danach aufgesprüht, Daher wird es bei normalem Gebrauch nicht abgewaschen.
Was ist LSR und warum wird es für Brillendichtungen verwendet??
LSR (flüssiger Silikonkautschuk) ist ein platinvernetzendes Silikon medizinischer Qualität, das als Zweikomponentenflüssigkeit injiziert und in der Form ausgehärtet wird. Es bleibt über einen weiten Temperaturbereich elastisch, widersteht dem Abbau durch Chlor und UV-Strahlung, und ist hypoallergen gegen empfindliche Haut. Diese Eigenschaften machen es zum Standardmaterial für auslaufsichere Schutzbrillendichtungen, die jahrelange Belastung im Schwimmbad und im offenen Wasser überstehen müssen.
Ist Ihre Co-Injektionstechnologie patentiert?? Können wir es lizenzieren??
Wir verfügen über mehrere nationale und internationale Patente, die sowohl funktionelle als auch gestalterische Aspekte unseres Koinjektionsverfahrens und unserer Panoramamaskenstrukturen abdecken. Die Lizenzierung wird von Fall zu Fall besprochen. Häufiger, Marken nutzen unser patentiertes Verfahren im Rahmen einer OEM-Vereinbarung: Ihr Produkt wird mit der Technologie hergestellt, und Ihre kundenspezifischen Werkzeuge bleiben exklusiv unter NDA.
Wie hoch ist die Mindestbestellmenge für Koinjektionsbrillen und warum ist sie höher??
Co-Injektionsmodelle beginnen bei 1,000 Stück pro Farbe, gegen 300 für Standardmontage. Der Unterschied spiegelt die Werkzeugausstattung wider: Ein Co-Spritzgusswerkzeug muss den Linseneinsatz integrieren, Silikon-Injektionskanäle, und Aushärtungskontrolle in einem Präzisionswerkzeug, im eigenen Haus auf CNC-Maschinen bearbeitet. Sobald Werkzeuge vorhanden sind, Bei Nachbestellungen gilt die Mindestbestellmenge von 1.000 Stück ohne zusätzliche Einrichtungskosten.
Wie stellen Sie sicher, dass jede Charge tatsächlich dicht ist??
Jede Produktionscharge durchläuft vor dem Verpacken eine hausinterne Luftdichtheitsprüfung, neben der Antibeschlagprüfung. Die Formparameter werden bei uns flächendeckend computergesteuert 65 Spritzgießmaschinen nach ISO 9001:2015, und Chargenprotokolle sind vollständig rückverfolgbar. Testberichte stehen Käufern auf Anfrage zur Verfügung, Eine Inspektion durch Dritte durch SGS oder Intertek kann vor dem Versand arrangiert werden.

Bauen Sie Ihre nächste Brillenlinie auf einer leckagefreien Plattform auf

Senden Sie uns Ihre Sollvorgabe: Objektivtyp, Dichtungsgeometrie, Volumen, und Zeitleiste. Unser Engineering-Team antwortet innerhalb eines Werktages mit den Werkzeugkosten, Mindestbestellmenge, und Vorlaufzeit. NDA vor Zeichnungen; Mustergebühren werden der ersten Bestellung gutgeschrieben.

vanguardswimming@hotmail.com  ·  +86-20-62323009

Zurück nach oben
Benötigen Sie ein schnelles Angebot? Chat with our export team on WhatsApp.