中国のブランド向け水泳およびダイビング用品メーカー, 卸売業者, 以来のOEMプロジェクト 1993.

ヴァンガードスイミング
工場直送の水泳およびダイビング用品. OEM, ODM, および卸売サポート.

テクニカルホワイトペーパー · ヴァンガードスイミング · 東 . 1993
ゴーグルの漏れのほとんどは 1 つのコンポーネントに遡ります: 接着剤のライン. 当社の特許取得済みの同時射出プロセスは、医療グレードの液体シリコーンゴムを接着することでこの問題を排除します。 (LSR) ポリカーボネートレンズを分子レベルで, 単一の成形サイクルで. このページではエンジニアリングについて説明します, 失敗の科学に取って代わられる, バッチ同一シールの背後にあるプロセス制御.
共射出成形 (より広範なプラスチック業界では、2 材料成形または 2K 成形とも呼ばれます) 1 つのマシン サイクル内で 2 つの異なる材料を組み合わせて 1 つの完成部品を作成します. スイムゴーグルの製造において, シリコンシールと硬質レンズは後から組み立てられません. それらは一緒に形成されます.
プロセス: 医療グレードの液体シリコーンゴムが、事前に配置されたポリカーボネートレンズに直接注入されています。 (またはフレームインサート) 精密金型の内部, どこに流れるのか, 基材を濡らす, 硬化して永久的な分子レベルの結合を形成します: 1サイクルで密閉されたサブアセンブリ, 接合部のどこにも接着剤層がありません.
これにより製品のアーキテクチャが変更されます. 従来のゴーグルはレンズの集合体です + ガスケット + 接着剤, 各インターフェースは潜在的な漏洩経路となる. コインジェクションゴーグルは単一部品です: シリコーンとポリカーボネートは分子間力が働く境界で出会う (ファンデルワールスのアトラクションと, 活性化された表面上, 共有結合) 接触領域全体にわたって材料を保持します。.
なぜ「共注入」なのか” 「オーバーモールド」ではない? LSR 射出とレンズ基板は共有ツールを使用して単一の生産セルに統合されています. 両方の材料がプロセス温度にある間に結合が形成されます, 室温の接着剤を介してではなく、数日離れた完成部品間に塗布されます。. すべてのパラメータは社内で管理されています.
ポリカーボネートレンズ (または強化ガラス) 成形されています, 検査された, コインジェクション金型のキャビティ内に配置されます. 表面活性化によりシリコンが適切に濡れます。.
2液性液状シリコーンゴムを計量します, 混合された, そして注射された, レンズ基板の周囲を流れ、CNC 加工されたキャビティによって定義されたシール形状を充填します。.
温度と圧力が制御された状態で, LSR は、基材と密接に接触している間に白金触媒による付加反応を介して硬化します。, インターフェース全体にわたる結合, 個別の接着点ではない.
完成したレンズとシールのユニットは 1 つの部品として排出されます. 養生ラックなし, 接着剤の乾燥時間なし, 二次接着操作なし.

コインジェクションシーリングプラットフォーム上に構築された広視野の防曇ゴーグル

完成したコインジェクションシール: ガスケットとレンズの間に接着剤のラインが見えない
接着剤で接着されたゴーグルはランダムに故障することはありません. 予測可能な 4 つのメカニズムによって失敗します。, すべては、接着剤が他の 2 つの材料の間に挟まれた 3 番目の材料であるという事実に根ざしています。, 独自の分解化学を備えた.
故障モード 1
プールの水には遊離塩素が含まれている (次亜塩素酸); 塩水は電解質です. どちらも典型的な粘着性ポリマー鎖を攻撃します: 塩素は結合表面を酸化します, 架橋を破壊し、柔軟な接合部を脆弱な接合部に変える, 白亜質の層. これが、接着されたゴーグルが最初のシーズンでは生き残っても、2 番目のシーズンでは失敗することが多い理由です: 劣化は累積的であり、シールが開くまで目に見えません.
故障モード 2
屋外で水泳すると、接着剤のラインが UVA/UVB 放射線にさらされます。. ほとんどの構造用接着剤は紫外線を吸収し、鎖切断を起こします。, 弾力を失う. シリコンガスケット自体は紫外線に対して安定です, しかし、それを保持している接着剤はそうではありません. その結果、リングが硬化し、レンズ表面の微細な凹凸に適合できなくなります。, 目に見える亀裂がなくても水の侵入経路が形成される.
故障モード 3
シリコーンとポリカーボネートは異なる速度で膨張および収縮します. あらゆる気温の変動, 熱い車のトランクから冷たいプールまで, それらの間の接着層を切断します. 数百サイクル以上, この疲労により、結合線に沿って微小亀裂が伝播します。, それぞれの亀裂は毛細管となり、表面張力によって水を内部に逃がします。.
故障モード 4
マイクロギャップが開くと, 失敗が加速する. 装用中に湿気を含んだ空気がレンズの空洞に入ります。; レンズ表面が閉じ込められた空気よりも冷たい場合 (いつもプールの水の中にいます), 内部に結露が発生する. したがって、曇りはシール不良の症状です。, 塗装不良ではない. 曇り止めスプレーでは漏れ経路を修復できない; 彼らはその結果を隠すだけです.
コインジェクションではより優れた接着剤は使用されません. 建築物から接着剤を取り除きます. LSR とポリカーボネートの界面はプロセス温度で形成されます。 100% 接触領域の, 酸化するための個別の接着層がありません, 脆い, または疲労. 特性が一致しない第三の材料は存在しない, 亀裂を伝播する接着線がない, 湿気の毛細管経路がない. 障害が発生するコンポーネントが単に存在しないため、上記の障害モードは発生しません。.
並べて比較
2 つの工法の工学的および商業的な違い, 両方の製品タイプにわたる生産データとアフターセールス追跡に基づく.
| 寸法 | 共注入 (分子結合) | 接着されたアセンブリ (接着ジョイント) |
|---|---|---|
| シール構造 | 単一部品; レンズインターフェース全体にLSRを接着 | 3 つのマテリアルのスタック: レンズ + 接着剤 + ガスケット |
| 長期にわたる漏れ耐性 | 塩素下で劣化する接着剤ラインがありません, 紫外線, または熱サイクル | 接着剤が酸化して脆くなる; 内部に微小な隙間が開く 1-2 季節 |
| 防曇耐久性 | 密閉されたキャビティが湿気の侵入をブロック; レンズに成形されたトリートメント | 霧が漏れ経路をたどる; 組み立て後のスプレーは洗い流してください |
| バッチの一貫性 | コンピューター制御のサイクル, ±0.05 mm精度, どのショットも同じ | 手作業による接着剤の塗布はユニットごとに異なります |
| 長期耐久性 | 基材に合わせた接着強度; 老朽化したインターフェイスなし | 接着剤は最も弱い部分であり、最初に劣化します。 |
| コスト構造 | 高度なツール; 労働力の低下, シール欠陥ゼロの再加工 | 下部工具; 高い労働力とシール関連のスクラップ |
| 販売後の露出 | 漏れに関する苦情を設計レベルで排除 | 漏れや霧に関する苦情がカテゴリーの返品をリード |
費用に関するご注意: コインジェクションには高度な事前ツールが必要です, 各色 1,000 個の MOQ に反映されています (対 300 標準アセンブリ用). 確立されたブランドの場合, シール関連の返品と保証請求を排除すると、通常、一次サイクル内の工具が相殺されます。.
同時注入結合の信頼性は、それを形成するプロセスと同じくらい重要です. 生産規模での一貫性は 3 つの柱から生まれます: 制御された機械, 認定された材料, および検証された出力.
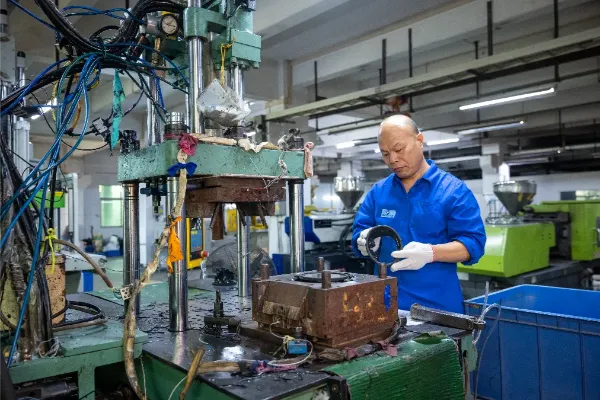
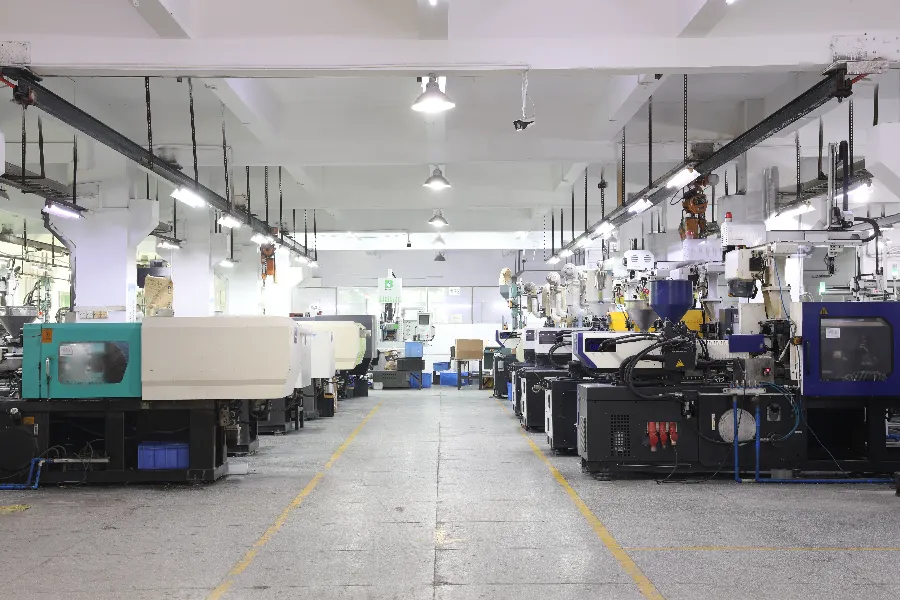
65 射出成形機 4 当社の専用生産ライン 27,824 メートル² 広州施設. 温度, プレッシャー, と硬化タイミングが設定されています, 監視されている, サイクルごとにコンピューター制御によって記録されます, 接合プロセスからオペレータに依存する変動を排除する.
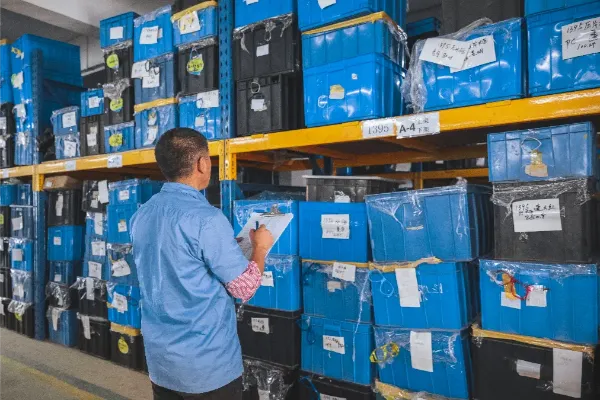
シールには医療グレードの基準に適合したプラチナ硬化液体シリコーンゴムを使用しています: 長時間皮膚に接触しても低刺激性, 広い温度範囲にわたって安定, そして塩素に強い, 塩水, と紫外線. 入荷するすべての材料バッチは ISO に基づいて検査されます 9001 運用環境にリリースする前の受信基準.
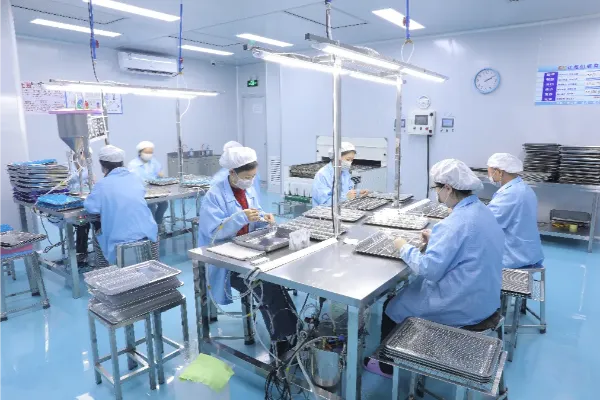
すべての生産バッチは梱包前に社内の気密テストに合格します。, 最初の記事のチェックだけではない, 防曇性能も同様に検証済み. 記録はバッチコードに関連付けられており、完全に追跡可能です; 購入者はレポートを利用できます, 第三者による出荷前検査 (SGS, インターテック) リクエストに応じて手配できます.
LSR は、白金触媒によるヒドロシリル化によって硬化する低粘度の 2 成分系として注入されます。, 副生成物のないクリーンな付加反応. 熱硬化固体シリコーンよりも優れた微細シール形状への流動性が優れています。 (HCR) より一貫したプロファイルで硬化します, 均一な硬さを与える, 弾性, すべてのユニットにわたる結合強度.
プロセス全体は ISO に基づいて実行されます 9001:2015 システム: 各ステーションで文書化された作業指示, 校正された機器, 入荷検査, 工程内QCチェック, そして完成品の確認. BSCI, CE, FDA, およびエコテックス規格 100 文書には、米国および EU 市場参入のための重要なコンプライアンスと社会的コンプライアンスが含まれています.
当社のコインジェクションプロセスとパノラママスク構造は、機能メカニズムと工業デザインをカバーする複数の国内および国際特許によって保護されています。. この IP ポートフォリオが、競合他社がプロセスを単純にコピーできない理由です。, そしてなぜ当社のプラットフォーム上に構築された製品が防御可能な差別化を実現できるのか.
専用の15人R&Dチームがプロダクトデザインを担当, 金型工学, 社内でのプロセス開発. 最初のスケッチから生産準備が整ったツールまで, NDA に基づいて開発チェーン全体が 1 つの施設に留まります: 外注金型工場はありません, 共有図面はありません.
すべての金型は CAD/CAM で設計され、社内の CNC 装置で機械加工されます。. この垂直統合により、 ±0.05 mm寸法制御可能: シールの形状を定義するツールは、成形プロセスを実行するのと同じチームによって構築および保守されます。.
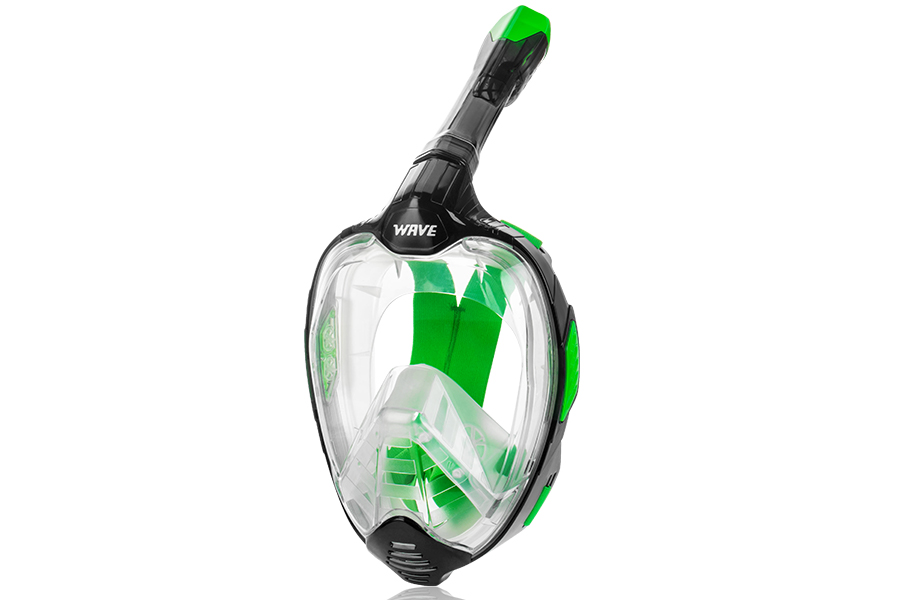
当社の M-1502 フルフェイス パノラマ マスクは、同じ同時注入および特許取得済みのシーリング技術を、ゴーグルよりもはるかに大きなシール周囲に適用しています。. で 2019, このマスクの 50,000 個の単一注文は、同じバッチレベルのテストプロトコルの下で実行されました。, プロセスが大量に保持している証拠, サンプリングだけではなく.
私たちのR&D エンジニアは定期的にブランド開発チームとの通話に参加します. 仕様シートまたは故障分析をお送りいただければ、1 営業日以内にエンジニアリング評価を返信いたします。.
エンジニアに相談するターゲット仕様をお送りください: レンズの種類, シール形状, 音量, そしてタイムライン. 当社のエンジニアリング チームは 1 営業日以内に工具のコストを返信します。, MOQ, そしてリードタイム. 図面前のNDA; サンプル料金は最初の注文に入金されます.