...

Китайский производитель снаряжения для плавания и дайвинга для брендов, оптовики, и OEM-проекты с тех пор 1993.

Технический документ · Авангардное плавание · Восток . 1993

Совместное литье под давлением: Инженерная составляющая Нулевая утечка Очки для плавания

Большинство утечек из очков связаны с одним компонентом: линия клея. Наш запатентованный процесс совместной инъекции устраняет эту проблему, связывая жидкий силиконовый каучук медицинского класса. (ЛСР) к поликарбонатной линзе на молекулярном уровне, за один цикл формования. На этой странице объясняется инженерное обеспечение, наука о неудачах, которую она заменяет, и контроль процесса с помощью пломб, идентичных партиям.

Запатентованный процессИСО 9001:2015BSCICEFDAОЭКО-ТЕКС 100
30+
Годы производства с момента 1993
65
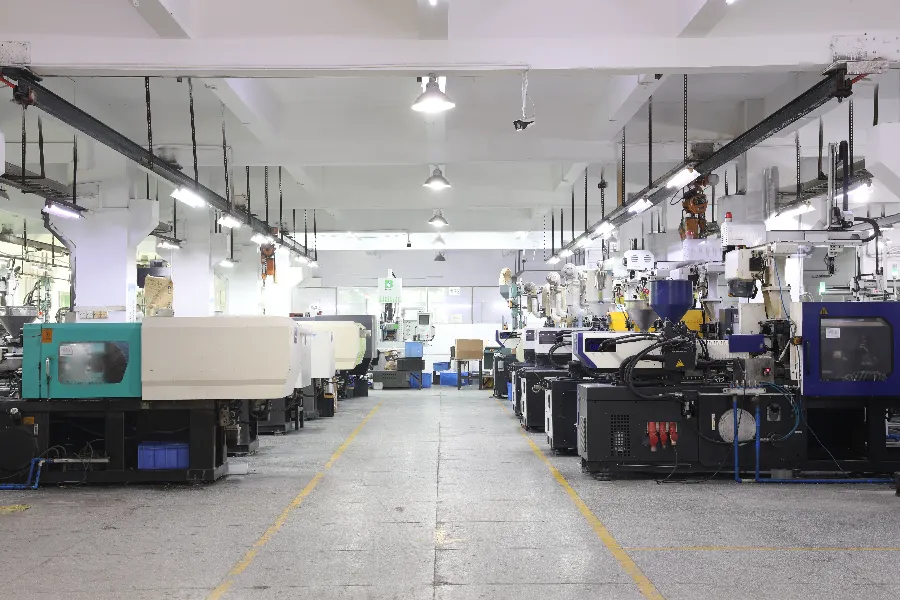
Термопластавтоматы под одной крышей
15
Выделенный Р&D инженеры в штате
Мульти
Одомашненный & международные патенты, функциональный + дизайн

Что такое совместное литье в очках для плавания?

Совместное литье под давлением (в более широкой индустрии пластмасс также называется формованием из двух материалов или 2K.) объединяет два разнородных материала в одну готовую деталь в течение одного машинного цикла.. В производстве очков для плавания, силиконовый уплотнитель и жесткая линза не собираются постфактум. Они формируются вместе.

Процесс: Жидкий силиконовый каучук медицинского класса впрыскивается непосредственно на предварительно установленную поликарбонатную линзу. (или вставка в рамку) внутри прецизионной формы, где оно течет, смачивает субстрат, и затвердевает, образуя постоянную связь на молекулярном уровне: герметичный узел за один цикл, без клеевого слоя в месте соединения.

Это меняет архитектуру продукта. Традиционные очки представляют собой набор линз. + прокладка + клей, и каждый интерфейс представляет собой потенциальный путь утечки. Очки для совместного впрыска представляют собой единую деталь.: силикон и поликарбонат встречаются на границе, где межмолекулярные силы (аттракцион Ван дер Ваальса и, на активированных поверхностях, ковалентная связь) удерживайте материалы вместе по всей площади контакта.

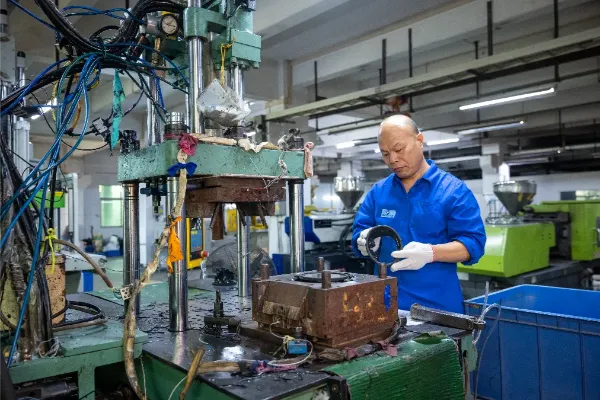
Почему «совместное введение” и не «переформулировать»? Инъекция LSR и подложка для линз интегрированы в одной производственной ячейке с общими инструментами.. Соединение образуется, пока оба материала находятся при температуре процесса., не с помощью клея комнатной температуры, наносимого между готовыми деталями с интервалом в несколько дней. Все параметры контролируются собственными силами.

01

Подготовка основания

Линза из поликарбоната (или закаленное стекло) отлит в форму, проверено, и помещен в полость пресс-формы для совместного литья под давлением. Активация поверхности обеспечивает правильное смачивание силикона..

02

ЛСР-инъекция

Двухкомпонентная жидкая силиконовая резина дозированная., смешанный, и ввели, обтекает подложку линзы и заполняет геометрию уплотнения, определенную полостью, обработанной на станке с ЧПУ.

03

Формирование облигаций & излечивать

Под контролируемой температурой и давлением, LSR отверждается посредством реакции присоединения, катализируемой платиной, при тесном контакте с подложкой., склеивание по всему интерфейсу, не в дискретных точках склейки.

04

Однотактный выброс

Готовый блок линзы и уплотнения выдвигается как одна деталь.. Нет стоек для отверждения, отсутствие времени высыхания клея, нет операции вторичного склеивания.

Противозапотевающие очки для плавания с широким обзором, построенные на герметизирующей платформе совместного впрыска

Противозапотевающие очки с широким обзором, построенные на уплотнительной платформе совместного впрыска

Очки для плавания с совместной инъекцией, демонстрирующие бесшовное соединение силикона с линзой

Готовое уплотнение для коинъекций: нет видимой линии клея между прокладкой и линзой

Почему склеенное лучше склеенного: Как на самом деле выходят из строя клеевые уплотнения

Очки с клеевым слоем не выходят из строя случайно. Они терпят неудачу благодаря четырем предсказуемым механизмам, все основано на том факте, что клей представляет собой третий материал, зажатый между двумя другими, со своей собственной химией разложения.

Режим отказа 1

Химическая деградация клеевого слоя

Вода в бассейне содержит свободный хлор. (хлорноватистая кислота); соленая вода является электролитом. Оба воздействуют на типичные клейкие полимерные цепи.: хлор окисляет поверхность соединения, разрушение сшивок и превращение гибкого соединения в хрупкое., меловой слой. Вот почему приклеенные очки часто выживают в первый сезон и выходят из строя во второй.: деградация является кумулятивной и невидимой до тех пор, пока пломба не откроется..

Режим отказа 2

УФ-охрупчивание на линии соединения

Плавание на открытом воздухе подвергает клеевую линию воздействию UVA/UVB-излучения.. Большинство конструкционных клеев поглощают УФ-излучение и подвергаются разрыву цепи., потеря эластичности. Сама силиконовая прокладка устойчива к ультрафиолетовому излучению., но клей, удерживающий его, не. В результате получается более жесткое кольцо, которое больше не может соответствовать микронеровностям на поверхности линзы., создание каналов поступления воды даже без видимых трещин.

Режим отказа 3

Термическая велосипедная усталость

Силикон и поликарбонат расширяются и сжимаются с разной скоростью.. Каждое изменение температуры, из горячего багажника в холодный бассейн, срезает клеевой слой между ними. Более сотни циклов, эта усталость приводит к распространению микротрещин вдоль линии соединения., и каждая трещина становится капиллярным каналом, который затягивает воду внутрь за счет поверхностного натяжения..

Режим отказа 4

Каскад утечки в туман

Как только открывается микроразрыв, неудача ускоряется. Во время ношения в полость линзы попадает влажный воздух.; когда поверхность линзы холоднее, чем захваченный воздух (который всегда есть в воде бассейна), внутри образуется конденсат. Таким образом, запотевание является признаком неисправности уплотнения., не разрушение покрытия. Спреи против запотевания не могут исправить путь утечки; они лишь маскируют последствия.

Ответ на совместную инъекцию: полностью удалить компонент сбоя

Совместное впрыскивание не использует лучший клей. Удаляет клей с архитектуры. Интерфейс LSR-поликарбонат формируется при температуре процесса поперек 100% контактной зоны, без дискретного клеевого слоя, способного окисляться, охрупчивать, или усталость. Никакого третьего материала с несовпадающими свойствами., нет линии связи, способствующей распространению трещин, нет капиллярного пути для влаги. Описанные выше виды отказа не могут возникнуть, поскольку компонент, который выходит из строя, просто не существует..

Параллельное сравнение

Совместная инъекция против. Традиционная клееная сборка

Инженерные и коммерческие различия между двумя методами строительства, на основе наших производственных данных и отслеживания послепродажного обслуживания обоих типов продуктов..

ИзмерениеСовместная инъекция (молекулярная связь)Клееная сборка (клеевое соединение)
Печать архитектурыОтдельная часть; LSR соединен через весь интерфейс объективаСтек из трех материалов: линза + клей + прокладка
Устойчивость к утечкам с течением времениНет клеевой линии, которая разлагается под воздействием хлора., Укр, или термоциклированиеКлей окисляется и становится хрупким.; микроразрывы открываются внутри 1-2 времена года
Устойчивость к запотеваниюГерметичная полость препятствует проникновению влаги.; обработка, залитая в линзуТуман следует за путями утечки; спреи после сборки смываются
Согласованность партииЦикл с компьютерным управлением, ±0.05 точность мм, одинаковый каждый выстрелРучное нанесение клея варьируется от единицы к единице.
Длительная долговечностьПрочность сцепления соответствует основанию; нет устаревшего интерфейсаКлей является самым слабым звеном и разрушается первым.
Структура затратВысшая оснастка; меньшая рабочая сила, доработка без дефектов уплотненияНижняя оснастка; более высокая трудоемкость и отходы, связанные с уплотнениями
Послепродажное воздействиеЖалобы на утечки устранены на уровне проектированияЖалобы на утечки и туман являются лидирующими доходами в категории

Обратите внимание на стоимость: совместная инъекция требует более высокого предварительного оснащения, отражено в нашем минимальном заказе (1000 штук каждого цвета) (против 300 для стандартной сборки). Для известных брендов, исключение возвратов и претензий по гарантии, связанных с пломбами, обычно компенсирует стоимость инструмента в течение первого цикла заказа..

Управление процессом: Как 65 Машины производят идентичные уплотнения

Связь совместной инъекции настолько надежна, насколько надежен процесс ее формирования.. Стабильность в масштабе производства основывается на трех столпах: управляемая техника, квалифицированные материалы, и проверенный результат.

Машины для литья под давлением с компьютерным управлением на заводе по производству очков для плавания Vanguard
Машины

Формование с компьютерным управлением

65 литьевые машины по всему миру 4 специализированные производственные линии в нашем 27,824 м² Объект в Гуанчжоу. Температура, давление, и сроки лечения установлены, контролируемый, и регистрируется компьютерным управлением для каждого цикла, устранение зависящих от оператора изменений в процессе склеивания.

65 машины4 линии27,824 м²
Входной контроль сырья жидкого силиконового каучука медицинского назначения.
Материал

Квалификация ЛСР медицинского уровня

В уплотнениях используется жидкий силиконовый каучук платинового отверждения, соответствующий медицинским стандартам.: гипоаллергенен при длительном контакте с кожей, стабильный в широком диапазоне температур, и устойчив к хлору, соленая вода, и УФ. Каждая входящая партия материала проверяется на соответствие ISO. 9001 получение критериев перед выпуском в производство.

ЛСР медицинского назначенияГипоаллергенныйУстойчивый к хлору
Испытание очков для плавания на герметичность и защиту от запотевания в лаборатории качества Vanguard
Проверка

Испытание на герметичность на уровне партии

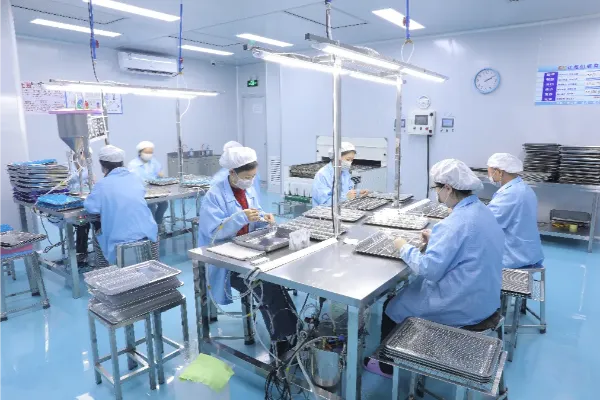
Каждая производственная партия перед упаковкой проходит внутренние испытания на герметичность., не только проверки первой статьи, с характеристиками защиты от запотевания, проверенными на тех же основаниях. Записи привязаны к кодам партий и полностью отслеживаемы.; отчеты доступны покупателям, и сторонняя предотгрузочная инспекция (СГС, Интертек) может быть организовано по запросу.

Каждая партия проверенаИСО 9001:2015Прослеживаемые записи

Почему ЛСР, не твердый силикон?

LSR вводится в виде двухкомпонентной системы с низкой вязкостью, которая отверждается посредством гидросилилирования, катализируемого платиной., чистая реакция присоединения без побочных продуктов. Он лучше проникает в мелкие уплотнения, чем твердый силикон термоотверждения. (HCR) и лечит по более последовательному профилю, придание равномерной твердости, эластичность, и прочность связи в каждом блоке.

ИСО 9001:2015 как операционная система

Весь процесс проходит под нашим ISO 9001:2015 система: документированные рабочие инструкции на каждой станции, калиброванное оборудование, входной контроль материалов, внутрипроцессные проверки качества, и проверка готовой продукции. BSCI, CE, FDA, и стандарт OEKO-TEX 100 документация охватывает материальные и социальные требования для выхода на рынки США и ЕС..

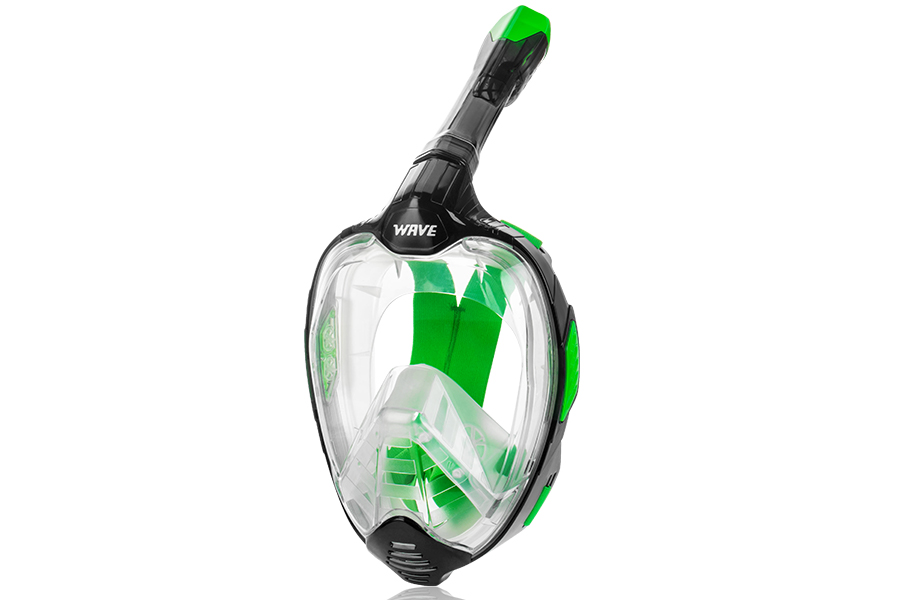
Панорамная полнолицевая маска для подводного плавания M-1502, изготовленная с использованием технологии совместного впрыска Vanguard и запатентованной технологии уплотнения.

Запатентованная технология, Построен собственными силами R&Команда Д

01

Несколько патентов, функционал и дизайн

Наш процесс совместного впрыска и конструкции панорамных масок защищены многочисленными отечественными и международными патентами, касающимися функциональных механизмов и промышленного дизайна.. Именно этот портфель интеллектуальной собственности является причиной того, что конкуренты не могут просто скопировать процесс., и почему продукты, созданные на нашей платформе, имеют оправданную дифференциацию.

02

15 инженеры, полный цикл разработки

Специальный R на 15 человек&Команда D занимается дизайном продукта, проектирование пресс-форм, и разработка процессов собственными силами. От первоначального эскиза до готовой к производству оснастки, вся цепочка разработки остается в одном объекте по соглашению о неразглашении: нет сторонних мастерских по изготовлению пресс-форм, нет общих рисунков.

03

Проектирование CAD/CAM и пресс-формы, обработанные на станках с ЧПУ.

Все формы проектируются в CAD/CAM и обрабатываются на собственном оборудовании с ЧПУ.. Именно эта вертикальная интеграция делает ±0.05 возможен контроль размеров в мм: инструменты, определяющие геометрию уплотнения, создаются и обслуживаются той же командой, которая управляет процессом формования..

04

Проверено в масштабе: панорамная маска М-1502

В нашей полнолицевой панорамной маске M-1502 применяется та же технология совместного впрыска и запатентованная технология уплотнения, обеспечивающая гораздо больший периметр уплотнения, чем в очках.. В 2019, один заказ этой маски на 50 000 единиц выполнялся в соответствии с одним и тем же протоколом тестирования на уровне партии., свидетельствовать о том, что процесс продолжается в объеме, не только в выборке.

Что нас спрашивают покупатели и инженеры

Нужно более глубокое техническое обсуждение?

Наш Р&Инженеры D регулярно участвуют в совещаниях с командами разработчиков бренда. Отправьте свою спецификацию или анализ неисправностей, и мы ответим инженерной оценкой в ​​течение одного рабочего дня..

Поговорите с инженером
В чем разница между коинъекционными и приклеенными очками для плавания?
В клееных очках предварительно отформованная силиконовая прокладка крепится к линзе с помощью клея., сустав, который разлагается под действием хлора, Укр, и циклическое изменение температуры. Совместное впрыскивание формирует жидкий силиконовый каучук непосредственно на линзу за один цикл., образуя молекулярную связь без клеевой линии. Отсутствие клеевого слоя означает, что нечего затвердевать., чистить, или открыть путь утечки.
Почему очки для плавания с защитой от запотевания запотевают через несколько недель??
Запотевание обычно начинается с уплотнения., дело не в покрытии линз. Когда в клеевом шве появляются микрозазоры, влажный воздух попадает в полость линзы и конденсируется на внутренней поверхности. Совместная инъекция полностью исключает этот путь проникновения., а обработка против запотевания применяется во время формования линз, а не распыляется после этого., поэтому он не смывается при обычном использовании.
Что такое ЛСР и почему его используют для уплотнений защитных очков?
ЛСР (жидкая силиконовая резина) представляет собой отверждаемый платиной силикон медицинского назначения, впрыскиваемый в виде двухкомпонентной жидкости и отверждаемый в форме.. Остается эластичным в широком диапазоне температур., устойчив к хлору и ультрафиолетовому излучению, и гипоаллергенен для чувствительной кожи.. Эти свойства делают его стандартным материалом для герметичных уплотнений для очков, которые должны выдерживать годы воздействия в бассейне и на открытой воде..
Запатентована ли ваша технология совместной инъекции?? Можем ли мы лицензировать это?
Мы обладаем множеством отечественных и международных патентов, охватывающих как функциональные, так и конструктивные аспекты нашего процесса совместной инъекции и структур панорамных масок.. Лицензирование обсуждается индивидуально.. Чаще всего, бренды используют наш запатентованный процесс по OEM-соглашению: ваш продукт изготовлен по технологии, и ваши индивидуальные инструменты остаются эксклюзивными в соответствии с соглашением о неразглашении.
Каков минимальный заказ для очков для совместного впрыска и почему он выше??
Модели совместного впрыска начинаются с 1,000 штук каждого цвета, против 300 для стандартной сборки. Разница отражает инструментарий: форма для совместного литья должна включать вставку линзы, силиконовые инъекционные каналы, и контроль отверждения с помощью одного прецизионного инструмента, обработаны на собственном станке с ЧПУ. Как только инструменты появятся, повторные заказы включают тот же минимум в 1000 штук без дополнительных затрат на установку.
Как убедиться, что каждая партия действительно герметична??
Каждая производственная партия перед упаковкой проходит внутренние испытания на герметичность., наряду с проверкой защиты от запотевания. Параметры формования на нашем предприятии контролируются компьютером. 65 литьевые машины по ISO 9001:2015, и записи партий полностью отслеживаются. Протоколы испытаний доступны покупателям по запросу., и проверка третьей стороной со стороны SGS или Intertek может быть организована перед отправкой..

Создайте свою следующую линейку очков на платформе с нулевой утечкой

Отправьте нам вашу целевую спецификацию: тип линзы, геометрия уплотнения, объем, и график. Наша команда инженеров ответит в течение одного рабочего дня и сообщит стоимость оснастки., минимальный заказ, и время выполнения. Соглашение о неразглашении перед чертежами; Плата за образец зачислена на первый заказ.

vanguardswimming@hotmail.com  ·  +86-20-62323009

Вернуться наверх
Нужно быстрое предложение? Пообщайтесь с нашей командой экспорта в WhatsApp..