ورقة بيضاء فنية · الطليعة للسباحة · شرق . 1993
تعود معظم التسريبات في النظارات إلى مكون واحد: خط الغراء. تعمل عملية الحقن المشترك الحاصلة على براءة اختراع على التخلص منه عن طريق ربط مطاط السيليكون السائل الطبي (LSR) إلى عدسة البولي كربونات على المستوى الجزيئي, في دورة صب واحدة. هذه الصفحة تشرح الهندسة, علم الفشل الذي يحل محله, والتحكم في العملية خلف الأختام المتطابقة للدفعة.
صب الحقن المشترك (يُطلق عليه أيضًا قولبة مادتين أو 2K في صناعة البلاستيك الأوسع) يجمع مادتين مختلفتين في جزء نهائي واحد خلال دورة آلة واحدة. في إنتاج نظارات السباحة, لا يتم تجميع ختم السيليكون والعدسة الصلبة بعد حدوث ذلك. يتم تشكيلها معا.
العملية: يتم حقن مطاط السيليكون السائل الطبي مباشرة على عدسة البولي كربونات الموضوعة مسبقًا (أو إدراج الإطار) داخل قالب دقيق, حيث يتدفق, يبلل الركيزة, ويشفى إلى رابطة دائمة على المستوى الجزيئي: تجميع فرعي مختوم في دورة واحدة, مع عدم وجود طبقة لاصقة في أي مكان في المفصل.
هذا يغير بنية المنتج. النظارات التقليدية عبارة عن مجموعة من العدسات + طوقا + لاصق, وكل واجهة هي مسار تسرب محتمل. نظارات الحقن المشترك هي جزء واحد: يلتقي السيليكون والبولي كربونات عند الحدود حيث توجد قوى بين الجزيئات (جاذبية فان دير فالس و, على الأسطح النشطة, الرابطة التساهمية) احتفظ بالمواد معًا عبر منطقة الاتصال الكاملة.
لماذا "الحقن المشترك” وليس "الإفراط"? تم دمج حقن LSR وركيزة العدسة في خلية إنتاج واحدة باستخدام أدوات مشتركة. تتشكل الرابطة بينما تكون كلتا المادتين في درجة حرارة العملية, ليس عن طريق مادة لاصقة في درجة حرارة الغرفة يتم تطبيقها بين الأجزاء النهائية بفاصل أيام. يتم التحكم في جميع المعلمات داخليًا.
عدسة البولي كربونات (أو الزجاج المقسى) مصبوب, تفتيشها, ووضعها في تجويف القالب بالحقن المشترك. يضمن تنشيط السطح أن يبلل السيليكون بشكل صحيح.
يتم قياس مطاط السيليكون السائل المكون من مكونين, مختلط, وحقن, تتدفق حول ركيزة العدسة وتملأ هندسة الختم المحددة بواسطة التجويف المُشكَّل باستخدام الحاسب الآلي.
تحت درجة حرارة وضغط يمكن التحكم فيهما, يعالج LSR عبر تفاعل إضافة محفز بالبلاتين أثناء الاتصال الحميم بالركيزة, الترابط عبر الواجهة بأكملها, ليس في نقاط الغراء المنفصلة.
يتم إخراج وحدة العدسة والختم النهائية كجزء واحد. لا رفوف المعالجة, لا يوجد وقت تجفيف لاصق, لا توجد عملية ربط ثانوية.
نظارات واقية مضادة للضباب واسعة الرؤية مبنية على منصة الختم بالحقن المشترك
الانتهاء من ختم الحقن المشترك: لا يوجد خط غراء مرئي بين الحشية والعدسة
النظارات الواقية اللاصقة لا تفشل بشكل عشوائي. إنهم يفشلون من خلال أربع آليات يمكن التنبؤ بها, كل ذلك متجذر في حقيقة أن المادة اللاصقة عبارة عن مادة ثالثة محصورة بين مادتين أخريين, مع كيمياء التحلل الخاصة بها.
وضع الفشل 1
تحتوي مياه المسبح على الكلور الحر (حمض هيبوكلوروس); المياه المالحة هي المنحل بالكهرباء. كلاهما يهاجم سلاسل البوليمر اللاصقة النموذجية: الكلور يؤكسد سطح الرابطة, كسر الروابط المتشابكة وتحويل المفصل المرن إلى هش, طبقة طباشيرية. هذا هو السبب في أن النظارات الواقية الملصقة غالبًا ما تبقى على قيد الحياة في موسمها الأول وتفشل في موسمها الثاني: يكون التدهور تراكميًا وغير مرئي حتى يفتح الختم.
وضع الفشل 2
السباحة في الهواء الطلق تعرض خط الغراء للأشعة فوق البنفسجية فئة A وB. تمتص معظم المواد اللاصقة الهيكلية الأشعة فوق البنفسجية وتخضع لعملية انقسام السلسلة, فقدان المرونة. حشية السيليكون نفسها مقاومة للأشعة فوق البنفسجية, لكن المادة اللاصقة التي تحملها ليست كذلك. والنتيجة هي حلقة صلبة لم تعد قادرة على التوافق مع المخالفات الدقيقة الموجودة على سطح العدسة, إنشاء قنوات دخول المياه حتى بدون وجود تشققات مرئية.
وضع الفشل 3
يتمدد السيليكون والبولي كربونات ويتقلصان بمعدلات مختلفة. كل تقلب في درجة الحرارة, من صندوق سيارة ساخن إلى حمام سباحة بارد, يقطع الطبقة اللاصقة بينهما. على مدى مئات الدورات, يؤدي هذا التعب إلى نشر الشقوق الصغيرة على طول خط الرابطة, ويصبح كل صدع قناة شعرية تعمل على امتصاص الماء إلى الداخل عن طريق التوتر السطحي.
وضع الفشل 4
بمجرد فتح فجوة صغيرة, يتسارع الفشل. يدخل الهواء المحمل بالرطوبة إلى تجويف العدسة أثناء ارتدائها; عندما يكون سطح العدسة أكثر برودة من الهواء المحبوس (وهو موجود دائمًا في مياه البركة), أشكال التكثيف في الداخل. وبالتالي فإن الضباب هو أحد أعراض فشل الختم, لا طلاء الفشل. لا يمكن للبخاخات المضادة للضباب إصلاح مسار التسرب; إنهم يخفيون عواقبه فقط.
الحقن المشترك لا يستخدم غراء أفضل. يزيل الغراء من العمارة. تتشكل واجهة LSR إلى البولي كربونات عند درجة حرارة العملية عبرها 100% من منطقة الاتصال, مع عدم وجود طبقة لاصقة منفصلة للأكسدة, هش, أو التعب. لا توجد مادة ثالثة ذات خصائص غير متطابقة, لا يوجد خط السندات لنشر الشقوق, لا يوجد مسار شعري للرطوبة. لا يمكن أن تحدث أوضاع الفشل المذكورة أعلاه لأن المكون الذي فشل ببساطة غير موجود.
المقارنة جنبا إلى جنب
الاختلافات الهندسية والتجارية بين طريقتي البناء, استنادًا إلى بيانات الإنتاج لدينا وتتبع ما بعد البيع عبر كلا النوعين من المنتجات.
| البعد | الحقن المشترك (الرابطة الجزيئية) | التجمع لصقها (وصلة لاصقة) |
|---|---|---|
| هندسة الختم | جزء واحد; يتم ربط LSR عبر واجهة العدسة الكاملة | كومة من ثلاث مواد: عدسة + لاصق + طوقا |
| مقاومة التسرب مع مرور الوقت | لا يوجد خط صمغ يتحلل تحت الكلور, الأشعة فوق البنفسجية, أو ركوب الدراجات الحرارية | يتأكسد اللاصق والهشاشة; فجوات صغيرة مفتوحة في الداخل 1-2 مواسم |
| متانة مضادة للضباب | تجويف محكم يمنع دخول الرطوبة; العلاج مصبوب في العدسة | الضباب يتبع مسارات التسرب; يتم غسل بخاخات ما بعد التجميع |
| اتساق الدفعة | دورة تسيطر عليها الكمبيوتر, ±0.05 دقة مم, متطابقة في كل طلقة | يختلف تطبيق اللاصق اليدوي من وحدة إلى أخرى |
| متانة طويلة الأمد | قوة السندات تتطابق مع الركيزة; لا واجهة الشيخوخة | المادة اللاصقة هي الحلقة الأضعف وتتحلل أولاً |
| هيكل التكلفة | أدوات أعلى; انخفاض العمالة, إعادة صياغة خالية من عيوب الختم | الأدوات السفلية; ارتفاع العمالة والخردة ذات الصلة بالختم |
| التعرض لما بعد البيع | تم القضاء على شكاوى التسرب على مستوى التصميم | شكاوى التسرب والضباب تؤدي إلى عودة الفئة |
ملاحظة على التكلفة: يتطلب الحقن المشترك أدوات أولية أعلى, ينعكس في موك الذي يبلغ 1000 قطعة لكل لون (عكس 300 للتجميع القياسي). للعلامات التجارية الراسخة, عادةً ما يؤدي التخلص من المرتجعات المتعلقة بالختم ومطالبات الضمان إلى تعويض الأدوات خلال دورة الطلب الأولى.
لا يمكن الاعتماد على رابطة الحقن المشترك إلا بقدر موثوقية العملية التي تشكلها. يأتي الاتساق على نطاق الإنتاج من ثلاث ركائز: الآلات التي تسيطر عليها, المواد المؤهلة, والتحقق من الإخراج.

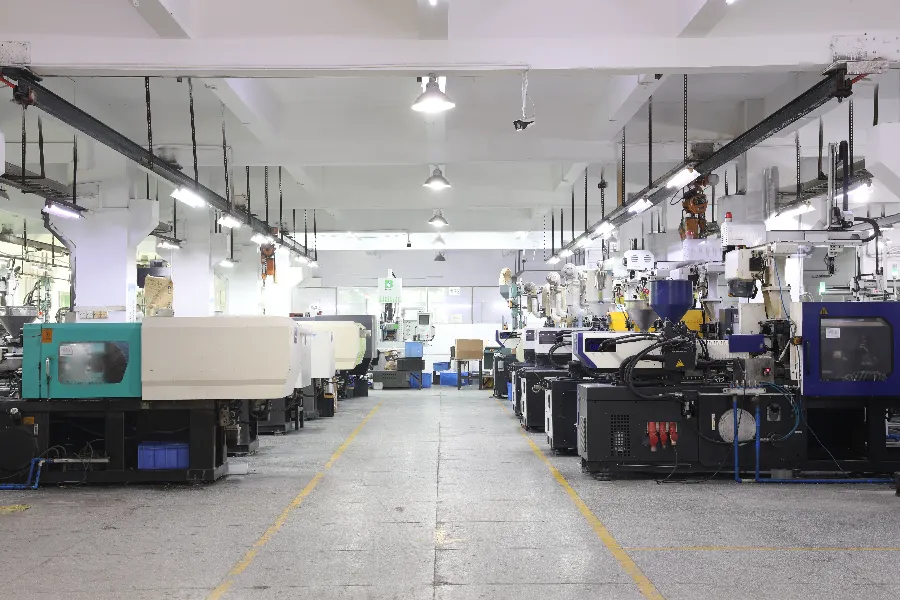
65 آلات صب الحقن عبر 4 خطوط إنتاج مخصصة في منطقتنا 27,824 م² منشأة قوانغتشو. درجة حرارة, ضغط, ويتم تحديد توقيت العلاج, مراقبة, وتسجيلها عن طريق التحكم بالكمبيوتر لكل دورة, إزالة الاختلاف المعتمد على المشغل من عملية الترابط.

تستخدم الأختام مطاط السيليكون السائل المعالج بالبلاتينيوم والمؤهل للمعايير الطبية: هيبوالرجينيك لملامسة الجلد لفترات طويلة, مستقرة عبر نطاق درجة حرارة واسعة, ومقاومة للكلور, ماء مالح, والأشعة فوق البنفسجية. يتم فحص كل دفعة من المواد الواردة وفقًا لمعايير ISO 9001 معايير الاستلام قبل إطلاقها للإنتاج.

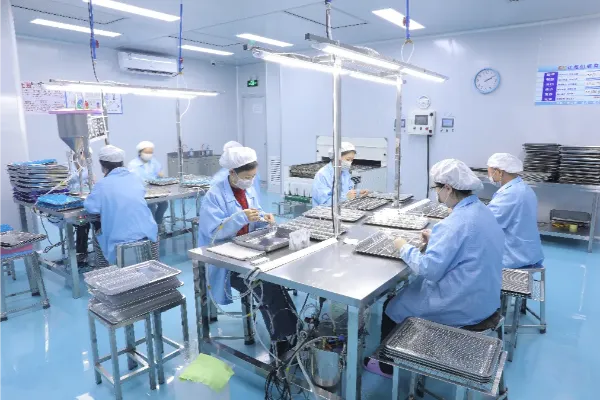
تمر كل دفعة إنتاج باختبار ضيق الهواء الداخلي قبل التعبئة, ليس فقط الشيكات المادة الأولى, مع التحقق من أداء مكافحة الضباب على نفس الأساس. ترتبط السجلات برموز الدفعات ويمكن تتبعها بالكامل; التقارير متاحة للمشترين, والتفتيش قبل الشحن من قبل طرف ثالث (اس جي اس, انترتك) يمكن ترتيبها عند الطلب.
يتم حقن LSR كنظام مكون من مكونين منخفض اللزوجة يتم معالجته عن طريق عملية التحلل المائي المحفز بالبلاتين., تفاعل إضافة نظيف بدون منتجات ثانوية. إنه يتدفق إلى أشكال هندسية دقيقة أفضل من السيليكون الصلب المعالج بالحرارة (HCR) وعلاجات على ملف تعريف أكثر اتساقا, إعطاء صلابة موحدة, مرونة, وقوة السندات عبر كل وحدة.
تتم العملية برمتها تحت ISO لدينا 9001:2015 نظام: تعليمات العمل الموثقة في كل محطة, معدات معايرة, فحص المواد الواردة, فحوصات مراقبة الجودة أثناء العملية, والتحقق من البضائع التامة الصنع. بي إس سي آي, م, ادارة الاغذية والعقاقير, ومعيار OEKO-TEX 100 تغطي الوثائق الامتثال المادي والاجتماعي لدخول أسواق الولايات المتحدة والاتحاد الأوروبي.
إن عملية الحقن المشترك وهياكل الأقنعة البانورامية الخاصة بنا محمية من خلال براءات اختراع محلية ودولية متعددة تغطي الآليات الوظيفية والتصميم الصناعي. محفظة IP هذه هي السبب في عدم قدرة المنافسين على نسخ العملية ببساطة, ولماذا تحمل المنتجات المبنية على منصتنا تمييزًا يمكن الدفاع عنه.
ر مخصص لـ 15 شخصًا&يتولى فريق D تصميم المنتج, هندسة العفن, وتطوير العمليات داخل الشركة. من الرسم الأولي إلى الأدوات الجاهزة للإنتاج, تظل سلسلة التطوير بأكملها في منشأة واحدة بموجب اتفاقية عدم الإفشاء: لا توجد متاجر قوالب الاستعانة بمصادر خارجية, لا توجد رسومات مشتركة.
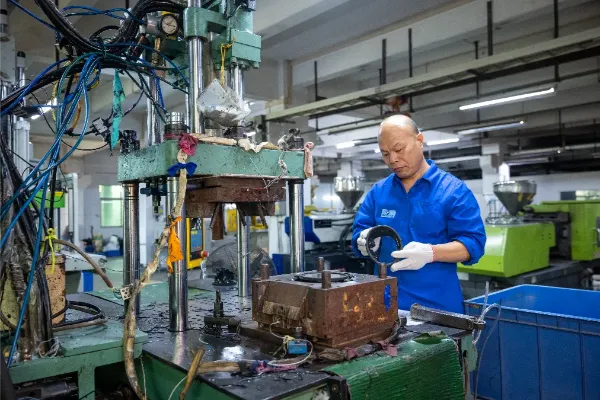
تم تصميم جميع القوالب باستخدام CAD/CAM وتم تصنيعها باستخدام معدات CNC داخلية. هذا التكامل الرأسي هو ما يصنع ±0.05 مم التحكم في الأبعاد ممكن: تم إنشاء الأدوات التي تحدد هندسة الختم وصيانتها بواسطة نفس الفريق الذي يدير عملية التشكيل.
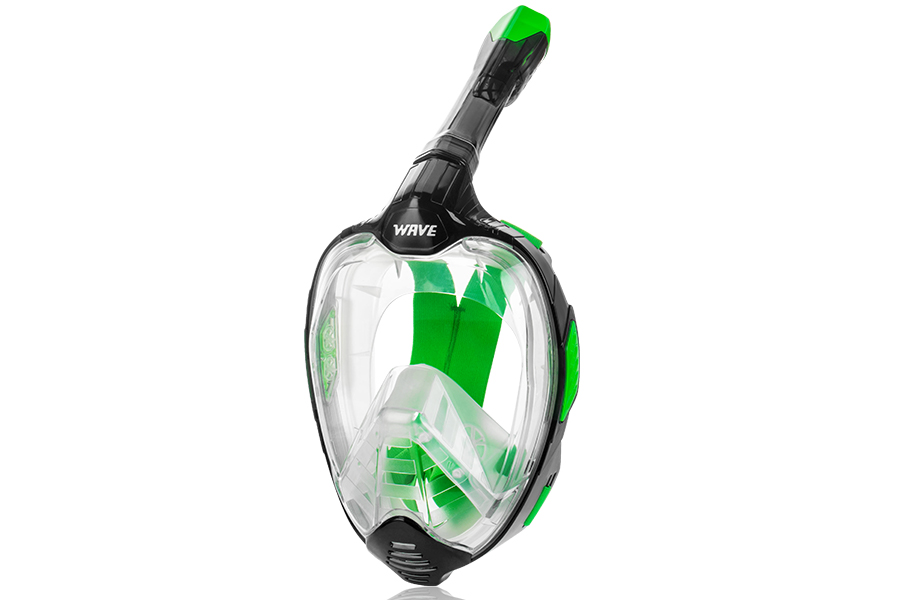
يطبق القناع البانورامي لكامل الوجه M-1502 نفس تقنية الحقن المشترك وتقنية الختم الحاصلة على براءة اختراع على محيط ختم أكبر بكثير من النظارات الواقية. في 2019, تم تشغيل طلب واحد مكون من 50000 وحدة من هذا القناع وفقًا لنفس بروتوكول الاختبار على مستوى الدُفعة, الأدلة على أن العملية تحمل حجمًا, ليس فقط في أخذ العينات.
لدينا ر&ينضم مهندسو D إلى المكالمات مع فرق تطوير العلامة التجارية بانتظام. أرسل ورقة المواصفات الخاصة بك أو تحليل الأعطال وسنرد عليك بتقييم هندسي خلال يوم عمل واحد.
تحدث إلى مهندسأرسل لنا مواصفات الهدف الخاص بك: نوع العدسة, هندسة الختم, مقدار, والجدول الزمني. يقوم فريقنا الهندسي بالرد خلال يوم عمل واحد بتكلفة الأدوات, موك, والمهلة الزمنية. NDA قبل الرسومات; رسوم العينة تضاف إلى الطلب الأول.