Artigo técnico · Natação de Vanguarda · Leste . 1993
A maioria dos vazamentos de óculos remonta a um componente: a linha de cola. Nosso processo patenteado de co-injeção elimina isso ao unir borracha de silicone líquido de grau médico (LSR) à lente de policarbonato no nível molecular, em um único ciclo de moldagem. Esta página explica a engenharia, a ciência do fracasso que ela substitui, e o controle do processo por trás de selos idênticos aos lotes.
Moldagem por co-injeção (também chamada de moldagem de dois materiais ou 2K na indústria de plásticos mais ampla) combina dois materiais diferentes em uma única peça acabada em um ciclo de máquina. Na produção de óculos de natação, a vedação de silicone e a lente rígida não são montadas após o fato. Eles são formados juntos.
O processo: borracha de silicone líquido de grau médico é injetada diretamente em uma lente de policarbonato pré-posicionada (ou inserção de moldura) dentro de um molde de precisão, onde flui, molha o substrato, e cura em uma ligação permanente em nível molecular: um subconjunto selado em um ciclo, sem camada adesiva em qualquer lugar da junta.
Isso muda a arquitetura do produto. Um óculos de proteção tradicional é um conjunto de lentes + junta + adesivo, e cada interface é um caminho de vazamento potencial. Um óculos de co-injeção é uma peça única: silicone e policarbonato se encontram em uma fronteira onde as forças intermoleculares (atração van der Waals e, em superfícies ativadas, ligação covalente) mantenha os materiais juntos em toda a área de contato.
Por que “co-injeção” e não “sobremoldagem”? A injeção LSR e o substrato da lente são integrados em uma única célula de produção com ferramentas compartilhadas. A ligação se forma enquanto ambos os materiais estão na temperatura do processo, não através de um adesivo à temperatura ambiente aplicado entre peças acabadas com dias de intervalo. Todos os parâmetros são controlados internamente.
A lente de policarbonato (ou vidro temperado) é moldado, inspecionado, e posicionado na cavidade do molde de co-injeção. A ativação da superfície garante que o silicone o molhe adequadamente.
A borracha de silicone líquida de dois componentes é dosada, misturado, e injetado, fluindo ao redor do substrato da lente e preenchendo a geometria de vedação definida pela cavidade usinada em CNC.
Sob temperatura e pressão controladas, o LSR cura através de uma reação de adição catalisada por platina enquanto está em contato íntimo com o substrato, ligação em toda a interface, não em pontos de colagem discretos.
A unidade de lente e vedação acabada é ejetada como uma parte. Sem racks de cura, sem tempo de secagem do adesivo, nenhuma operação de ligação secundária.
Óculos antiembaçantes de visão ampla construídos na plataforma de vedação por co-injeção
Selo de co-injeção acabado: nenhuma linha de cola visível entre a junta e a lente
Óculos de proteção com adesivo não falham aleatoriamente. Eles falham através de quatro mecanismos previsíveis, tudo enraizado no fato de que o adesivo é um terceiro material imprensado entre dois outros, com sua própria química de degradação.
Modo de falha 1
A água da piscina contém cloro livre (ácido hipocloroso); água salgada é um eletrólito. Ambos atacam cadeias de polímeros adesivos típicos: o cloro oxida a superfície de ligação, quebrando ligações cruzadas e convertendo uma junta flexível em uma junta frágil, camada calcária. É por isso que os óculos colados muitas vezes sobrevivem à primeira temporada e falham na segunda.: a degradação é cumulativa e invisível até que o selo se abra.
Modo de falha 2
A natação ao ar livre expõe a linha de cola à radiação UVA/UVB. A maioria dos adesivos estruturais absorve UV e sofre cisão da cadeia, perdendo elasticidade. A junta de silicone em si é estável aos raios UV, mas o adesivo que o segura não é. O resultado é um anel rígido que não consegue mais se adaptar às microirregularidades na superfície da lente, criando canais de entrada de água mesmo sem rachaduras visíveis.
Modo de falha 3
Silicone e policarbonato expandem e contraem em taxas diferentes. Cada oscilação de temperatura, de um porta-malas quente a uma piscina fria, corta a camada adesiva entre eles. Ao longo de centenas de ciclos, esta fadiga propaga microfissuras ao longo da linha de ligação, e cada rachadura se torna um canal capilar que absorve a água para dentro pela tensão superficial.
Modo de falha 4
Uma vez que uma micro-lacuna se abre, falha acelera. O ar carregado de umidade entra na cavidade da lente durante o uso; quando a superfície da lente é mais fria que o ar preso (que sempre está na água da piscina), condensação se forma dentro. O embaçamento é, portanto, um sintoma de falha na vedação, não falha no revestimento. Sprays antiembaçantes não podem consertar um caminho de vazamento; eles apenas mascaram sua consequência.
A co-injeção não usa cola melhor. Remove a cola da arquitetura. A interface LSR para policarbonato se forma na temperatura do processo através 100% da área de contato, sem camada adesiva discreta para oxidar, frágil, ou fadiga. Nenhum terceiro material com propriedades incompatíveis, nenhuma linha de ligação para propagar rachaduras, nenhum caminho capilar para umidade. Os modos de falha acima não podem ocorrer porque o componente que falha simplesmente não existe.
Comparação lado a lado
Diferenças de engenharia e comerciais entre os dois métodos de construção, com base em nossos dados de produção e acompanhamento pós-venda em ambos os tipos de produtos.
| Dimensão | Co-injeção (ligação molecular) | Montagem colada (junta adesiva) |
|---|---|---|
| Arquitetura de selo | Parte única; LSR ligado em toda a interface da lente | Pilha de três materiais: lente + adesivo + junta |
| Resistência a vazamentos ao longo do tempo | Nenhuma linha de cola que se degrade sob o cloro, UV, ou ciclagem térmica | O adesivo oxida e fragiliza; micro-lacunas abertas dentro 1-2 temporadas |
| Durabilidade antiembaçante | Cavidade selada bloqueia a entrada de umidade; tratamento moldado na lente | Nevoeiro segue caminhos de vazamento; sprays pós-montagem são lavados |
| Consistência do lote | Ciclo controlado por computador, ±0.05 precisão mm, idêntico a cada tiro | A aplicação manual do adesivo varia de unidade para unidade |
| Durabilidade a longo prazo | A resistência da união corresponde ao substrato; sem interface envelhecida | O adesivo é o elo mais fraco e se degrada primeiro |
| Estrutura de custos | Ferramentas superiores; menor mão de obra, retrabalho zero defeito de vedação | Ferramentas inferiores; maior mão de obra e sucata relacionada à vedação |
| Exposição pós-venda | Reclamações de vazamento eliminadas no nível do projeto | Reclamações sobre vazamentos e neblina lideram retornos da categoria |
Nota sobre custo: a co-injeção requer ferramentas iniciais mais altas, refletido em nosso MOQ de 1.000 peças por cor (contra 300 para montagem padrão). Para marcas estabelecidas, eliminar devoluções relacionadas a selos e reclamações de garantia normalmente compensa o ferramental dentro do ciclo do primeiro pedido.
Uma ligação de co-injeção é tão confiável quanto o processo que a forma. A consistência em escala de produção vem de três pilares: máquinas controladas, materiais qualificados, e saída verificada.

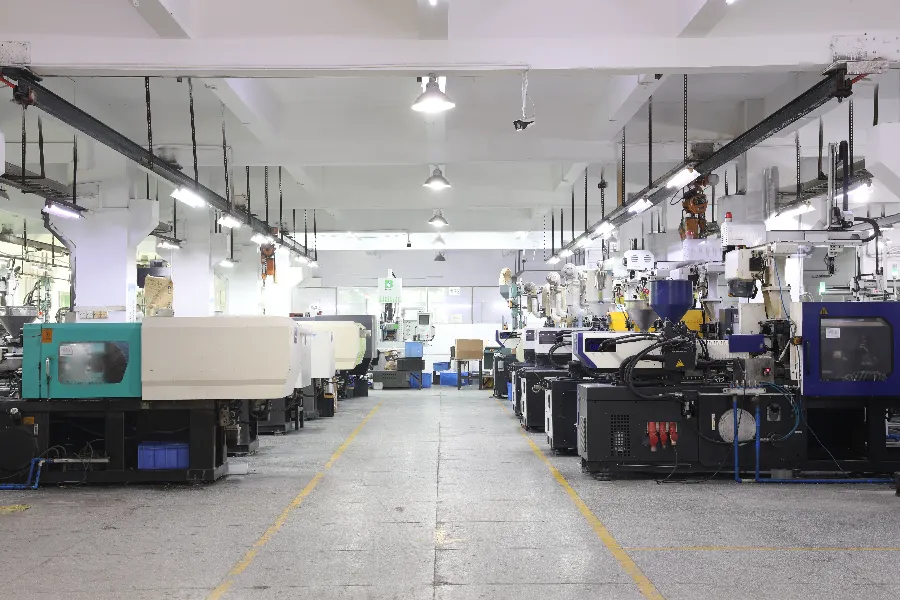
65 máquinas de moldagem por injeção em 4 linhas de produção dedicadas em nossos 27,824 eu² Instalação de Guangzhou. Temperatura, pressão, e o tempo de cura estão definidos, monitorado, e registrado por controle de computador para cada ciclo, removendo a variação dependente do operador do processo de ligação.

As vedações usam borracha de silicone líquido com cura de platina qualificada de acordo com padrões de nível médico: hipoalergênico para contato prolongado com a pele, estável em uma ampla faixa de temperatura, e resistente ao cloro, Água salgada, e ultravioleta. Cada lote de material recebido é inspecionado de acordo com a ISO 9001 recebendo critérios antes do lançamento para produção.

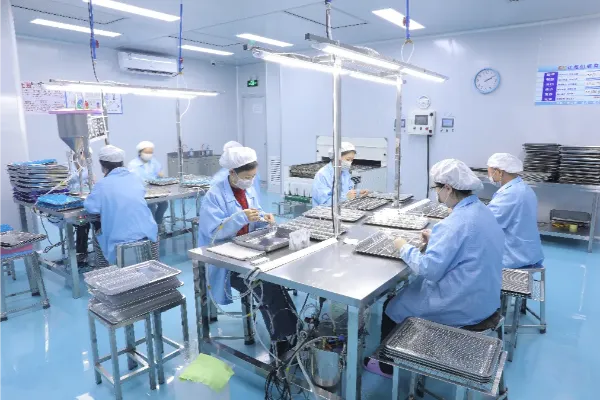
Cada lote de produção passa por testes internos de estanqueidade antes de ser embalado, não apenas verificações do primeiro artigo, com desempenho antiembaçante verificado na mesma base. Os registros estão vinculados a códigos de lote e são totalmente rastreáveis; relatórios estão disponíveis para compradores, e inspeção pré-embarque de terceiros (GV, Intertek) pode ser providenciado mediante solicitação.
O LSR é injetado como um sistema de dois componentes de baixa viscosidade que cura por hidrossililação catalisada por platina, uma reação de adição limpa sem subprodutos. Ele flui melhor em geometrias de vedação fina do que o silicone sólido curado por calor (RCH) e curas em um perfil mais consistente, dando dureza uniforme, elasticidade, e força de ligação em cada unidade.
Todo o processo é executado sob nossa ISO 9001:2015 sistema: instruções de trabalho documentadas em cada estação, equipamento calibrado, inspeção de entrada de material, verificações de CQ em processo, e verificação de produtos acabados. BSCI, CE, FDA, e padrão OEKO-TEX 100 a documentação cobre a conformidade material e social para a entrada no mercado dos EUA e da UE.
Nosso processo de co-injeção e estruturas de máscaras panorâmicas são protegidos por diversas patentes nacionais e internacionais que abrangem mecanismos funcionais e design industrial. Este portfólio de IP é o motivo pelo qual os concorrentes não podem simplesmente copiar o processo, e por que os produtos construídos em nossa plataforma possuem uma diferenciação defensável.
Um R dedicado para 15 pessoas&A equipe D cuida do design do produto, engenharia de moldes, e desenvolvimento de processos internamente. Do esboço inicial às ferramentas prontas para produção, toda a cadeia de desenvolvimento permanece em uma instalação sob NDA: sem lojas de moldes terceirizadas, sem desenhos compartilhados.
Todos os moldes são projetados em CAD/CAM e usinados em equipamentos CNC internos. Esta integração vertical é o que faz ±0.05 mm controle dimensional possível: as ferramentas que definem a geometria da vedação são construídas e mantidas pela mesma equipe que executa o processo de moldagem.
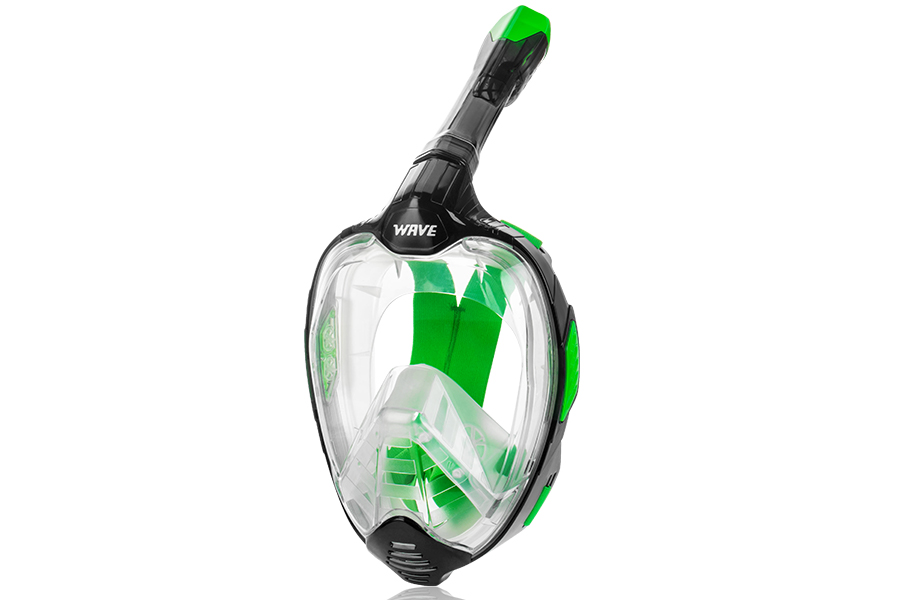
Nossa máscara panorâmica facial M-1502 aplica a mesma co-injeção e tecnologia de vedação patenteada a um perímetro de vedação muito maior do que um óculos de proteção. Em 2019, um único pedido de 50.000 unidades desta máscara foi executado sob o mesmo protocolo de teste em nível de lote, evidência de que o processo mantém o volume, não apenas na amostragem.
Nosso R&Os engenheiros da D participam regularmente de ligações com equipes de desenvolvimento de marca. Envie sua folha de especificações ou análise de falha e responderemos com uma avaliação de engenharia dentro de um dia útil.
Fale com um engenheiroEnvie-nos sua especificação de destino: tipo de lente, geometria do selo, volume, e linha do tempo. Nossa equipe de engenharia responde dentro de um dia útil com o custo das ferramentas, Quantidade mínima, e prazo de entrega. NDA antes dos desenhos; taxas de amostra creditadas no primeiro pedido.